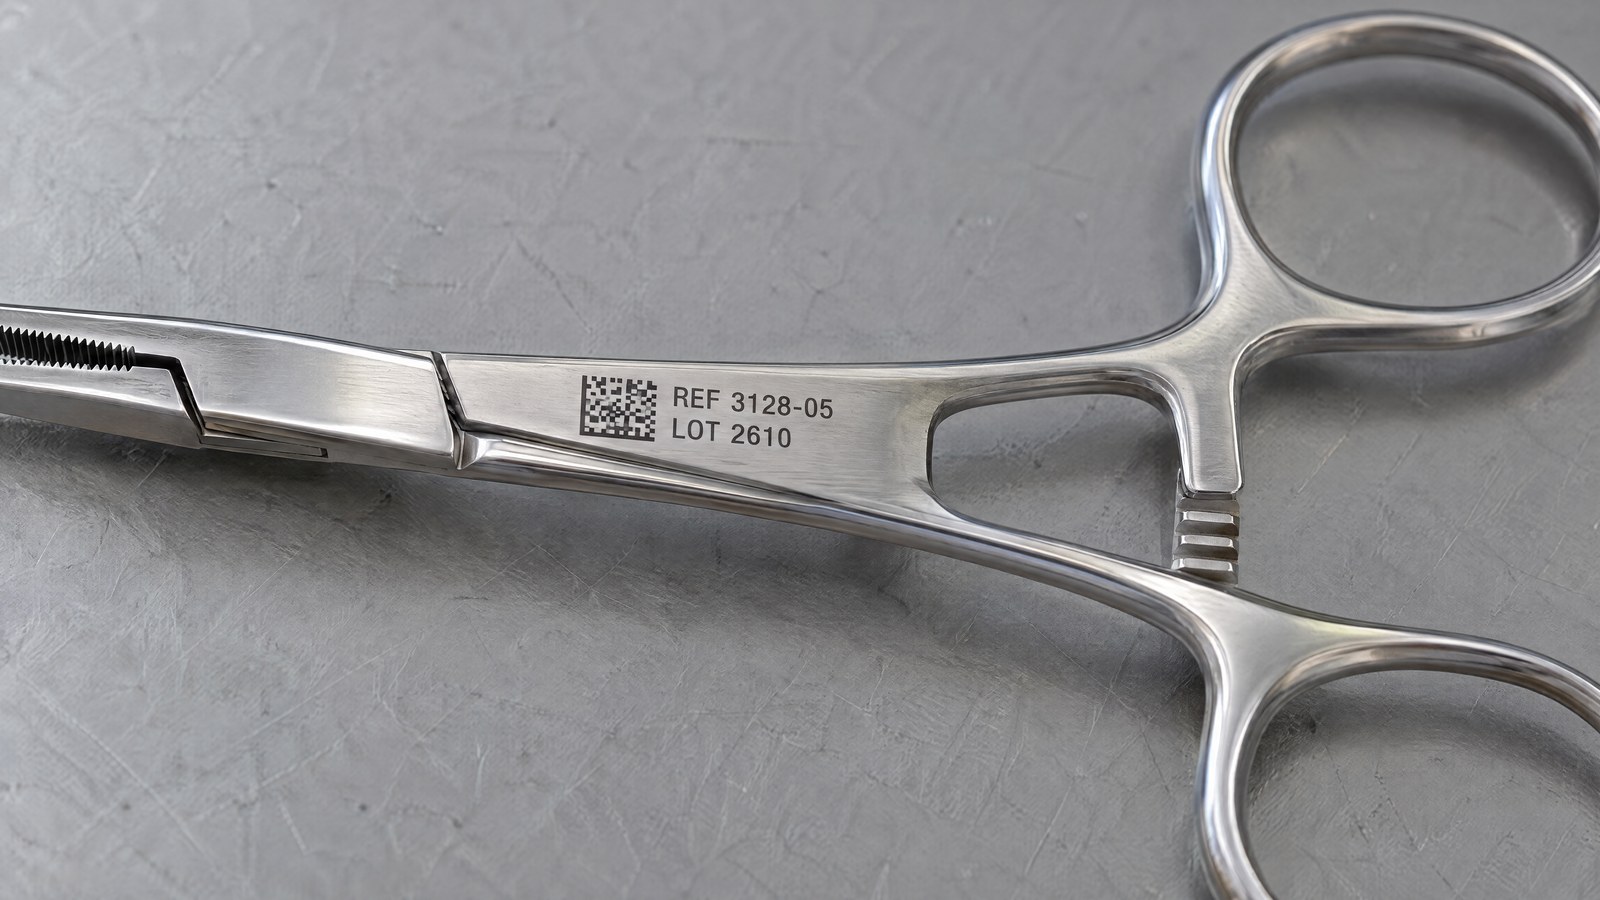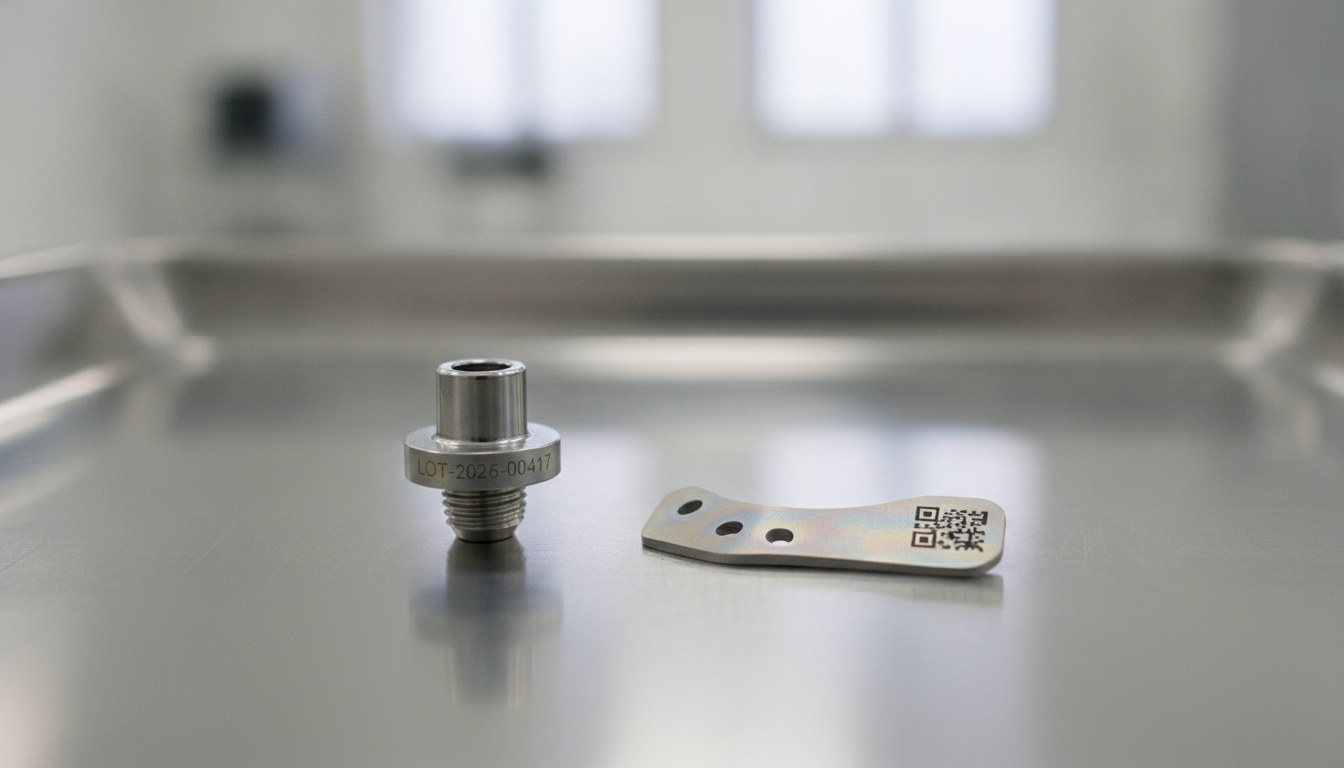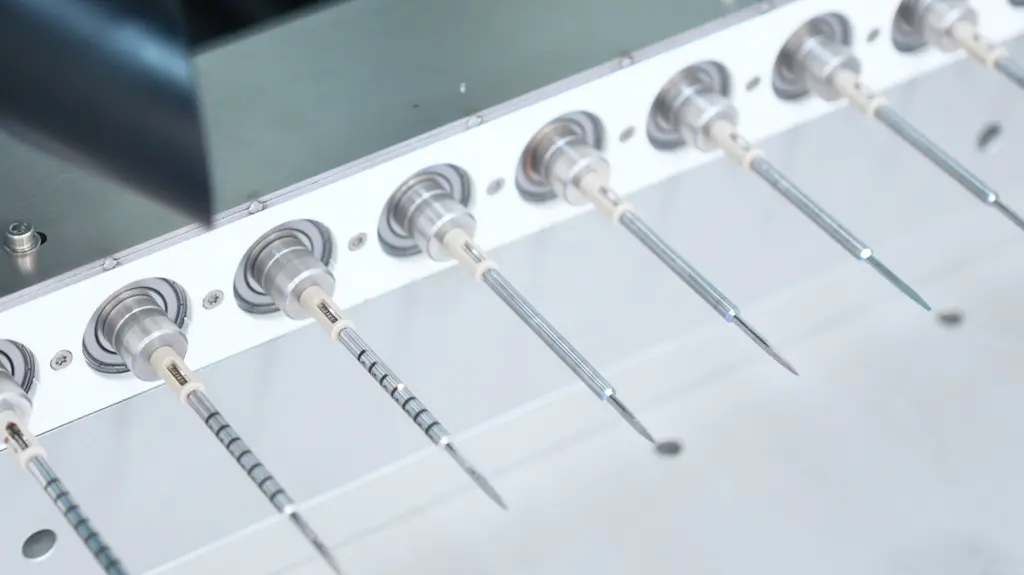


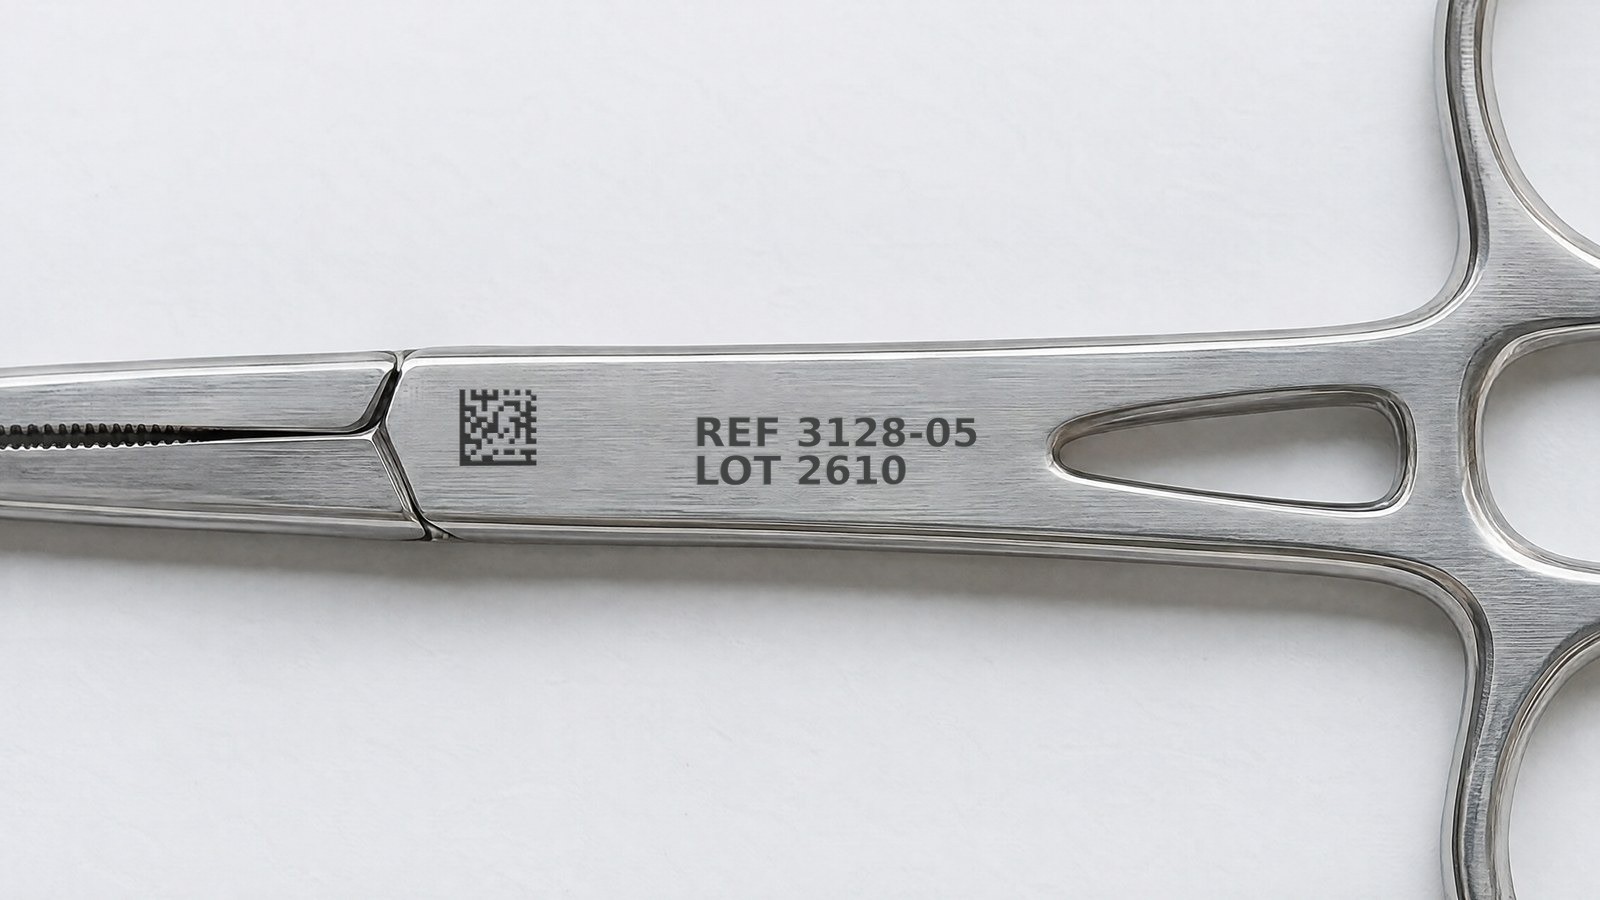
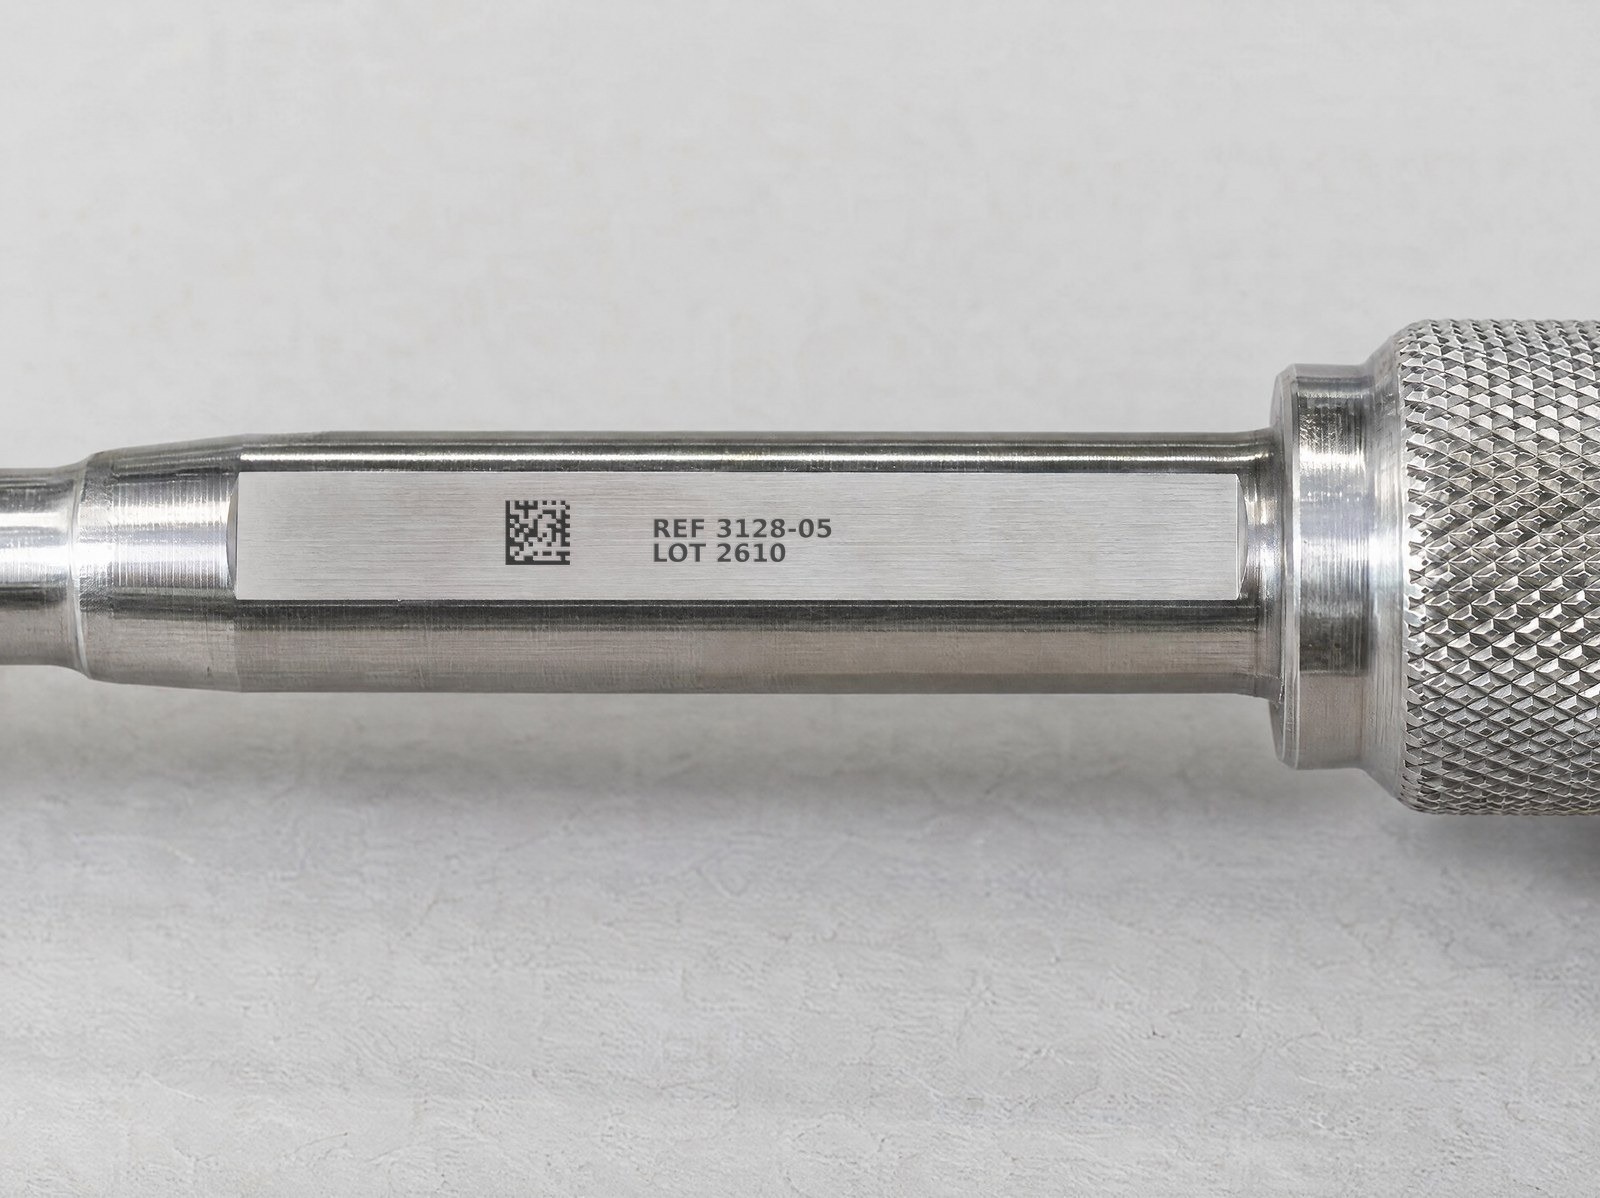
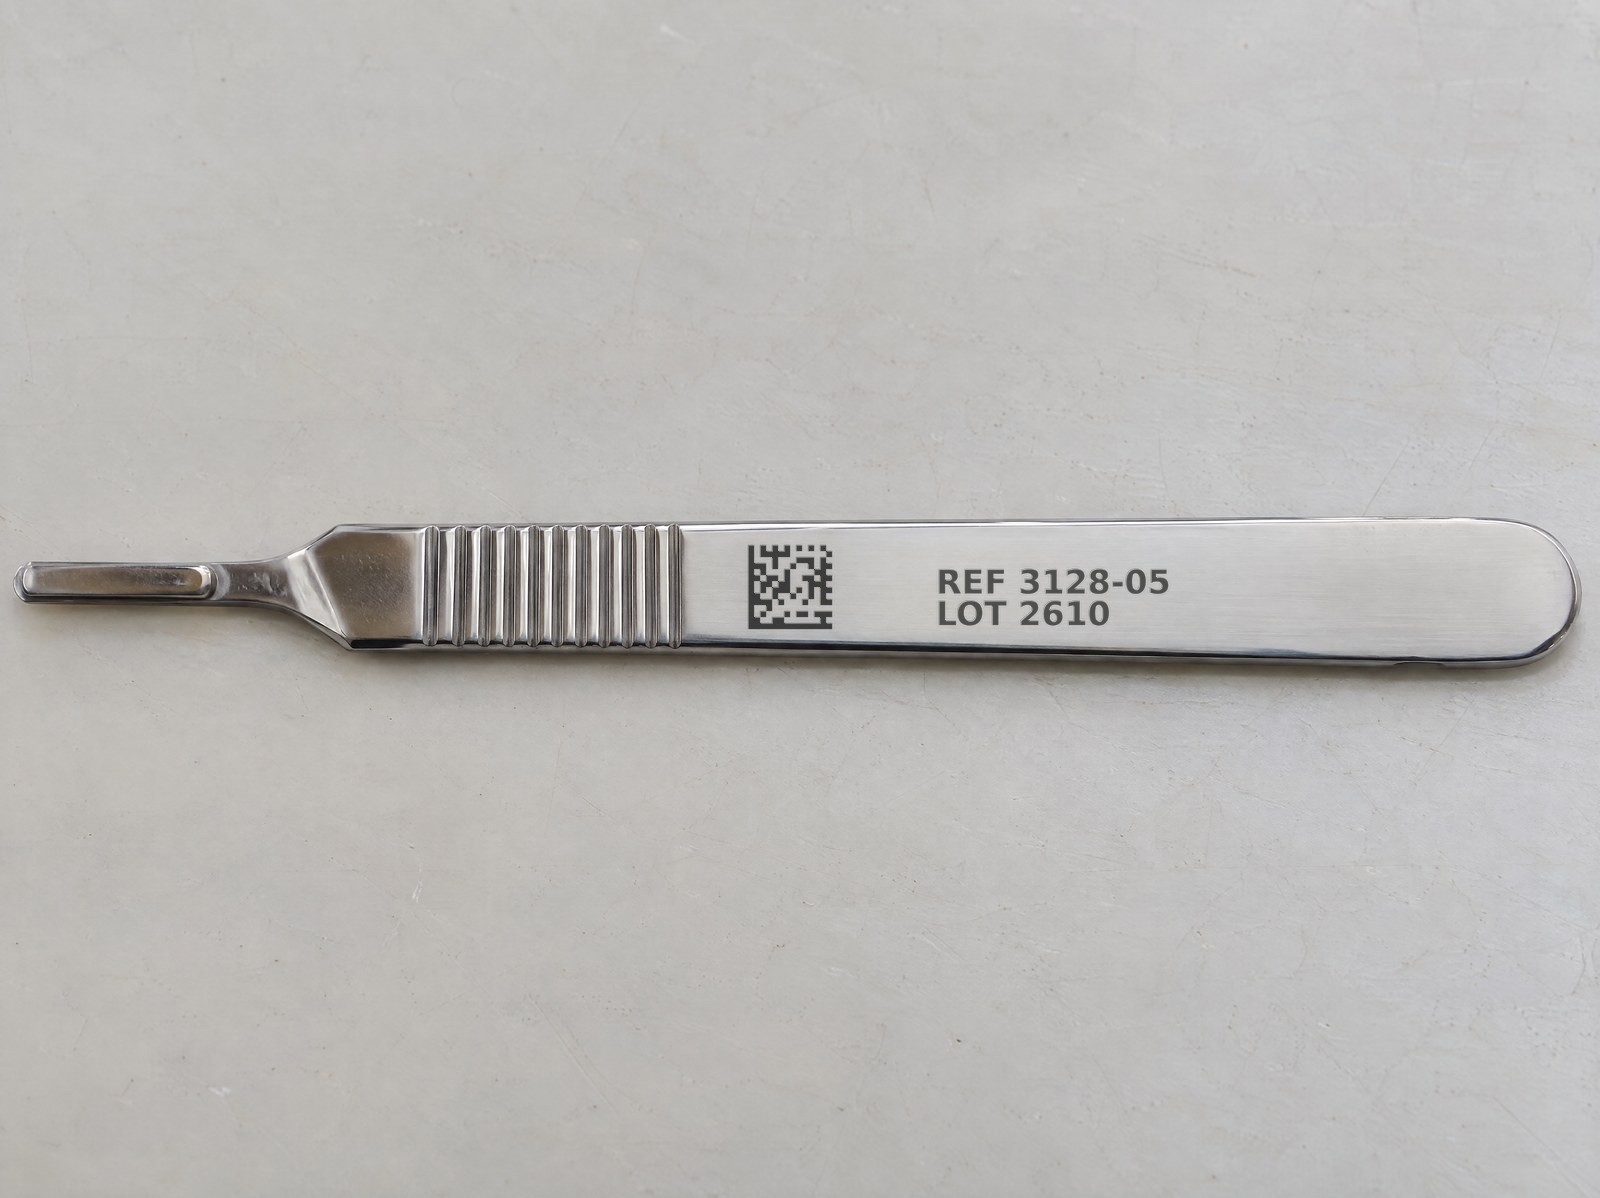
Chi produce frese dentali, strumenti rotanti e ferri chirurgici in acciaio inox conosce bene un vincolo che non riguarda solo la leggibilità: la marcatura nera — DataMatrix, codice UDI, seriale di lotto — non è l’ultimo passo del ciclo. Dopo di essa arriva la passivazione, il bagno in acido citrico o nitrico che rimuove il ferro libero dalla superficie e ripristina lo strato passivo di cromo che rende l’inox idoneo all’uso medicale. Una marcatura che entra in quel bagno e ne esce sbiadita, virata o con il contrasto degradato diventa una non conformità proprio dopo il trattamento che dovrebbe rendere il pezzo utilizzabile.
Il punto che spesso sfugge è che «nero su inox» non è una sola cosa. Due tecnologie laser producono un nero che a occhio nudo appare simile, ma che nasce da un meccanismo fisico opposto: il nero termico del MOPA e il nero strutturale dell’impulso ultracorto. È il modo in cui quel nero si forma a decidere se sopravvive all’acido, non la sua tonalità iniziale.
La scelta tra le due sorgenti, quindi, non è estetica: dipende da cosa succede al pezzo a valle della marcatura.
Il nero MOPA: un ossido cresciuto a caldo
Il MOPA è una sorgente in fibra a impulso regolabile: la possibilità di variare durata e frequenza dell’impulso è ciò che gli permette di controllare l’apporto termico sul materiale. Su acciaio inox il nero si ottiene per ossidazione controllata (annealing): il fascio scalda localmente la superficie senza asportarla, innescando la crescita di uno strato di ossido. Il colore che vediamo è quello di quell’ossido di cromo e ferro cresciuto in superficie — lo stesso principio con cui, giocando sui parametri, si ottengono le tonalità da ossidazione. È un processo che privilegia il controllo termico, come già discusso a proposito del MOPA rispetto alla fibra tradizionale.
Il nero MOPA ha pregi concreti: non asporta materiale, lavora su un’ampia gamma di metalli e apre alle tonalità cromatiche dell’annealing, un terreno affine a quello dell’ossidazione controllata su titanio. Il limite non è nel risultato a fine marcatura, ma in cosa quel risultato è fatto: uno strato di ossido superficiale.
Perché la passivazione può attaccare il nero termico
La passivazione dell’inox è, per definizione, un’operazione che agisce sugli strati superficiali del metallo: l’acido citrico o nitrico dissolve il ferro libero e i contaminanti superficiali per lasciare che si formi lo strato passivo di ossido di cromo. Il problema è che il nero del MOPA è proprio uno strato di ossido superficiale, cioè la stessa categoria di superficie su cui il bagno di passivazione lavora.
Ne consegue che, secondo concentrazione, temperatura e tempo di immersione, l’acido può aggredire l’ossido che costituisce il nero, assottigliarlo o alterarne la struttura: il segno vira, perde profondità, cala di contrasto. Non è un esito automatico — dipende dal tipo di ossido e dalla severità del ciclo — ma è un rischio insito nel fatto che il colore coincide con una chimica di superficie che la passivazione è progettata per rimuovere.
| Aspetto | Nero MOPA (termico) | Nero impulso ultracorto |
|---|---|---|
| Origine del nero | Strato di ossido cresciuto in superficie | Micro-struttura superficiale che intrappola la luce |
| Apporto termico | Presente (annealing controllato) | Trascurabile |
| Comportamento in passivazione acida | L'ossido può essere aggredito | Topografia non intaccata dall'acido |
| Tonalità da ossidazione | Possibili su metallo | Non è la sua finalità |
| Contesto d'uso tipico | Nessuna passivazione a valle o estetica | Passivazione e sterilizzazioni ripetute |
L’impulso ultracorto: nero da struttura, non da ossido
L’impulso ultracorto in picosecondi cambia radicalmente il meccanismo. L’energia viene trasferita al materiale in un tempo così breve che l’apporto termico alla zona circostante resta trascurabile — trascurabile, non nullo: una piccola quota di calore c’è sempre. Questa modalità, spesso chiamata ablazione a freddo, non fa crescere un ossido: rimuove e riorganizza il materiale a livello micrometrico, generando una micro-struttura superficiale auto-organizzata che intrappola la luce incidente.
È quella struttura a produrre il nero: un nero profondo e opaco, non cangiante, che mantiene lo stesso contrasto da qualsiasi angolo di osservazione. Non è un pigmento né un ossido, è geometria della superficie — la stessa logica che rende l’impulso in picosecondi la scelta di riferimento dove il riflesso e la stabilità del segno contano più della velocità di picco.
Perché la struttura regge meglio l’acido
Qui sta la differenza dirimente per il medicale. Se il nero è una topografia della superficie e non uno strato di ossido, la passivazione non ha nulla di «chimicamente proprio» da dissolvere: rimuove il ferro libero e costruisce lo strato passivo di cromo, ma non cancella la micro-struttura che genera il colore. La zona termicamente alterata è ridotta, non c’è un ossido spesso da attaccare, e la superficie marcata resta essenzialmente la lega di base ri-conformata.
Il risultato pratico è che il segno entra in passivazione citrica o nitrica e ne esce sostanzialmente identico, e mantiene le proprie caratteristiche anche dopo cicli ripetuti di sterilizzazione e prove in nebbia salina. È la stessa ragione per cui la marcatura nera a 360° su frese dentali viene affidata all’impulso ultracorto quando il ciclo prevede trattamenti chimici a valle.
Contrasto stabile e leggibilità nel tempo
La stabilità del nero non è solo estetica: è la condizione perché un DataMatrix o un codice UDI restino leggibili per tutta la vita del dispositivo. Un nero non cangiante garantisce un contrasto costante indipendente dall’angolo e dall’illuminazione, il presupposto per un buon grading del codice — la valutazione di qualità applicabile in linea, distinta dalla verifica di laboratorio che richiede condizioni controllate.
Su un componente cilindrico lucido, dove la riflessione lavora contro la lettura, un segno che vira dopo la passivazione può far scivolare il codice sotto la soglia di grado richiesta senza che nulla, nel processo di marcatura, sia cambiato. La resistenza del nero al trattamento chimico e la sua leggibilità nel tempo sono, in pratica, lo stesso requisito visto da due lati.
Quando basta il MOPA e quando serve l’ultracorto
La conclusione onesta è che nessuna delle due tecnologie è «migliore» in assoluto: sono adatte a scenari diversi. Il nero del MOPA è pienamente adeguato — e più versatile — quando il pezzo non subisce passivazione a valle, quando il trattamento chimico è blando, o quando l’obiettivo è estetico e si vogliono sfruttare le tonalità da ossidazione. Su questi casi il MOPA lavora su una gamma ampia di metalli e resta la scelta più flessibile.
L’impulso ultracorto diventa la scelta di processo, non di gusto, quando il componente entra in passivazione citrica o nitrica, affronta cicli di sterilizzazione ripetuti o prove in nebbia salina, e il nero deve restare permanente e non cangiante su inox o titanio chirurgico. In questi casi il vantaggio non è la profondità del nero al collaudo — che entrambe le tecnologie raggiungono — ma il fatto che quel nero sopravvive al trattamento che rende il pezzo idoneo all’uso. Prima di scegliere, la domanda giusta non è «quale nero è più bello», ma «cosa farà l’acido a questo segno»: è la risposta a quella domanda a indicare la sorgente.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.