

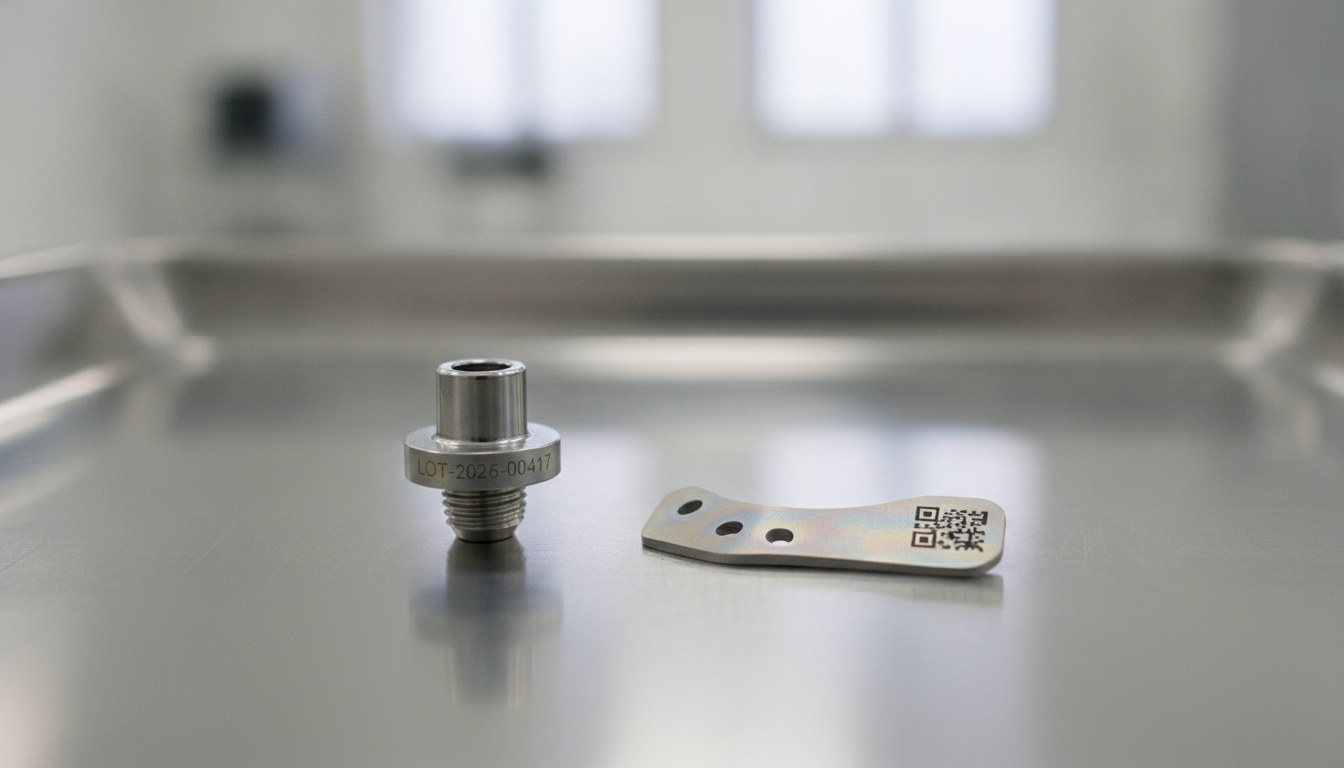
Chi produce viti, abutment o placche in titanio impiantabile sa perfettamente perché quella superficie va trattata con cura: il problema è che la marcatura è l’ultima operazione che la tocca, ed è il punto in cui quella cura rischia di essere vanificata. Qualsiasi tecnica che asporti materiale, depositi residui o alteri in modo incontrollato il film di ossido (TiO₂) mette in discussione la caratteristica per cui il pezzo esiste. Su un impiantabile, insomma, la marcatura non è un passaggio cosmetico.
Allo stesso tempo il quadro regolatorio non lascia margini. Un dispositivo impiantabile deve portare un identificativo UDI leggibile e permanente per tutto il ciclo di vita, e il codice deve sopravvivere a lavaggio, passivazione e cicli di sterilizzazione ripetuti senza diventare illeggibile e senza creare micro-cavità che diventino punti di innesco per contaminazione o corrosione.
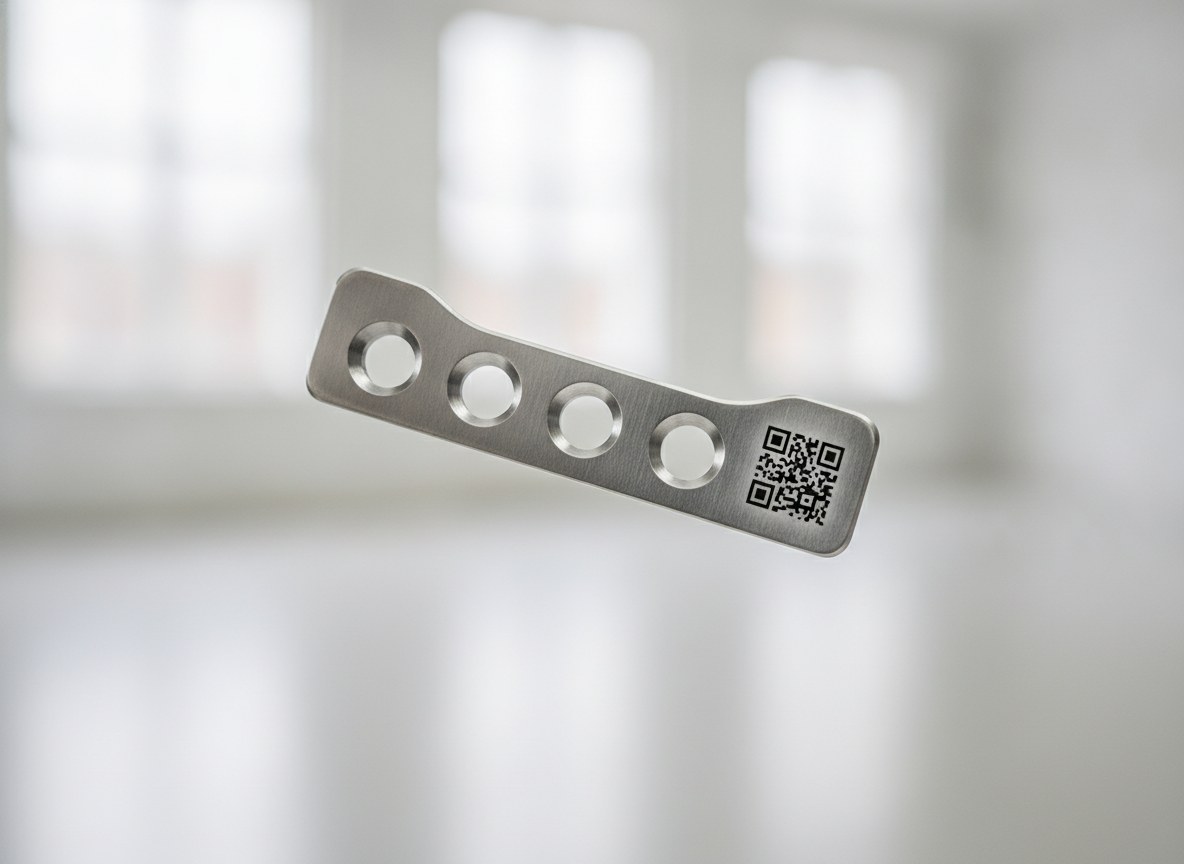
La marcatura laser per ossidazione controllata affronta i due vincoli insieme: genera contrasto — e colore — modificando lo strato di ossido invece di rimuoverlo, senza aggiungere materiale estraneo e senza compromettere i trattamenti a valle.
Il criterio giusto per scegliere la marcatura sull’impiantabile
Su un impianto la superficie viene controllata e documentata con la stessa cura riservata alle tolleranze dimensionali. Ne discende un criterio semplice per giudicare una tecnica di marcatura: cosa fa allo strato di ossido. Una marcatura a inchiostro deposita materiale estraneo, che va poi rimosso o che resta come potenziale contaminante. Un’incisione meccanica o una micro-punzonatura asportano metallo e creano solchi con bordi e bave, cioè geometrie difficili da pulire e da passivare. Sono gli stessi motivi per cui, sulla tracciabilità e la conformità MDR degli impianti dentali, la scelta della tecnologia di marcatura è a tutti gli effetti una scelta di processo, non di finitura.
Il colore da interferenza: come nasce sul titanio
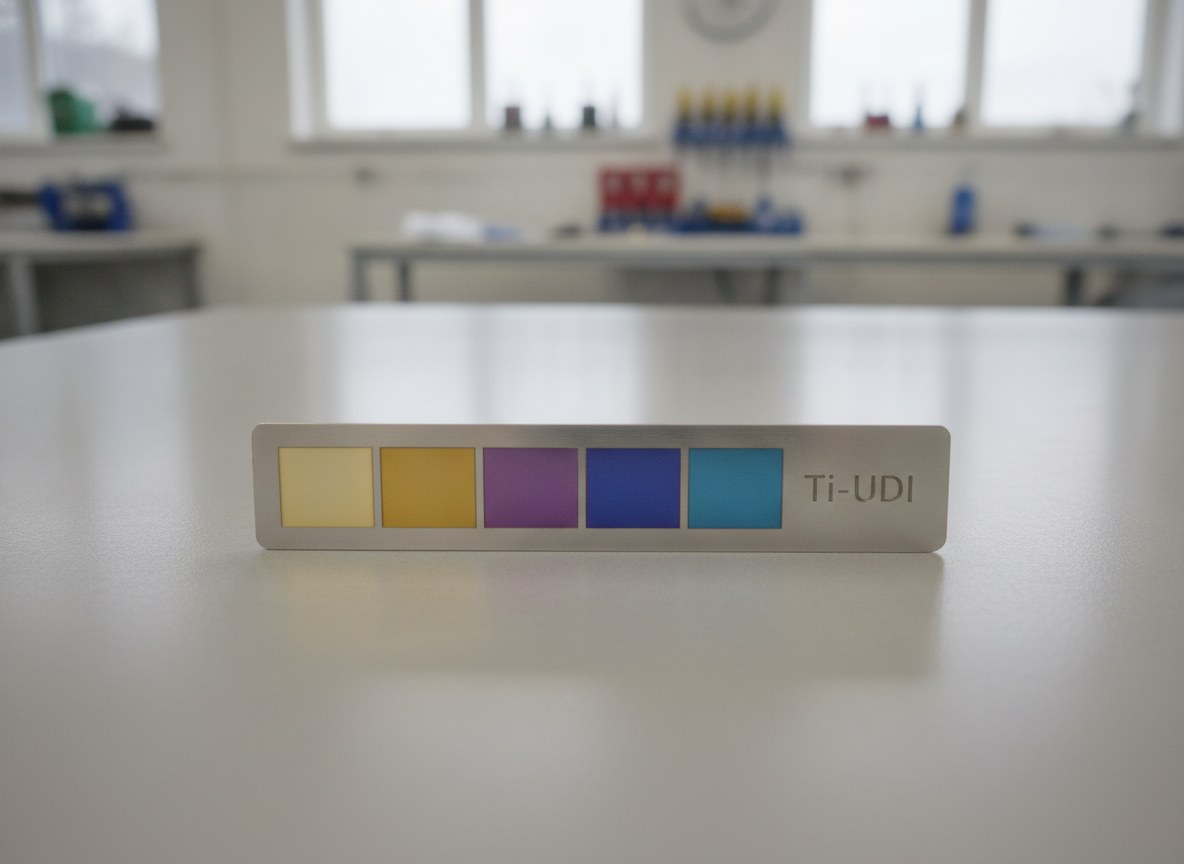
Quando un fascio a 1064 nm scorre sulla superficie del titanio senza rimuoverla, riscalda il metallo per il tempo brevissimo del passaggio e ne accelera l’ossidazione locale. Si accresce così un film di ossido trasparente di spessore controllato. La luce che incide su questo film si riflette in parte sulla sua superficie esterna e in parte sull’interfaccia ossido-metallo: le due onde si ricombinano e, a seconda dello spessore attraversato, alcune lunghezze d’onda si rinforzano e altre si annullano. È il fenomeno dell’interferenza a film sottile, lo stesso che colora una lamina d’olio sull’acqua.
Il punto tecnico da tenere fermo è che qui il colore non è un pigmento e non è una vernice: è una proprietà strutturale dell’ossido. Variando la densità di energia si varia lo spessore del film, e con lo spessore cambia la tonalità — dalle paglierine agli ottoni, ai viola, ai blu. Sono le tonalità reali che il titanio produce ossidandosi, non colori arbitrari “tipo stampa”. Questa distinzione conta in fase di specifica: si può definire una tavolozza di tinte ripetibili legate a parametri di processo, non un colore libero qualsiasi.
Ossidazione senza asportazione: nessun residuo, nessun particolato
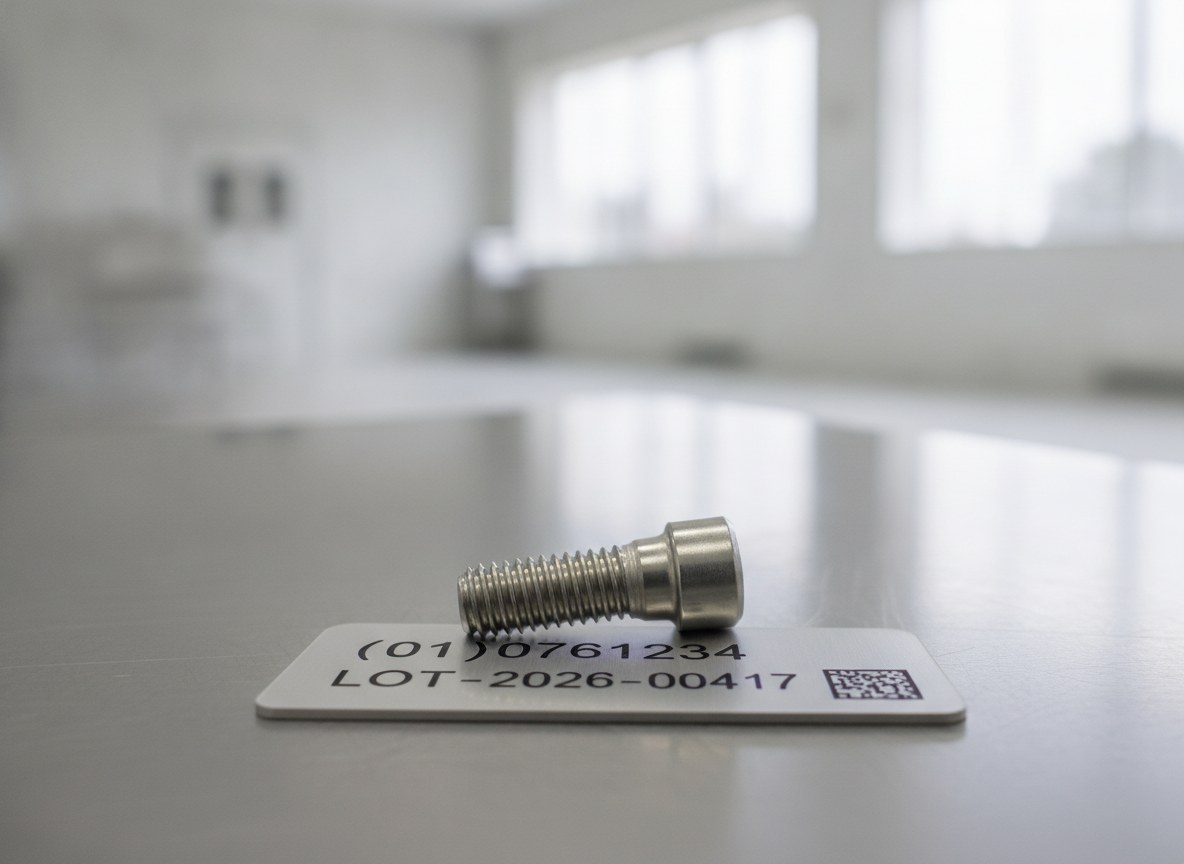
La differenza dirimente rispetto all’incisione è che l’ossidazione controllata non scava. La superficie resta continua: non si generano solchi, bave o polveri, e non si introduce materiale di apporto. Per un componente impiantabile questo significa non creare geometrie che trattengono contaminanti e non lasciare particolato sulla superficie che il texturing superficiale dei componenti impiantabili e i lavaggi successivi dovrebbero poi gestire.
Va detto con precisione tecnica: l’ossidazione è per sua natura un processo termico controllato — si accresce un ossido scaldando localmente il metallo — quindi non è corretto parlare di apporto termico nullo. Il valore sta nel governarlo: energia dosata per crescere l’ossido richiesto senza modificare in profondità il substrato, senza fusione e senza rifusione del bordo. La marcatura resta in superficie, dove serve, e il cuore del componente non viene interessato.
Ossidazione, inchiostro e incisione a confronto
Messe una accanto all’altra, le tre tecniche si distinguono proprio per ciò che fanno allo strato di ossido. L’ossidazione laser lo accresce in modo controllato, senza aggiungere nulla e senza asportare: non lascia residui né particolato, mantiene un’elevata permanenza dopo passivazione e sterilizzazione perché il contrasto è parte della superficie stessa, e non introduce contaminanti che disturbino un’eventuale anodizzazione a valle.
La marcatura a inchiostro, al contrario, non modifica l’ossido ma vi deposita sopra materiale estraneo: un deposito che va poi rimosso, che tende a degradarsi con i cicli di lavaggio e sterilizzazione e che sull’anodizzazione a valle rischia di interferire con il bagno. L’incisione meccanica offre invece una permanenza elevata, ma la ottiene asportando metallo: crea solchi e bave, geometrie difficili da pulire e da passivare, con polveri e bordi che trattengono contaminanti e che alterano la crescita del film anodico. È il confronto che spiega perché, sull’impiantabile, la tecnica giusta si sceglie a partire dall’effetto sull’ossido e non dalla resa estetica.
Ripetibilità del colore come parametro di processo
Su un impianto la tinta non è estetica: è informazione. Un colore può codificare una misura, una famiglia o una fase, e per valere come codifica deve essere ripetibile pezzo dopo pezzo e lotto dopo lotto. Poiché la tonalità dipende dallo spessore dell’ossido, e lo spessore dipende dalla densità di energia depositata, la ripetibilità è una questione di controllo dei parametri: potenza, frequenza, velocità di scansione, passo tra le linee e messa a fuoco vanno fissati e mantenuti stabili.
Qui pesano due fattori meccanici e ottici. Primo, la stabilità del fuoco sulla geometria reale del pezzo: su superfici curve o su viti la distanza di lavoro cambia, e con essa la densità di energia, quindi la tinta. Secondo, la costanza della sorgente e della superficie di partenza: uno stato superficiale omogeneo in ingresso è la premessa per un ossido omogeneo in uscita. La ripetibilità del colore, insomma, si costruisce a monte con la definizione del ciclo, non si recupera a valle.
UDI permanente e la sua verifica
Sul piano della tracciabilità, l’ossidazione controllata produce anche il contrasto scuro necessario a un DataMatrix leggibile marcato direttamente sul pezzo, senza asportazione. La permanenza è il requisito centrale per l’impiantabile: il codice deve restare leggibile dopo passivazione e dopo cicli di sterilizzazione ripetuti, condizioni in cui una marcatura solo depositata tende a degradarsi. Un contrasto ottenuto per ossido, e non per rimozione, nasce già come parte della superficie.
Sul controllo qualità va mantenuta una distinzione che nel medicale è sostanziale: il grading e la verifica dei codici sono due cose diverse. Il grading secondo lo standard ISO/IEC applicabile è la valutazione di qualità che si può eseguire in linea, pezzo per pezzo, per accertare che il DataMatrix rientri nella classe richiesta; la verifica in senso stretto richiede condizioni di laboratorio controllate. Documentare quale delle due si esegue, e con quale strumentazione, è parte integrante della gestione della conformità e delle cause di non conformità UDI su metallo.
Compatibilità con l’anodizzazione a valle
Molti componenti in titanio ricevono a valle un’anodizzazione, tipicamente per una codifica cromatica o per un condizionamento della superficie. Poiché anche l’anodizzazione lavora sull’accrescimento dell’ossido, la fase di marcatura non deve lasciare sulla superficie nulla che interferisca con il bagno o con la crescita omogenea del film anodico. È esattamente il vantaggio dell’ossidazione laser: non deposita materiale e non lascia residui, quindi non introduce contaminanti che comprometterebbero il trattamento successivo. La sequenza tra marcatura e anodizzazione va comunque definita e validata insieme, perché entrambe agiscono sullo stesso strato ed entrambe vanno documentate.
Come si documenta il processo per il fascicolo tecnico
Per un impiantabile la marcatura entra nel fascicolo tecnico come processo, non come dettaglio. Ciò significa fissare e registrare i parametri che determinano l’ossido — potenza, frequenza, velocità, passo, fuoco, lunghezza d’onda — e legarli alla tinta e alla classe di grading ottenute, così che il risultato sia riconducibile a condizioni note. Significa validare il ciclo su campioni reali, verificare la permanenza del codice dopo passivazione e sterilizzazione, e documentare che la marcatura non altera lo stato dell’ossido rilevante per la biocompatibilità, secondo i criteri applicabili.
La tracciabilità di processo chiude il cerchio: parametri versionati, ricette bloccate, esito del grading archiviato per lotto. È la stessa logica di conformità documentale già discussa per la marcatura UDI diretta su metallo, applicata al caso specifico del titanio impiantabile, dove la posta in gioco non è solo la leggibilità ma l’integrità della superficie che rende il pezzo idoneo all’uso.
Per chi è pensata (e per chi no)
L’ossidazione controllata su titanio è la scelta naturale quando servono contemporaneamente un identificativo permanente e la garanzia di non alterare l’ossido superficiale: viti e abutment dentali, placche, componenti impiantabili in titanio e sue leghe, con requisito di codifica cromatica ripetibile o di DataMatrix a contrasto marcato direttamente sul pezzo. È adatta anche quando a valle è previsto un trattamento anodico, proprio perché non lascia residui.
Non è invece la risposta giusta per ogni esigenza medicale. Dove serve una marcatura nera opaca e non cangiante su strumentario in acciaio destinato a molteplici passivazioni aggressive, o dove il requisito è la massima resistenza del contrasto a cicli di sterilizzazione ripetuti, la configurazione più adatta è la sorgente picosecondo: impulsi ultra-brevi che generano una marcatura nera profonda e stabile con un impatto termico trascurabile sul substrato, senza tinte cangianti e senza le micro-cavità dell’incisione. È la tecnologia che approfondiamo parlando di picosecondo per i dispositivi medicali, dove la priorità è un contrasto scuro che resiste ai lavaggi più di quanto conti una tinta da interferenza. E se il componente non è in titanio, il meccanismo del colore da interferenza semplicemente non si applica: il ragionamento va rifatto sul materiale reale. In sintesi: se il pezzo è in titanio impiantabile e il vincolo è marcare senza toccare l’ossido che lo rende biocompatibile, l’ossidazione controllata è la tecnica costruita esattamente su quel vincolo.

Public Relations Manager | LASIT
Public Relations Manager in LASIT dal 2019, Claudia Neri è responsabile della gestione del reparto Marketing e Comunicazione. Si occupa della strategia di comunicazione aziendale, coordinando le attività di relazioni pubbliche, promozione del brand e comunicazione istituzionale per il mercato italiano e internazionale.