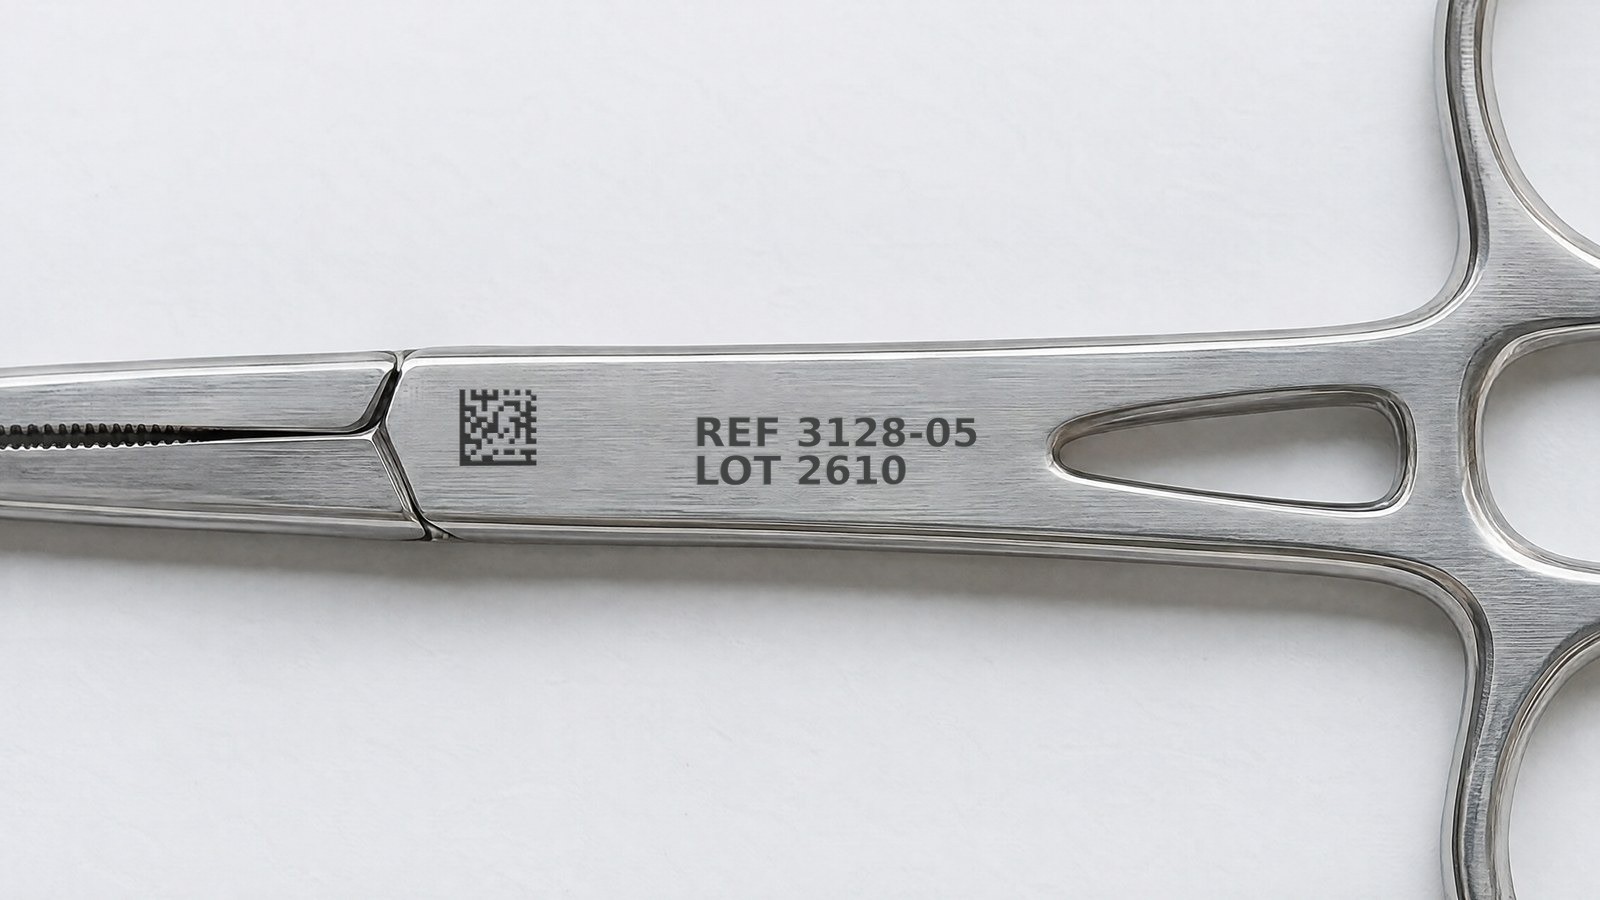


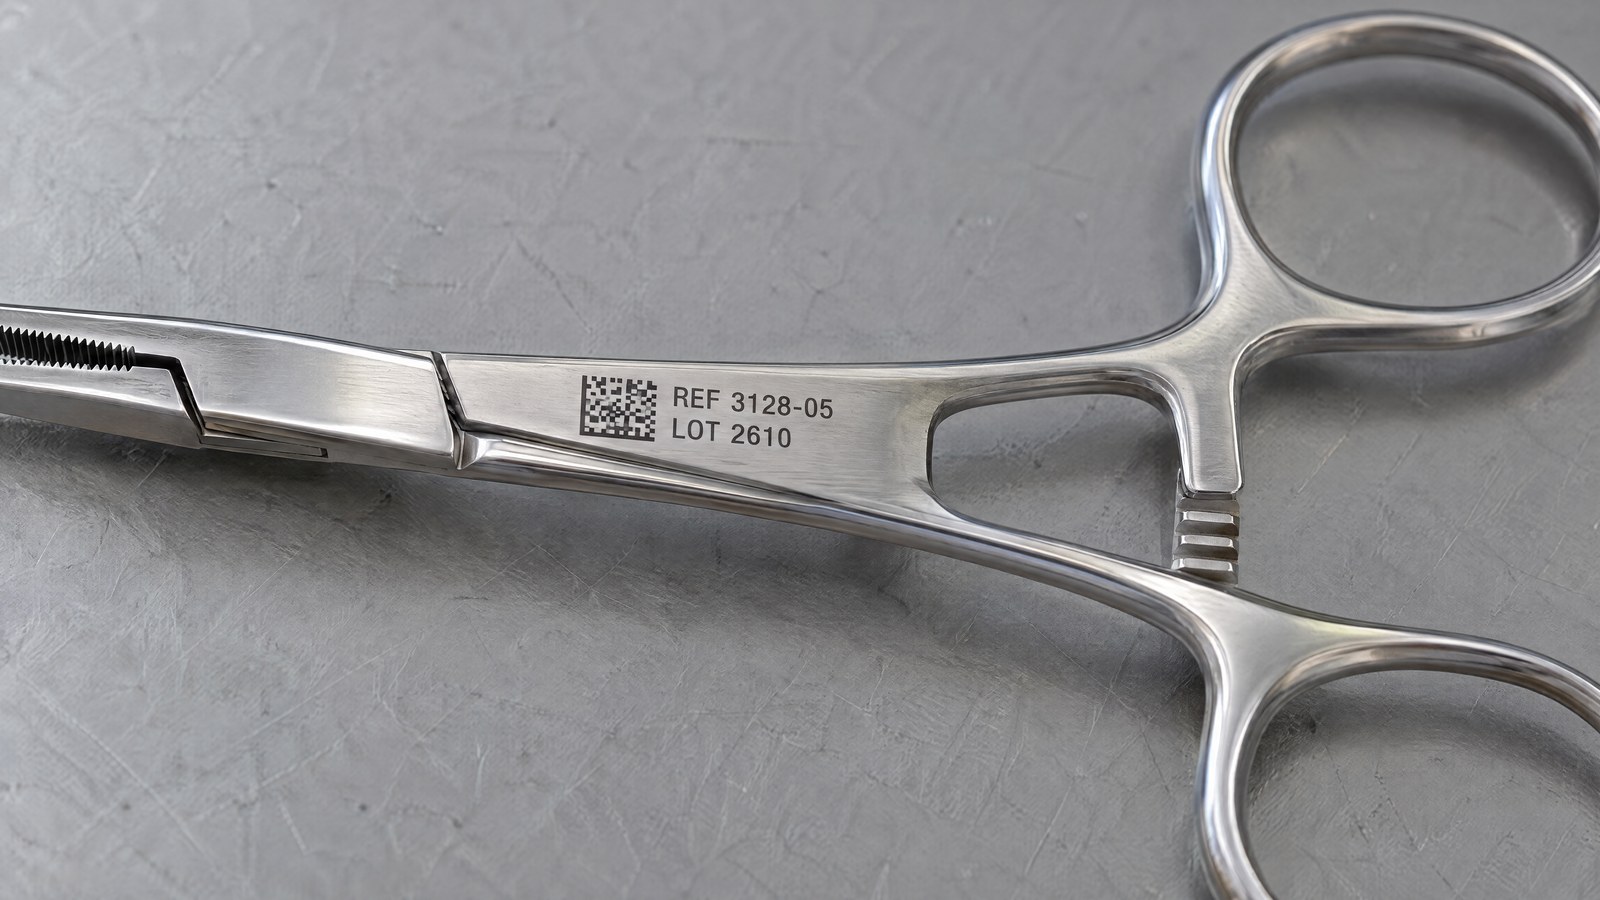
Chi produce strumenti chirurgici riutilizzabili convive con un vincolo che non ammette scorciatoie: ogni pinza, portaghi, divaricatore o klemmer rientra in centrale di sterilizzazione decine, spesso centinaia di volte lungo la propria vita utile. A ogni ciclo lo strumento passa attraverso lavaggio in soluzione alcalina nel termodisinfettore, risciacquo e vapore saturo in autoclave. Il codice inciso sul manico deve restare leggibile dal primo all’ultimo di questi cicli, perché la tracciabilità dello strumento non è un’etichetta che si riapplica: è un dato permanente legato al pezzo.
Qui nasce una tensione tecnica precisa. Per essere permanente, la marcatura deve resistere ad abrasione, vapore e detergenti; per essere igienizzabile, la superficie dello strumento non può presentare cavità, solchi o micro-fessure dove residui organici e biofilm si annidino e sfuggano al ricondizionamento. Una marcatura profonda soddisfa il primo requisito e mette a rischio il secondo. È il punto in cui il come si marca conta quanto il cosa si marca.
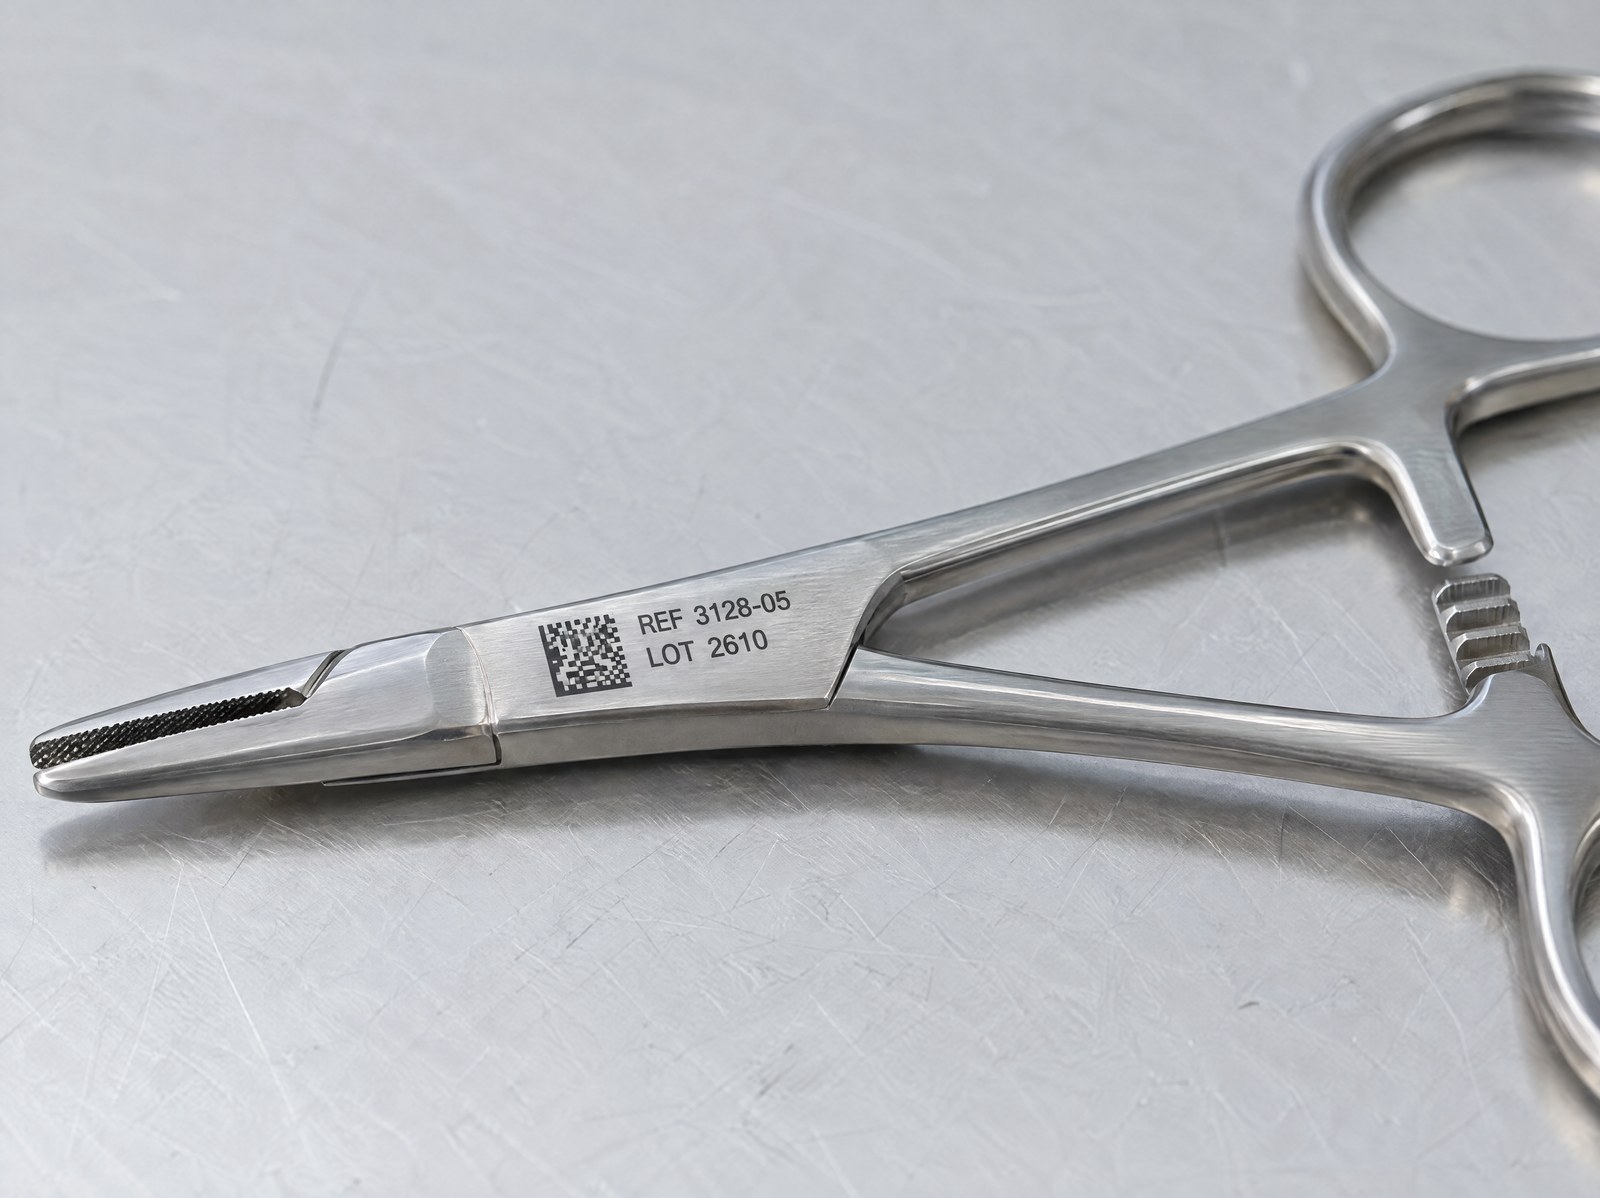
L’annealing laser affronta esattamente questa tensione: genera un codice ad alto contrasto senza asportazione di materiale, perché l’informazione risiede in uno strato di ossido cresciuto dentro la superficie e non in un solco scavato sopra di essa.
Perché un solco è un problema di ricondizionamento, non solo estetico
Sugli strumenti riutilizzabili la pulibilità della superficie è un requisito di processo, non un dettaglio estetico. Il ricondizionamento deve rimuovere in modo verificabile il carico organico: qualsiasi geometria che trattenga residuo — un solco, un bordo rialzato, una micro-cavità — diventa un punto in cui la pulizia è più difficile da ottenere e più difficile da dimostrare. Su un dispositivo che tornerà a contatto con il paziente, un segno che scava la superficie introduce proprio questo tipo di ritenzione.
Le incisioni profonde e la punzonatura risolvono la permanenza creando una geometria: il segno esiste perché è stato rimosso o deformato del materiale. Quella stessa geometria, però, è una potenziale sede di ritenzione. Il paradosso è che più il marchio è profondo — quindi più “permanente” in senso meccanico — più la superficie si allontana dalla condizione liscia e continua che la centrale di sterilizzazione deve garantire ciclo dopo ciclo.
L’annealing: il codice sta nell’ossido, non nel materiale rimosso
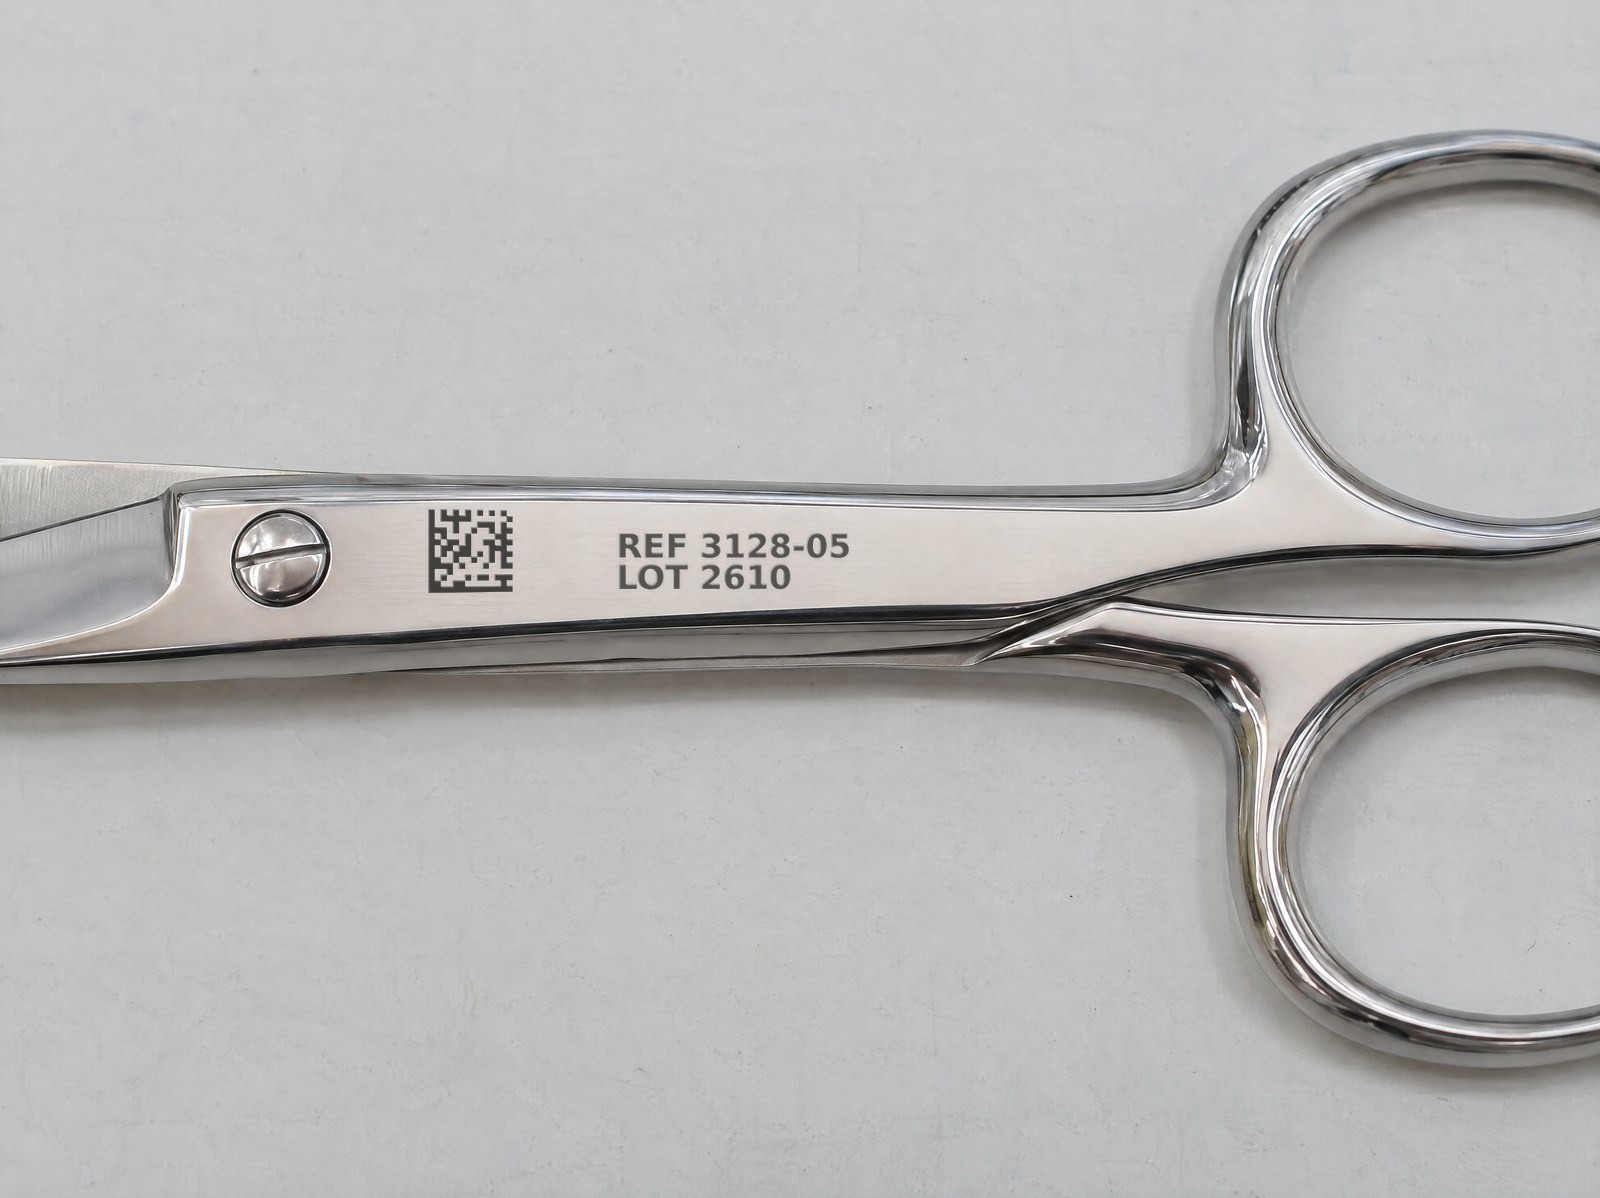
L’annealing è un processo di ossidazione controllata. Il fascio di una sorgente a fibra riscalda localmente l’acciaio inox al di sotto della soglia di fusione e di ablazione: il calore fa crescere sotto la superficie uno strato di ossido che, per interferenza ottica, appare scuro e ad alto contrasto. Non viene rimosso materiale, non si forma cratere. Il segno è cromatico, non geometrico, e la superficie resta sostanzialmente continua e complanare al metallo circostante.
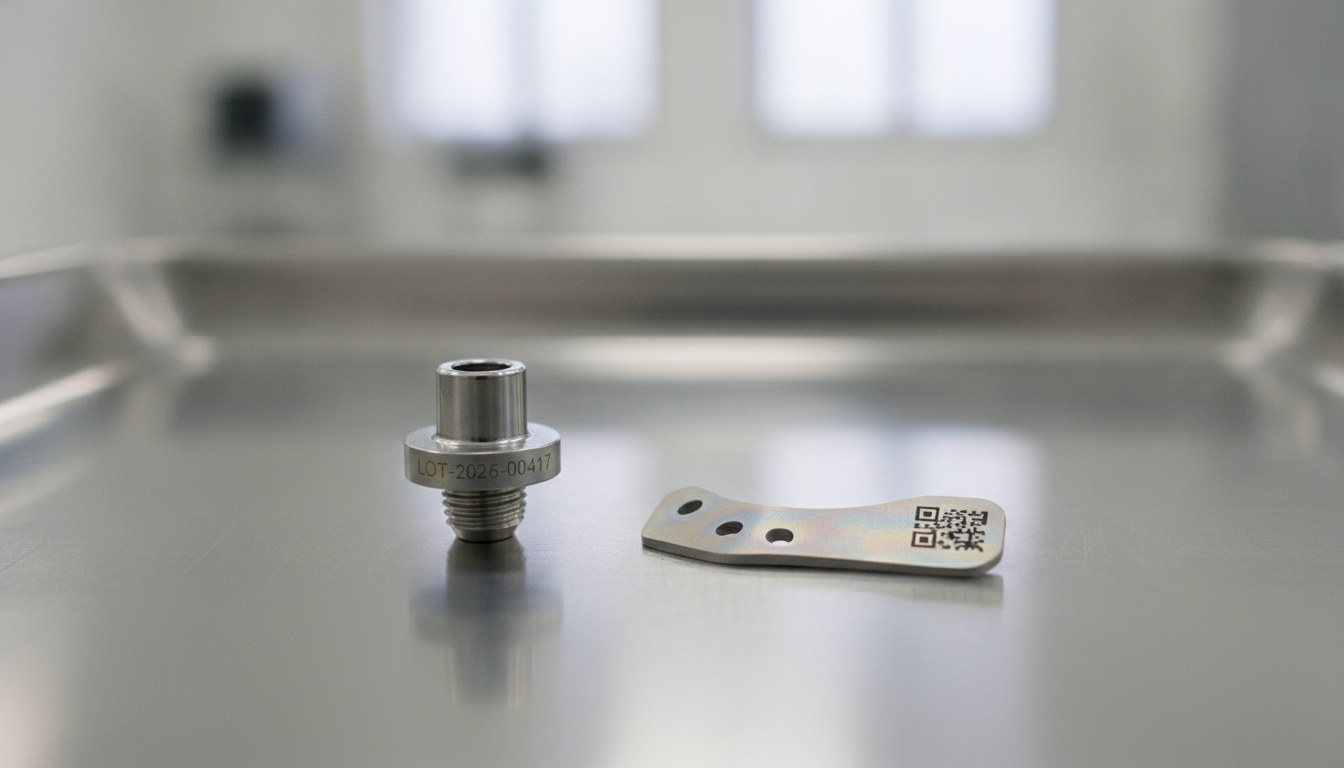
La conseguenza per il medicale è diretta: un DataMatrix realizzato in annealing non introduce cavità nuove sulla superficie dello strumento. Il codice è leggibile per il contrasto tra l’area ossidata e il metallo lucido, non per un rilievo che il lettore deve “sentire”. La stessa logica di ossidazione controllata governa la marcatura del titanio nei dispositivi impiantabili, dove abbiamo approfondito la ossidazione controllata su titanio e i codici UDI; sull’inox chirurgico il principio è analogo, calibrato però sul ciclo di vita di uno strumento che viene ricondizionato ripetutamente.
| Caratteristica | Incisione profonda | Annealing |
|---|---|---|
| Asportazione di materiale | Sì | No |
| Solco o cavità sulla superficie | Presente | Assente |
| Pulibilità nell'area marcata | Ridotta dentro il segno | Superficie continua |
| Sede dell'informazione | Geometria scavata | Strato di ossido |
La qualità di questo strato dipende dai parametri: la finestra di processo dell’annealing va calibrata perché l’ossido sia stabile, uniforme e privo di apporto termico eccessivo, così che la superficie mantenga la propria resistenza alla corrosione. È un controllo che si definisce sul materiale reale e sulla geometria reale dello strumento, perché acciai martensitici e austenitici rispondono al calore in modo diverso.
Vapore saturo e detergenti alcalini: cosa affronta la marcatura
L’ambiente che il codice deve attraversare è aggressivo e ripetitivo. Nel termodisinfettore la superficie incontra detergenti alcalini a temperatura elevata; in autoclave incontra vapore saturo in pressione. Ogni ciclo è un piccolo trattamento termochimico, e uno strumento riutilizzabile ne accumula molti nell’arco della propria vita utile. Una marcatura superficiale poco governata può schiarire, virare di tonalità o perdere contrasto proprio sotto questa sequenza.
Il vantaggio dell’annealing è che l’ossido è parte integrante della superficie: è cresciuto dal substrato, non è un deposito appoggiato sopra. Uno strato di ossido stabile e coeso è il presupposto perché il contrasto del codice resti costante attraverso i cicli, senza il degrado tipico di un segno che vive solo sull’estremo pelo della superficie. La verifica di questo comportamento, però, non si dà per scontata: si misura, ed è ciò che rende il dato utilizzabile nel fascicolo.
Leggibilità permanente del DataMatrix: dal contrasto al grading
Leggibilità permanente significa che un lettore industriale decodifica il codice in modo affidabile per tutta la vita dello strumento, non solo al collaudo iniziale. Su una superficie chirurgica lucida questo dipende da due fattori: il contrasto stabile tra area ossidata e metallo, e la geometria pulita dei moduli del DataMatrix. L’annealing lavora bene su entrambi, perché produce un segno scuro e opaco che non dipende da un rilievo per essere letto.
La qualità del codice si misura con il grading, lo standard applicabile in linea ai codici DataMatrix, distinto dalla verifica vera e propria, che richiede condizioni di laboratorio controllate. È una distinzione operativa importante: sono livelli di controllo diversi con finalità diverse, come abbiamo spiegato analizzando la differenza tra lettura, grading e verifica dei codici. Assegnare un grado al codice appena marcato, e poi tornare a valutarlo dopo i cicli di ricondizionamento, trasforma la “leggibilità” da impressione qualitativa in un valore documentabile.
Documentare la resistenza del codice nel tempo per il fascicolo
Un codice permanente su carta e un codice di cui si dimostra la permanenza sono due cose diverse. Per il fascicolo tecnico dello strumento serve la seconda: una prova ripetibile che il marchio regge la sequenza reale di ricondizionamento a cui il dispositivo sarà sottoposto. Il percorso è sperimentale prima che documentale.
In pratica si marcano campioni rappresentativi dello strumento, si sottopongono a cicli ripetuti di lavaggio alcalino e sterilizzazione a vapore, e a intervalli definiti si rileggono i codici assegnando un grado. Il confronto tra il grading iniziale e quello dopo i cicli mostra se e quanto il contrasto si mantiene, e fornisce il dato che entra nel fascicolo. È lo stesso rigore con cui affrontiamo la radice delle non conformità sulla marcatura UDI dei metalli: la conformità non si afferma, si misura su campioni reali. Il laboratorio LASIT è pensato per costruire questa evidenza sui materiali e sui cicli specifici del cliente.
Per chi è pensata (e per chi no)
L’annealing è la scelta di riferimento quando lo strumento è in acciaio inox, viene ricondizionato molte volte e la superficie deve restare pulibile: strumentario chirurgico riutilizzabile, pinze, portaghi, divaricatori, contenitori e componenti dove un solco sarebbe un problema di igiene prima che di lettura. In questi casi il codice nell’ossido unisce permanenza e continuità superficiale meglio di qualsiasi segno geometrico.
Non è invece la risposta universale. Dove il requisito è una profondità meccanica dichiarata, o dove il materiale non sviluppa un ossido stabile utile al contrasto, hanno più senso l’incisione o marcature con sorgenti diverse; su alcune superfici lucide di alta gamma può prevalere la scelta di un segno nero da impulso ultracorto, il cui apporto termico è trascurabile. La regola, valida qui come sempre, è partire dal materiale e dal ciclo di ricondizionamento reali, non dalla tecnologia: è la sequenza autoclave-detergente-lettura a dire quale marcatura reggerà per l’intera vita dello strumento.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.