

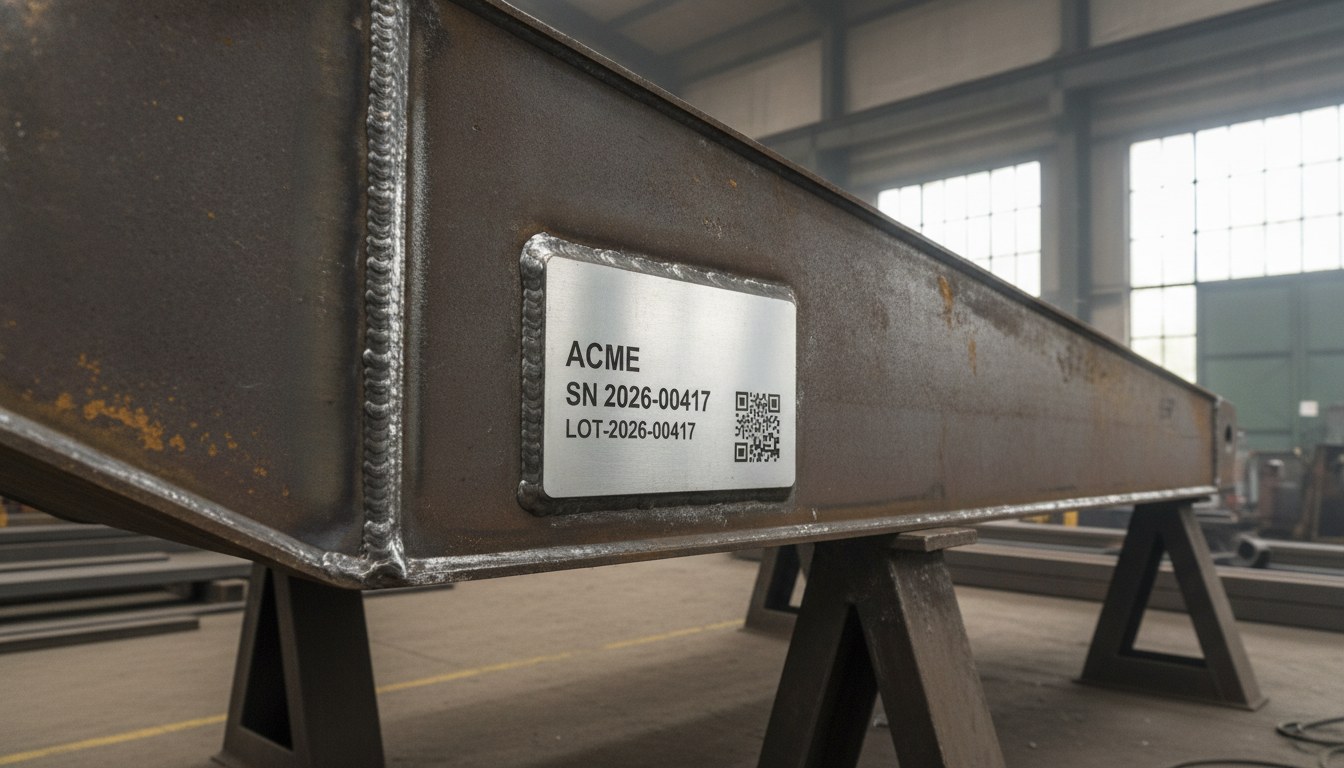
Chi progetta e costruisce telai, bracci, longheroni, benne e chassis per macchine da movimento terra e per l’agricoltura lavora ogni giorno con strutture saldate che pesano centinaia di chili e superano facilmente il metro e mezzo di sviluppo. La marcatura è l’ultima operazione del ciclo, ma è quella che imprime sul componente i dati destinati a durare per tutta la sua vita: identificativo del costruttore, seriale, riferimenti di lotto e i dati di targa richiesti per la conformità. Su questi pezzi, marcare l’acciaio non è il problema — un laser a fibra da 1064 nm incide acciaio al carbonio grezzo senza difficoltà da decenni.
Il problema è arrivarci. Un braccio di escavatore o un longherone di trattore non entra in una cabina di marcatura standard, e movimentarlo significa carroponte, imbracature e tempi che frammentano il ciclo. Sul pezzo grande il vincolo non è la fisica della marcatura, ma la geometria di accesso: dove si trova il punto da marcare, come lo si raggiunge con il fascio e come si legge il codice una volta che il metallo è saldato, ossidato e coperto di calamina.
La logica si ribalta: quando il pezzo non può andare al laser, è il laser che deve andare al pezzo. È attorno a questa scelta che si costruisce il sistema giusto.
Il vincolo non è il metallo, è l’accessibilità del punto di marcatura
Su un componente da banco il punto di marcatura è sempre a fuoco, sotto la testa, perpendicolare al fascio. Su una struttura saldata da diverse centinaia di chili questa condizione va costruita: il punto da marcare può trovarsi su una piastra incassata tra due traversi, sul dorso di un braccio inclinato o su una flangia rivolta verso il basso. L’operatore non può ruotare il pezzo come farebbe con una minuteria, e ogni riposizionamento con carroponte introduce gioco e tempo.
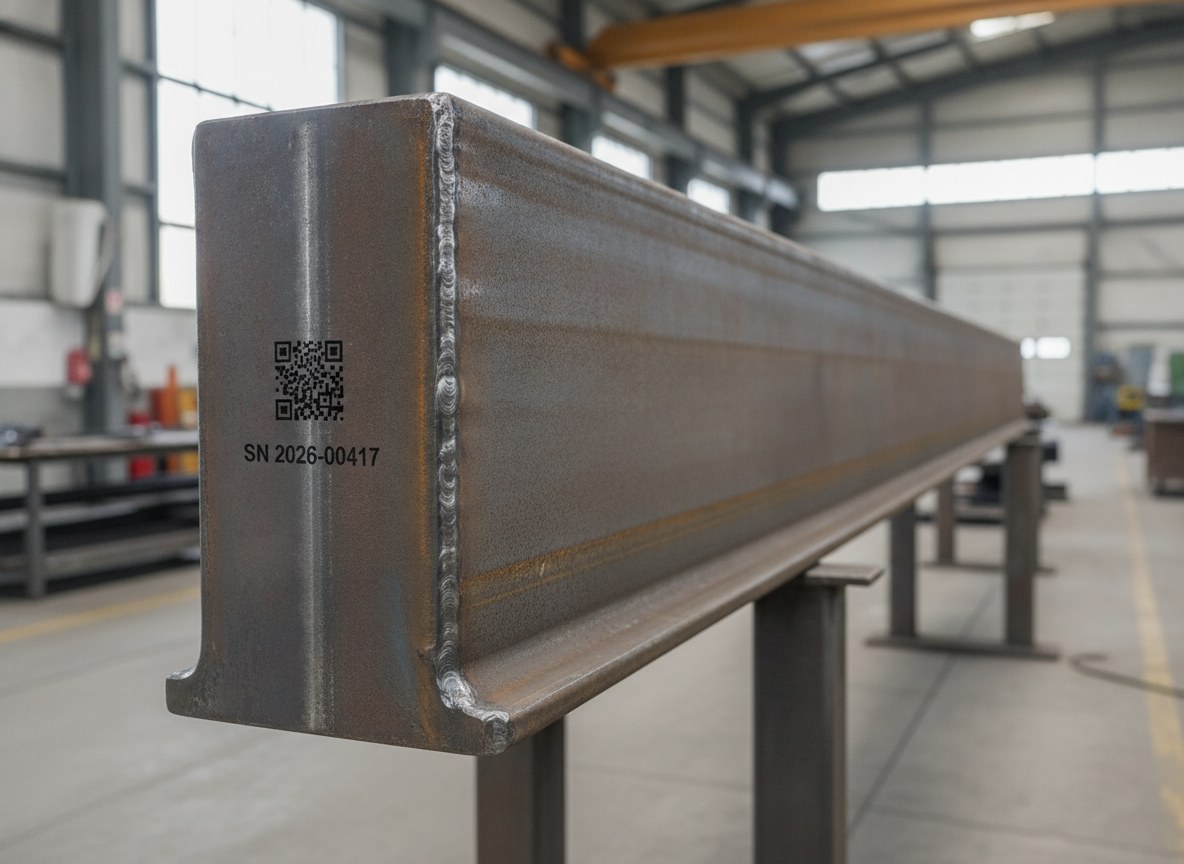
Per questo la valutazione parte dalla mappa fisica del pezzo: ingombro totale, peso, baricentro, e soprattutto la posizione e l’orientamento della zona di marcatura rispetto a come il componente arriva alla postazione. Due telai con gli stessi dati di targa, ma con la piastra di identificazione posizionata diversamente, richiedono soluzioni di accesso diverse. È una considerazione da manufacturing, non da laboratorio.
Portare il fascio sul pezzo: portale, robot e cabine di grande volume
Quando il componente è troppo grande o troppo pesante per essere manipolato, il movimento lo assume il sistema. Le strade sono tre e spesso si combinano. La prima è la struttura a portale: la testa di marcatura si sposta su assi motorizzati sopra un piano di lavoro ampio, raggiungendo aree distanti senza toccare il pezzo, che resta fermo dove il carroponte lo ha depositato. È l’approccio delle macchine di grande formato come Fly Gantry MAG, nate proprio per lavorare su ingombri fuori scala.
La seconda è l’integrazione robotica: un braccio antropomorfo porta la testa di scansione sul punto da marcare seguendo traiettorie che aggirano le geometrie complesse, utile quando la zona di marcatura è rivolta in direzioni scomode. La terza è la cabina di grande volume con carico agevolato: sistemi come TowerSwipe, con carico laterale, nascono per far entrare e uscire componenti pesanti e ingombranti senza sollevarli sopra una soglia. In tutti i casi la marcatura può essere gestita come stazione a sé o integrata in linea, a valle della saldatura o del trattamento superficiale.
Sui campi di marcatura estesi, dove un pezzo profondo presenta quote di fuoco diverse da punto a punto, si adottano configurazioni ibride ad assi XY più prescan: gli assi motorizzati coprono la corsa, mentre la testa gestisce la messa a fuoco dinamica lungo la superficie. È il modo corretto di tenere il fascio perpendicolare e a fuoco senza rinunciare all’area di lavoro.
Dati di targa e conformità: cosa deve restare leggibile
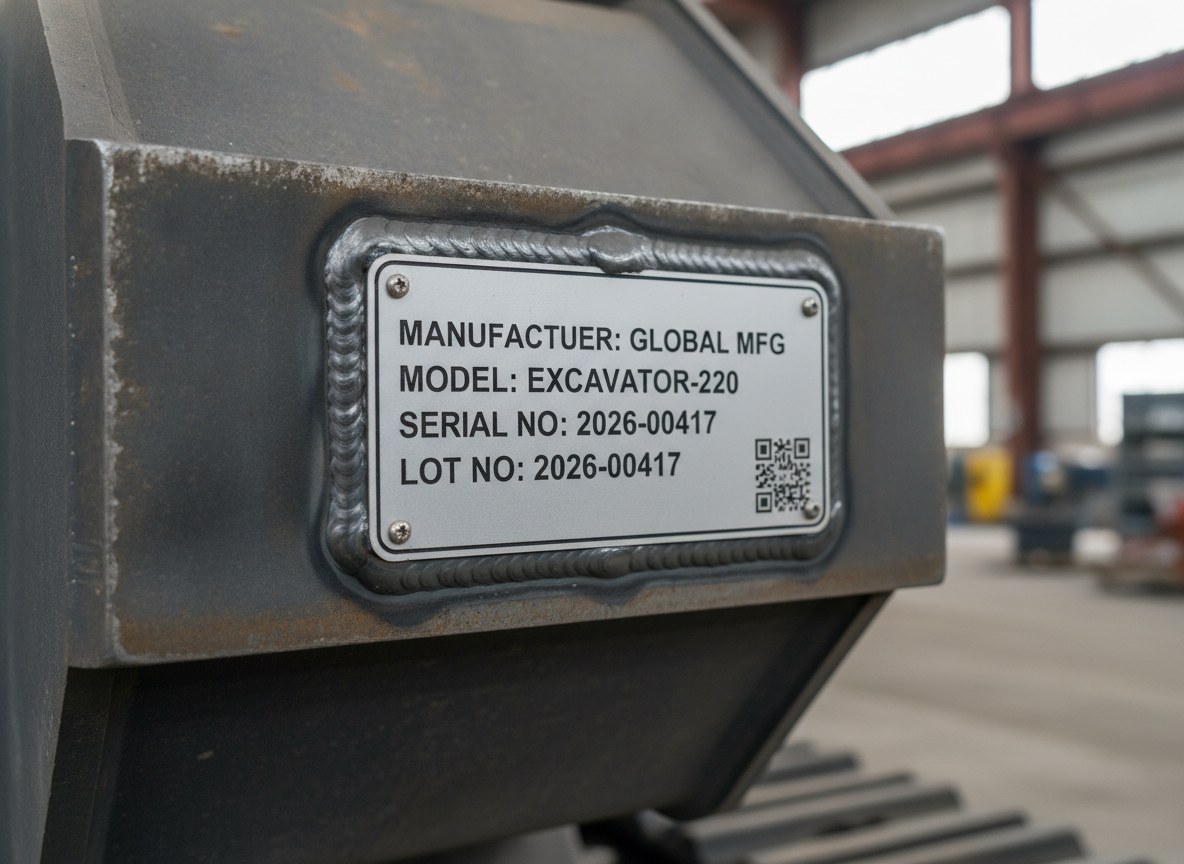
Su una macchina agricola o da movimento terra la marcatura dei componenti strutturali assolve una funzione documentale. Sul telaio o sulla piastra di identificazione compaiono ragione sociale del costruttore, numero di serie, riferimenti di modello e i dati di targa previsti dalla conformità della macchina. Sono informazioni che accompagnano il componente lungo tutta la filiera e devono restare leggibili dopo verniciatura, esposizione agli agenti atmosferici, fango, urti e lavaggi ad alta pressione.
Qui la marcatura laser diretta ha un vantaggio strutturale rispetto a etichette e stampigliature: è parte del metallo, non uno strato applicato sopra. Un codice DataMatrix inciso a sufficiente profondità sopravvive a cicli che un’etichetta non regge, e resta associato in modo univoco a quel singolo pezzo. Il tema della verifica di qualità del codice — la distinzione tra semplice lettura, grading in linea e verifica di laboratorio — è determinante quando il dato deve essere garantito lungo la supply chain, come abbiamo approfondito parlando della differenza tra lettura, grading e verifica dei codici.
Leggere su superfici saldate e ossidate
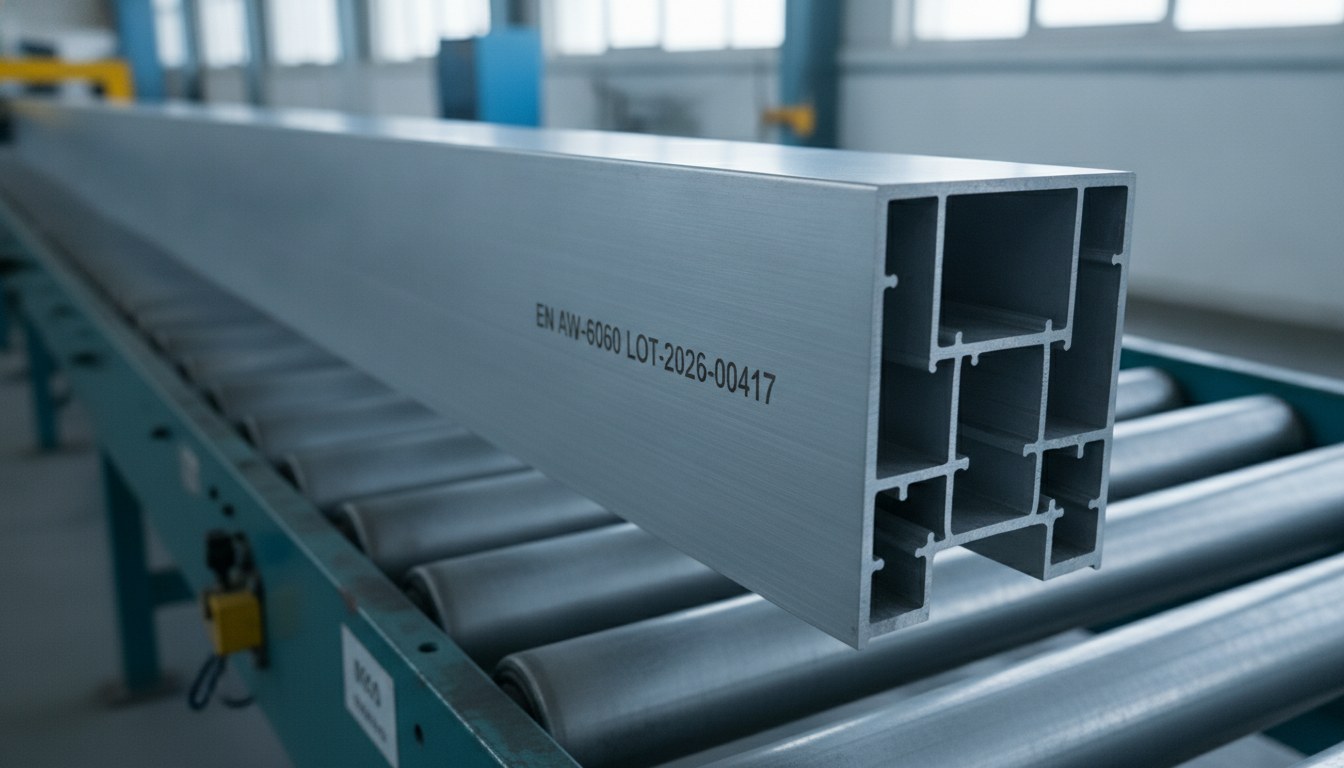
La superficie di una struttura saldata è tutto fuorché regolare. Cordoni di saldatura, calamina, ossido, tracce di ossitaglio e rugosità disomogenea creano un fondo su cui il contrasto della marcatura non è scontato. Un codice inciso su un lembo appena saldato può trovarsi accanto a una zona termicamente alterata con riflettività completamente diversa, e questo mette alla prova sia la marcatura sia la successiva lettura ottica.
La risposta è di processo, non di forza bruta. Il laser a fibra genera il contrasto per rimozione e alterazione localizzata del materiale, e la scelta dei parametri — passo, riempimento, numero di passate — va calibrata sul fondo reale, non su un campione ideale. Dove serve, si prepara la zona di marcatura con una passata di pulizia laser che rimuove ossido e calamina prima di incidere il codice, restituendo una superficie omogenea che il metallo grezzo non offre. Il risultato è un DataMatrix con moduli netti, leggibile da uno scanner industriale anche a distanza di anni e di intemperie.
Le geometrie curve o inclinate aggiungono un ulteriore livello: marcare in campo largo con angoli di incidenza variabili degrada la qualità del codice. Le tecniche per mantenere fuoco e perpendicolarità sulle superfici non piane sono le stesse che governano la marcatura su superfici curve e irregolari, e su una struttura saldata diventano parte integrante del progetto di marcatura.
| Aspetto | Marcatura diretta sul pezzo | Targhetta metallica riportata |
|---|---|---|
| Accessibilità del punto | Richiede portale, robot o cabina di grande volume | Marcata a parte, in condizioni controllate |
| Qualità della superficie | Fondo saldato e ossidato, può servire preparazione | Piano perfetto, contrasto uniforme |
| Lettura e grading del codice | Da validare sul fondo reale | Più semplice e ripetibile |
| Tracciabilità | Codice parte del metallo, nessun elemento riportato | Anello in più: fissaggio e rischio distacco |
Marcatura diretta o targhetta riportata
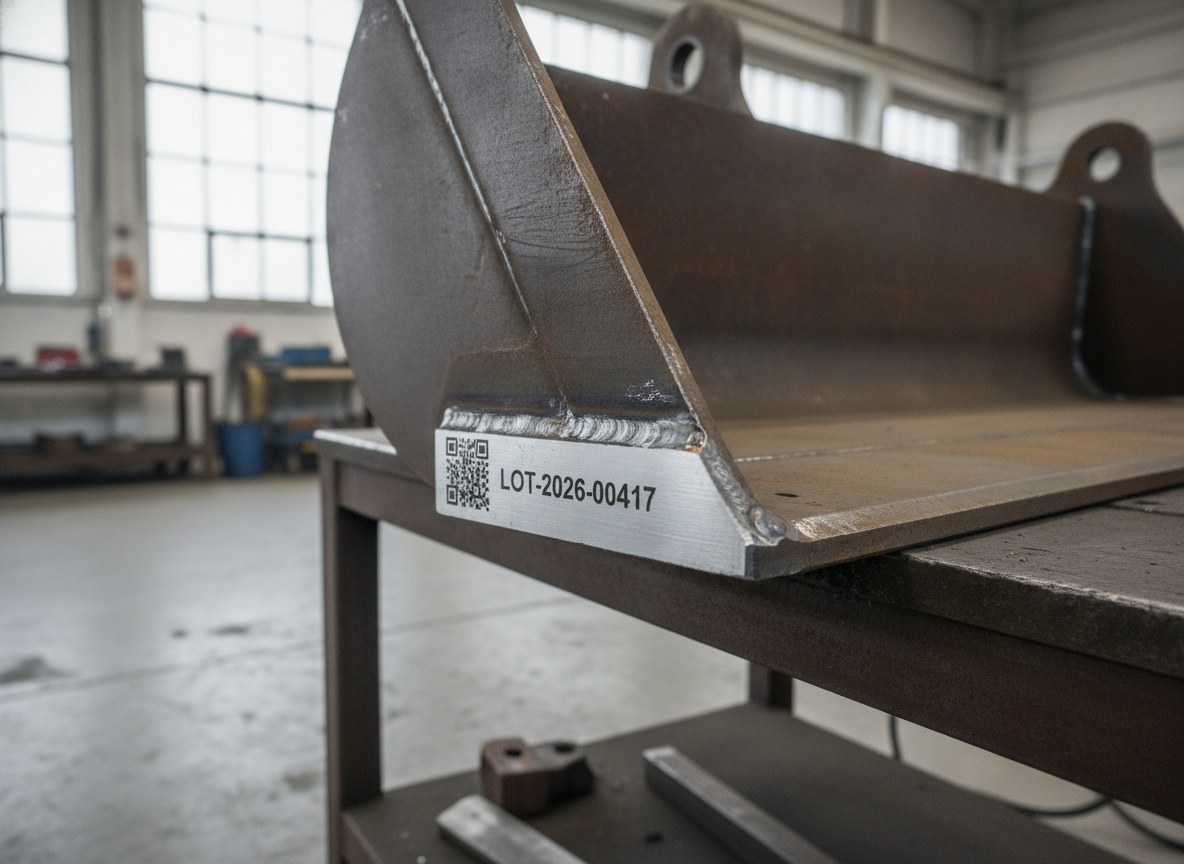
Non sempre la marcatura diretta sul pezzo è la strada migliore. Quando il punto da marcare è del tutto inaccessibile, quando la superficie è troppo irregolare per garantire un grading affidabile, o quando il costruttore vuole una piastra dati normalizzata e uniforme su tutta la gamma, la targhetta metallica marcata a parte e poi fissata sul componente resta una soluzione tecnicamente valida.
La targhetta si marca in condizioni controllate, su un piano perfetto e a fuoco costante, il che semplifica enormemente la lettura e il grading del codice. Il rovescio è che introduce un elemento riportato — con la sua fissazione, il rischio di distacco e un anello in più nella tracciabilità. La scelta tra marcatura diretta e targhetta non è ideologica: dipende dall’accessibilità del punto, dalla qualità della superficie e dai requisiti documentali. Spesso la soluzione più solida combina le due cose, con la marcatura delle targhette gestita dallo stesso sistema che marca il pezzo.
Come si valuta l’accessibilità del punto di marcatura, già in offerta
L’errore tipico, avviando un progetto di marcatura su grandi strutture, è ragionare prima sulla sorgente e poi sull’accesso. È l’ordine inverso di quello corretto. La domanda da porsi in fase di offerta è: dove si trova il punto da marcare, come arriva il pezzo alla postazione e con quale movimento — del pezzo o del fascio — lo si raggiunge a fuoco e perpendicolare.
Per questo la valutazione seria parte dai disegni del componente e da campioni reali: si mappa la zona di marcatura, si verifica l’ingombro, si sceglie tra portale, robot o cabina di grande volume, si stabilisce se la superficie richiede una preparazione e si testa la lettura del codice sul fondo effettivo, saldato e ossidato. Definire questi punti prima della fornitura evita di scoprire in produzione che il braccio del robot non arriva, o che il DataMatrix non si legge sul cordone di saldatura. L’accessibilità del punto di marcatura è un requisito di progetto, esattamente come il seriale da incidere.
Per chi è pensata (e per chi no)
Questo approccio è la scelta naturale per chi produce strutture saldate pesanti e ingombranti — telai, bracci, benne, chassis, longheroni per movimento terra e agricoltura — e ha bisogno di dati di targa permanenti e codici tracciabili su acciaio grezzo, saldato e ossidato. È pensato per chi oggi movimenta pezzi enormi verso una postazione di marcatura e paga quel trasferimento in tempo e complessità.
Non è invece la risposta giusta per chi marca pezzi piccoli e maneggevoli, dove una macchina da banco o a tavola rotante resta più rapida ed efficiente in termini di ciclo, né per chi ha volumi tali da richiedere piuttosto una cella dedicata a un singolo componente ripetitivo. In sintesi: se il tuo pezzo non entra in cabina e il punto da marcare è difficile da raggiungere, il tema vero non è quale laser scegliere, ma come portare il fascio sul pezzo e come leggere il codice dove il metallo è meno cooperativo. È lì che si decide la riuscita del progetto.

Business Development Director | LASIT
Business Development Director in LASIT, Giandomenico Ievoli è responsabile della direzione commerciale e dello sviluppo strategico dell’azienda. Guida le attività di business development a livello nazionale e internazionale, contribuendo alla crescita e all’espansione di LASIT nei mercati globali.