

Chi incide fedi, anelli e oggetti d’argenteria lavora su materiali che non ammettono una seconda possibilità. Un metallo prezioso lucidato è, allo stesso tempo, la superficie più visibile del pezzo e quella dal valore intrinseco più alto: un errore di incisione non si nasconde e non si recupera, si scarta. E su un metallo già trasformato in gioiello, con ore di lavorazione e lucidatura alle spalle, lo scarto pesa in modo del tutto diverso rispetto a un componente meccanico.
A questa posta in gioco si aggiunge un problema fisico preciso. Oro, argento e platino sono tra i materiali più riflettenti che esistano alla lunghezza d’onda dei laser a fibra industriali, i 1064 nm. Una parte importante dell’energia del fascio viene rinviata indietro dalla superficie lucida invece di essere assorbita, e proprio l’argento — il più riflettente dei tre — è il caso limite. Governare questa riflettività è la condizione per ottenere un’incisione fine, netta e ripetibile senza intaccare la lucidatura circostante. Il termine incisione sul metallo è qui quello corretto: si asporta materiale in modo controllato, non si stampa un colore.
La differenza tra una marcatura qualsiasi e un lavoro da banco affidabile si gioca proprio qui: nel controllo dei parametri di processo e nella meccanica che tiene il fascio dove deve stare, incisione dopo incisione.
Perché oro, argento e platino mettono alla prova il fascio
La riflettività di un metallo prezioso non è un dettaglio: determina quanta parte dell’energia il materiale assorbe davvero e quanta viene respinta. Su una superficie a specchio l’assorbimento è basso, e ciò significa che la finestra di parametri utile — potenza di picco, frequenza, velocità di scansione — è più stretta e va calibrata sul singolo metallo e sulla sua finitura. Non è un lavoro che si improvvisa a occhio: è una definizione di processo che parte da prove su campioni reali dello stesso titolo e della stessa lucidatura del pezzo finale.
Le tre leghe non si comportano allo stesso modo. L’oro offre un buon contrasto e una resa prevedibile una volta trovata la sua finestra; il platino, meno riflettente dei due, tende a dare un’incisione netta e più docile da controllare; l’argento resta il più impegnativo, perché la sua riflettività estrema lascia poco margine e richiede la gestione più fine.
| Metallo | Riflettività a 1064 nm | Comportamento in incisione |
|---|---|---|
| Oro | Alta | Contrasto prevedibile una volta trovata la finestra di parametri |
| Argento | Molto alta, la più critica | Margine ristretto: richiede la gestione più fine |
| Platino | Più contenuta dei due | Incisione netta e più docile da controllare |
Il fascio a fibra a 1064 nm resta la scelta di riferimento per questi materiali perché lavora tutti i metalli e concentra l’energia su un diametro dell’ordine dei centesimi di millimetro, condizione necessaria per un tratto sottile su un pezzo piccolo. Chi vuole capire il meccanismo di base può partire da come funziona l’incisione laser; il salto di qualità, sui preziosi, sta nel tarare quel meccanismo sulla riflettività della specifica lega.
L’incisione interna delle fedi con l’asse rotante
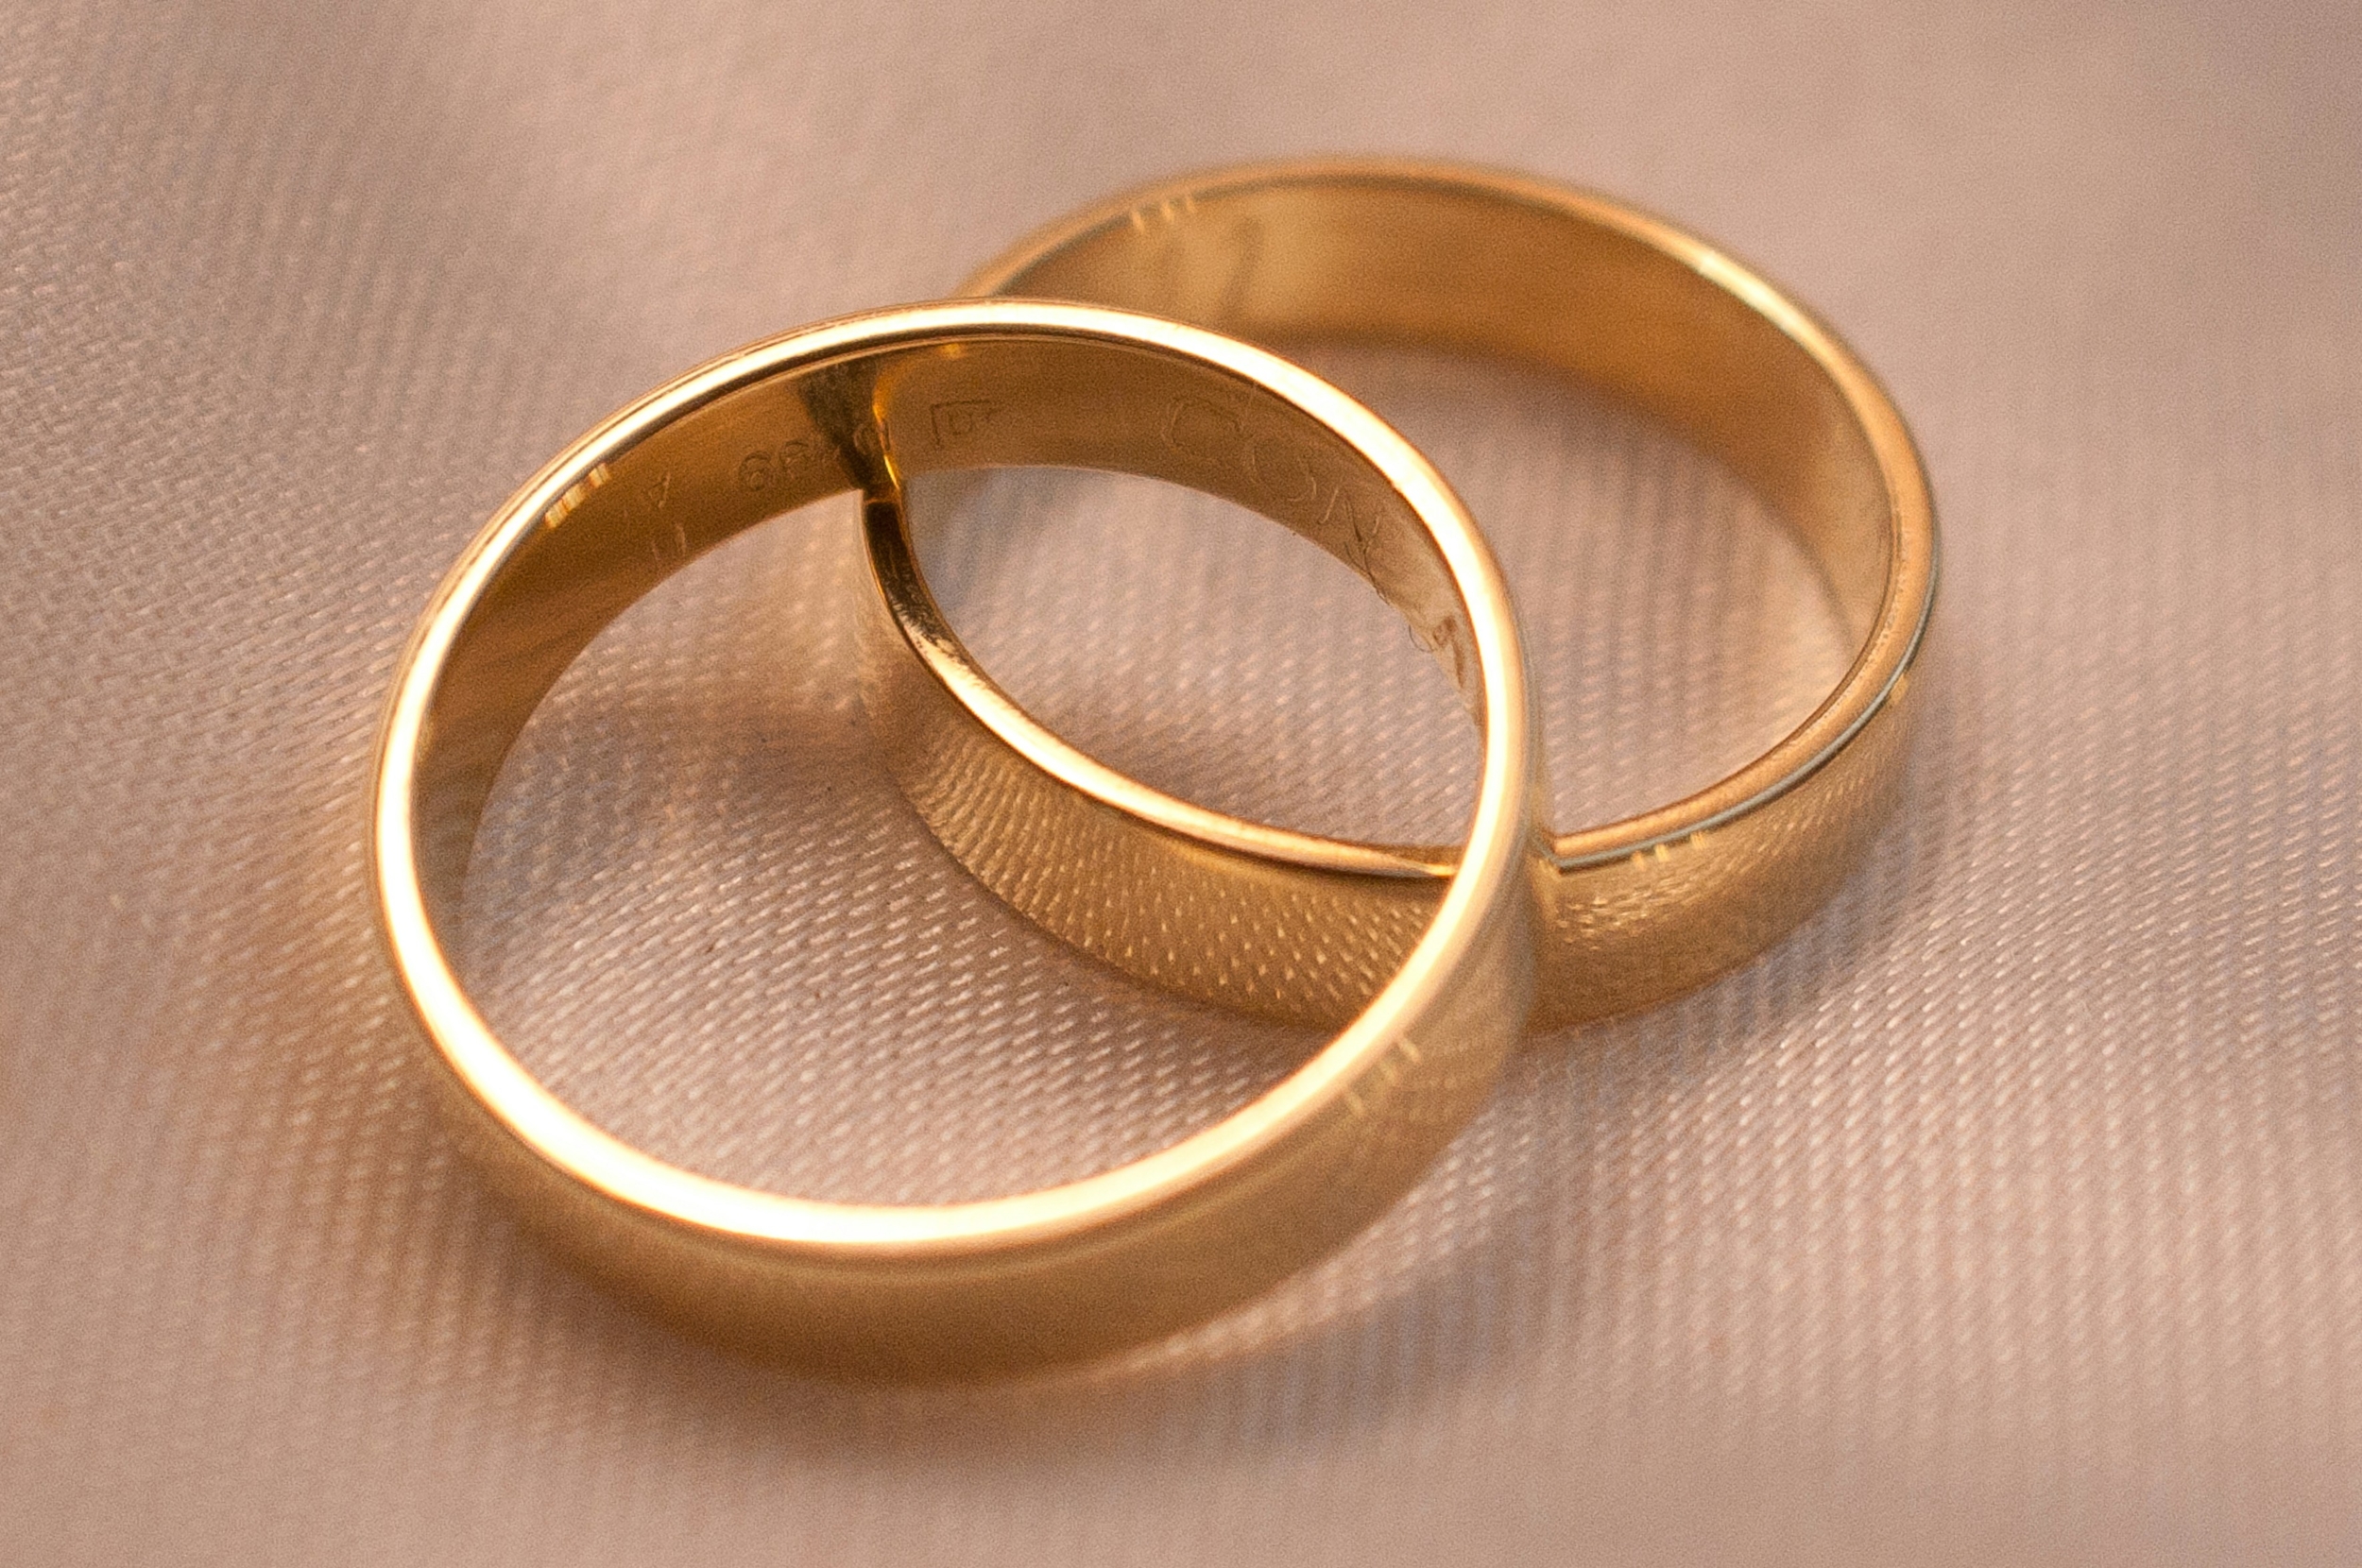
L’incisione più richiesta in gioielleria è quella interna delle fedi: date, nomi, simboli e riferimenti che corrono lungo la circonferenza interna dell’anello. È anche la più critica dal punto di vista geometrico, perché la superficie da incidere è curva e nascosta, e il fascio deve restare perpendicolare e a fuoco su ogni punto del giro.
La soluzione è l’asse rotante: la fede viene bloccata su un mandrino e messa in rotazione sincronizzata con la scansione del fascio, così che il testo si sviluppi in modo uniforme lungo tutta la circonferenza interna senza distorsioni. Il laser lavora sempre sul punto in cui l’incidenza è corretta, mentre l’anello ruota sotto di esso. Il risultato è un tratto costante dal primo all’ultimo carattere, indipendentemente dal diametro della fede.
Questo approccio ha un valore concreto anche sulla ripetibilità. Una fede incisa a mano dipende dal gesto dell’artigiano; una fede incisa con asse rotante e parametri definiti restituisce lo stesso identico risultato su ogni pezzo di un pari misura, che si tratti di una coppia o di una piccola serie. La leggibilità di una data o di un nome breve resta costante anche sulle misure più piccole, dove lo spazio interno è ridotto e ogni disallineamento si vedrebbe.
Marchio, titolo e punzonatura identificativa
Accanto alla personalizzazione, il metallo prezioso porta con sé una funzione identificativa. Il marchio di responsabilità e il punzone del titolo — l’indicazione della finezza della lega — sono elementi che accompagnano il pezzo e ne dichiarano la natura. Il laser esegue queste marcature in modo permanente e ripetibile, con un tratto controllato che non deforma il metallo attorno come farebbe un punzone battuto.
Su questo terreno l’incisione laser incrocia il tema della tracciabilità e dell’autenticità. Un seriale univoco, un micro-simbolo o un codice possono legare il singolo oggetto alla sua documentazione, un aspetto che sull’argenteria di pregio e sui pezzi di valore diventa uno strumento di tutela. È lo stesso principio per cui i marcatori laser contro la contraffazione lavorano su elementi difficili da riprodurre e impossibili da rimuovere senza lasciare traccia sulla superficie.
Marcatura fine su superfici già lucidate
La sfida estetica è incidere su una superficie a specchio senza rovinarla. Su un pezzo lucidato, ogni segno fuori posto è visibile a occhio nudo, e il contrasto dell’incisione deve nascere dal contrasto tra la zona lavorata — più opaca o satinata — e lo specchio circostante intatto. Per questo il controllo dell’apporto termico è centrale: si cerca un’asportazione superficiale precisa, non un solco profondo che crei bave o aloni sul lucido attorno.
Un fascio focalizzato fine permette dettagli minuti — monogrammi, filetti decorativi, micro-simboli — mantenendo i bordi netti. La qualità del risultato dipende però tanto dal laser quanto dalla finitura di partenza: definire il processo su un campione che riproduce la stessa lucidatura del pezzo reale è il modo per evitare sorprese in produzione.
La personalizzazione one-off al banco
Molto lavoro in gioielleria non è di serie ma su singolo pezzo: l’incisione richiesta dal cliente al momento, la data di un anniversario, un nome. In questo scenario il valore non è la velocità di ciclo ma la flessibilità e la sicurezza del risultato al primo colpo, perché non c’è un secondo pezzo su cui rifarsi.
Un flusso da banco ben impostato — bloccaggio del pezzo, impostazione della misura, incisione con parametri già validati per quella lega, controllo visivo — rende l’operazione ripetibile anche quando ogni pezzo è diverso. La preparazione del file di incisione è un’operazione grafica su computer, non una configurazione da rifare da zero ogni volta: si richiama il layout, si adatta il testo e si esegue.
Per chi è pensata (e per chi no)
L’incisione laser dà il meglio dove servono precisione, ripetibilità e permanenza: interno delle fedi con asse rotante, marchi e punzoni di titolo, monogrammi fini, seriali per tracciabilità e tutela dell’autenticità su gioielleria e argenteria. Su oro e platino il processo è solido e prevedibile una volta definiti i parametri.
Ci sono però casi in cui va gestita con realismo. L’argento lucidato a specchio è il più ostico: la sua riflettività estrema restringe la finestra di lavoro e, su una finitura a specchio piena, il contrasto dell’incisione può richiedere una scelta consapevole della resa — spesso un effetto satinato controllato piuttosto che un tratto profondo. E dove il committente cerca la profondità e il segno del bulino tradizionale, l’incisione artigianale a mano resta un linguaggio estetico a sé: il laser è complementare, non un sostituto di quel gesto. In tutti questi casi la strada corretta è la stessa: prove sui materiali e sulla finitura reali, prima di portare il processo sul pezzo di valore.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.