

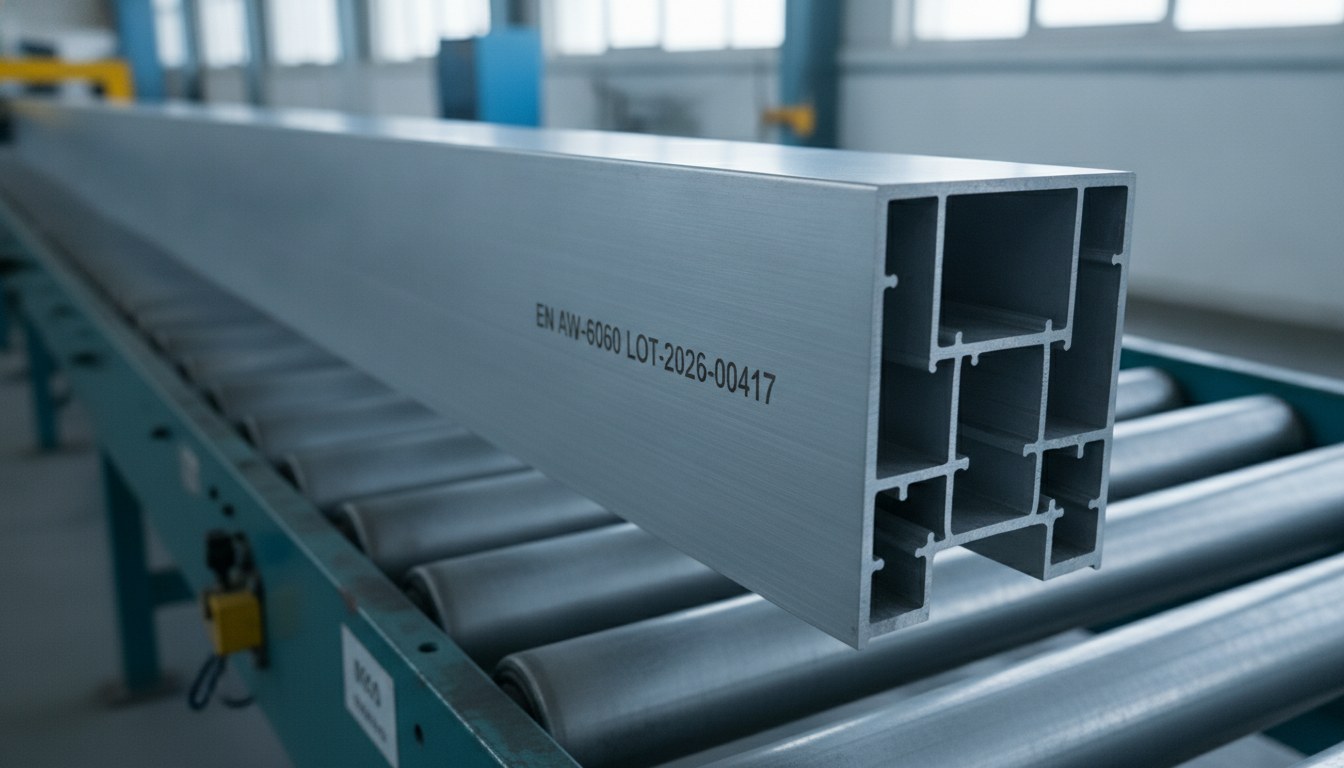
Chi estrude profili in alluminio per serramenti conosce il ritmo della linea: la barra esce dalla pressa, attraversa il banco di raffreddamento e lo stiratore, e arriva al taglio a misura in un flusso che non ama le interruzioni. In questo flusso la marcatura di identificazione — lega, lotto, colata, riferimento di commessa — deve trovare posto senza diventare la stazione che rallenta tutto il resto.
Il problema non è marcare l’alluminio: una sorgente in fibra lo fa da anni con contrasto e permanenza. Il problema è marcarlo mentre si muove, su un prodotto che per natura è continuo e che spesso non si può fermare barra per barra. È qui che entra in gioco la marcatura on-the-fly, cioè al volo, sincronizzata con l’avanzamento reale della linea.
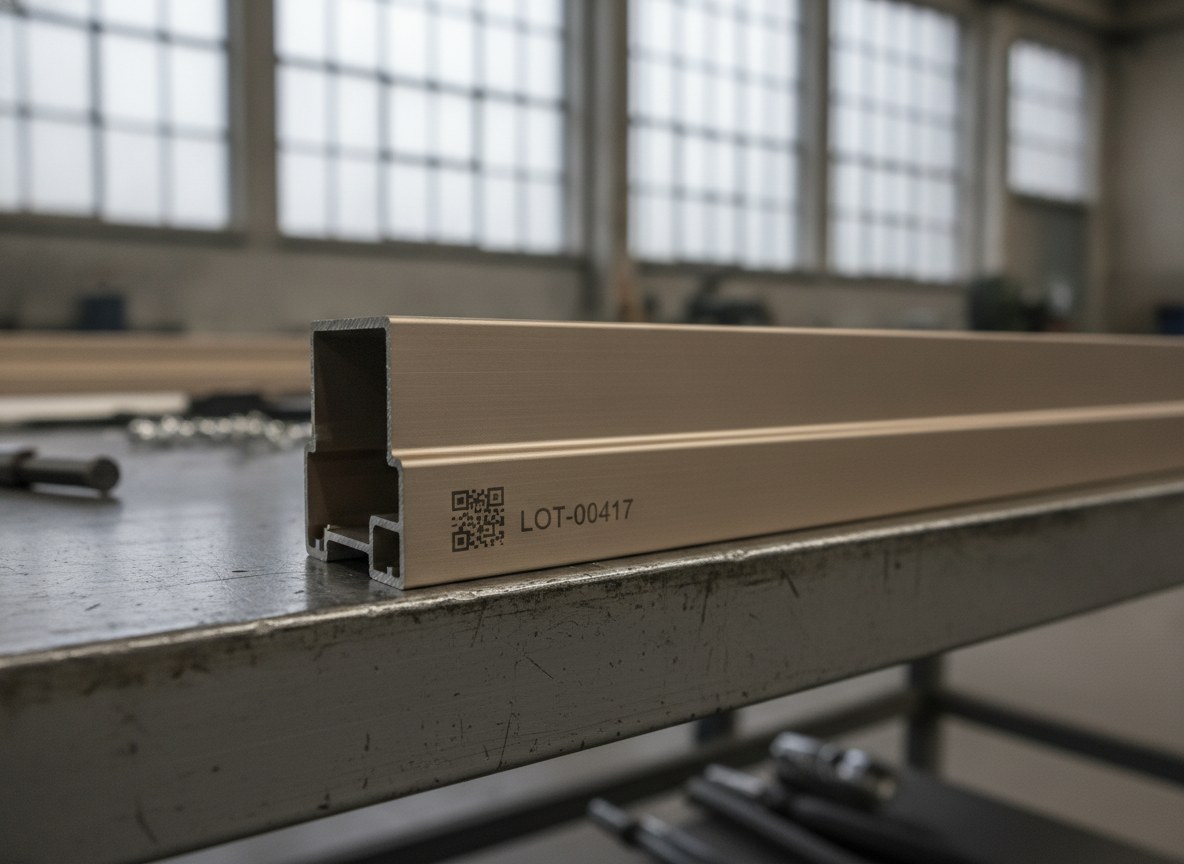
Marcare in movimento non è semplicemente marcare più in fretta: è un problema di sincronizzazione, di controllo della deformazione grafica e di integrazione con le stazioni a monte e a valle. Affrontarlo bene significa decidere dove, come e a quale velocità la marcatura entra nel processo di estrusione.
Il prodotto continuo che non si ferma
Una barra estrusa non è un pezzo discreto che si presenta al laser, si ferma, viene marcato e riparte. È un semilavorato lungo diversi metri che scorre su rulliera a velocità determinata dalle stazioni a monte. Fermare l’avanzamento per marcare significa introdurre un accumulo, un buffer o un tempo morto che si propaga su tutta la linea. Su volumi bassi questo è accettabile; su una produzione continua diventa il collo di bottiglia.
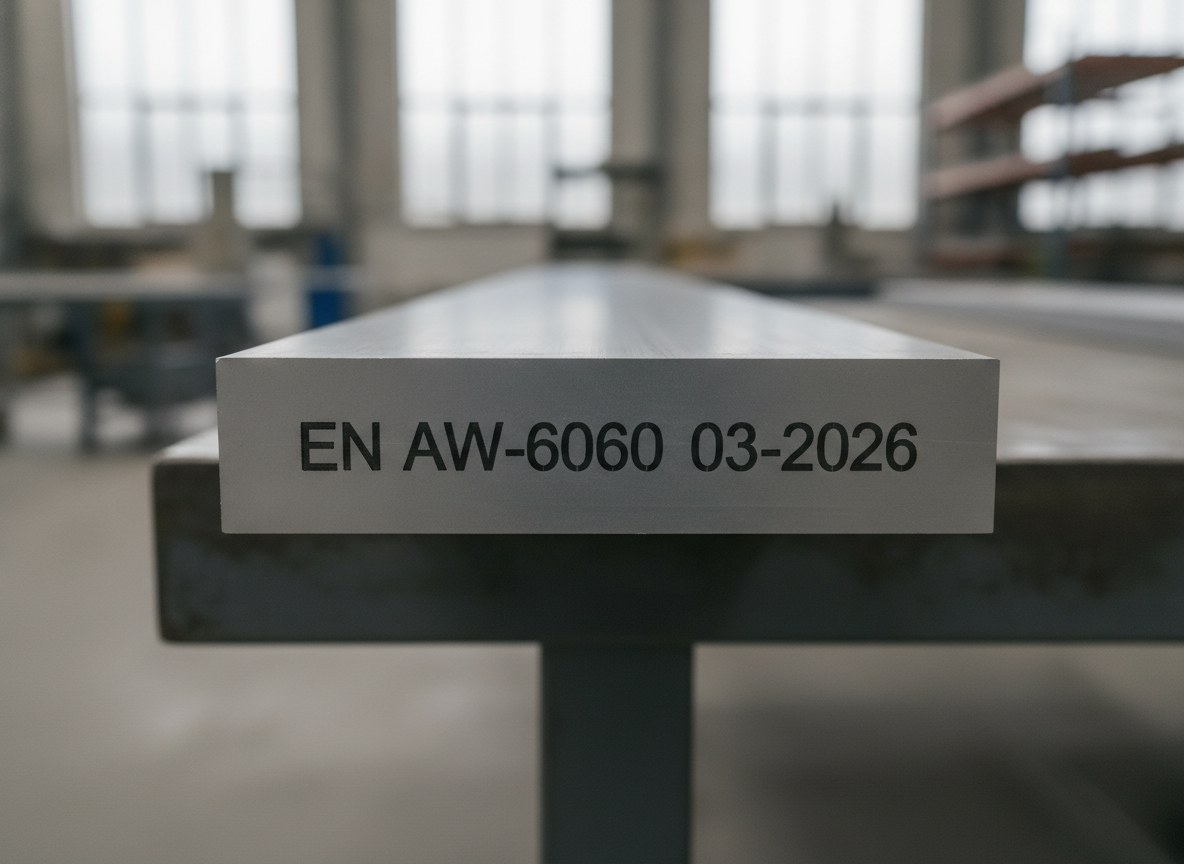
È la stessa logica che governa la marcatura dei materiali in bobina, dove il nastro non si arresta: chi conosce la produzione continua su tesa ritrova sul profilo estruso lo stesso vincolo di fondo. La differenza è che qui il substrato è metallo pieno, rigido, con una faccia a vista che finirà sotto gli occhi del serramentista e del cliente finale.
Sincronizzazione con encoder: cosa vuol dire marcare al volo
La marcatura on-the-fly si regge su un componente semplice e decisivo: un encoder montato sull’organo di trascinamento, che restituisce in tempo reale lo spostamento lineare della barra. Il controllo di marcatura legge questa posizione istante per istante e trasla la deflessione della testa galvanometrica in modo che il fascio segua il pezzo mentre disegna il carattere. Il testo resta fermo rispetto al metallo anche se il metallo si muove sotto la testa.
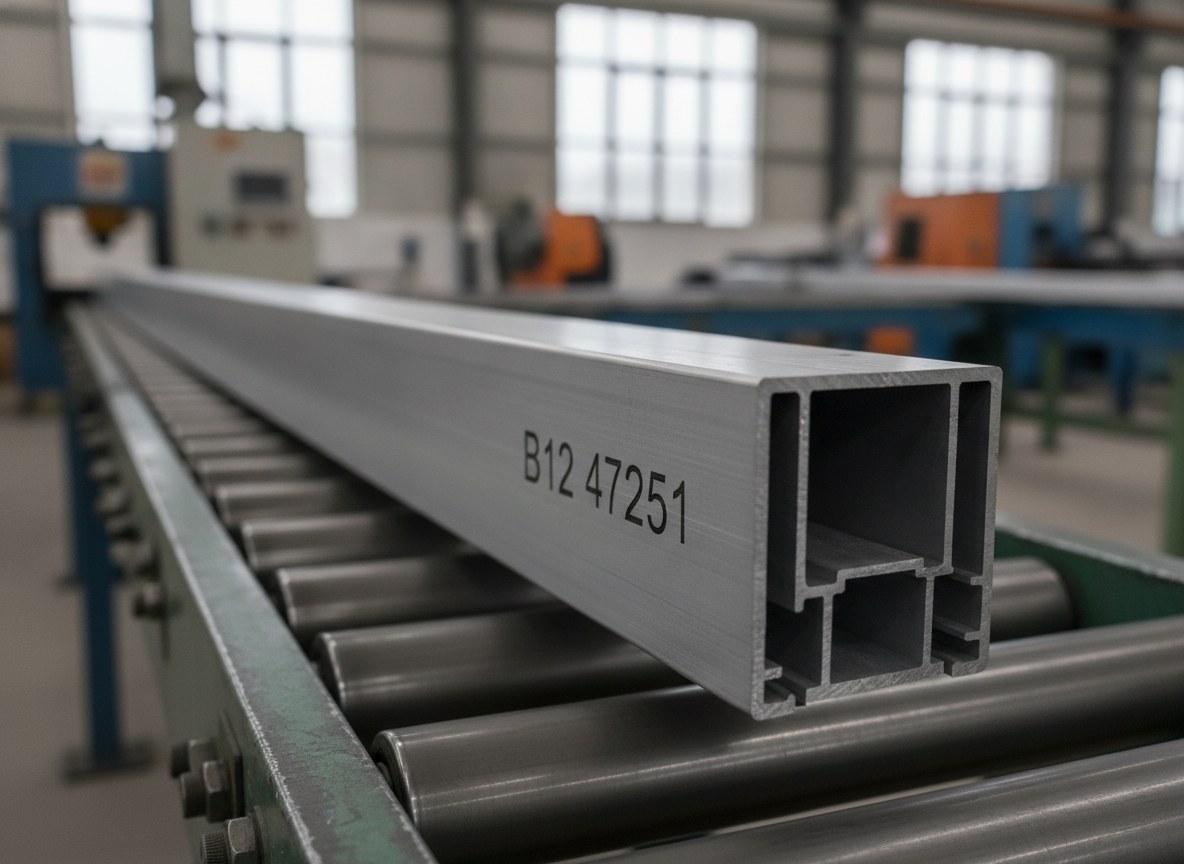
Il punto critico è che la velocità non va stimata, va misurata: se il software lavora su una velocità nominale mentre la linea rallenta o accelera, la posizione calcolata diverge da quella reale e la marcatura si sposta. L’encoder chiude questo anello. La lunghezza d’onda di 1064 nm della fibra e l’ottica galvanometrica restano le stesse della marcatura statica: cambia il fatto che il sistema di riferimento non è più il pezzo fermo, ma la coordinata dinamica fornita dall’encoder.
Deformazione grafica e limite di velocità della linea
Senza compensazione, marcare su un pezzo in moto produce un artefatto tipico: i caratteri si inclinano nella direzione di avanzamento, come un corsivo indesiderato, e i codici bidimensionali perdono ortogonalità. La compensazione on-the-fly corregge questa deriva ricostruendo la geometria in coordinate dinamiche, ma la correzione ha un limite fisico. Ogni elemento marcato richiede un tempo minimo di tracciamento: più la linea è veloce, più il pezzo avanza durante quel tempo, più il sistema deve inseguire.
Ne deriva una soglia: fino a una certa velocità di linea la qualità resta stabile, oltre quella soglia la finestra utile si assottiglia e la resa peggiora, soprattutto sui contenuti densi. Un breve alfanumerico regge velocità più alte di un DataMatrix, che concentra molte celle in pochi millimetri e chiede più tempo di marcatura per restare leggibile. Definire questa soglia sul contenuto reale — non su un numero di catalogo — è parte del lavoro di messa a punto.
Anodizzato, verniciato o grezzo: come cambia la marcatura
Il profilo per serramenti arriva alla marcatura in tre stati molto diversi, e ognuno risponde in modo proprio. Sul grezzo di estrusione la fibra lavora per alterazione superficiale e ossidazione localizzata, ottenendo un segno scuro e permanente. Sull’anodizzato il fascio interviene sullo strato di ossido: sui profili anodizzati colorati la rimozione selettiva del colore lascia un contrasto chiaro, sull’anodizzato naturale si ottiene un segno più chiaro e opaco. Sul verniciato — tipicamente vernice a polvere in tinta RAL — il laser asporta il film di rivestimento mettendo a nudo il substrato.
Sono meccanismi consolidati sull’alluminio, e li abbiamo trattati in dettaglio nell’approfondimento sulla marcatura laser su alluminio. La conseguenza pratica, in linea, è che i parametri non sono uguali per tutti e tre gli stati: se la stessa linea tratta profili grezzi, anodizzati e verniciati, il ciclo deve richiamare il set di parametri corretto in base al tipo di barra in transito.
Lega, lotto e la scelta della faccia non a vista
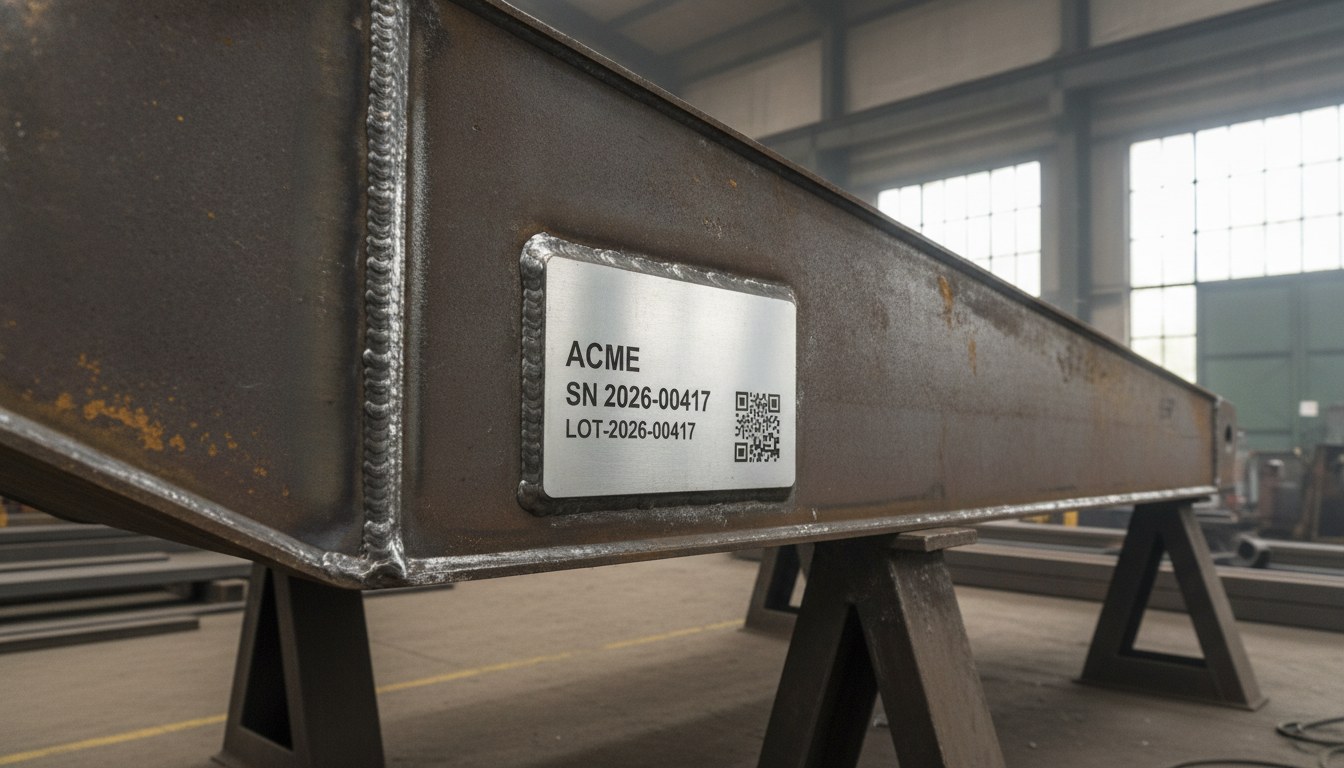
Il contenuto da marcare, nei serramenti, è quasi sempre lo stesso nucleo informativo: designazione della lega — sui profili architettonici prevalgono le EN AW-6060 ed EN AW-6063 — numero di colata, lotto e riferimento della commessa. Questi dati accompagnano il profilo verso il taglio, l’assemblaggio con taglio termico e i controlli meccanici, e devono restare associati alla barra giusta lungo tutta la catena.
Qui entra una decisione che è tanto tecnica quanto estetica: dove marcare. Il profilo ha una faccia a vista, destinata a restare esposta a serramento montato, e canaline o gole interne che spariscono sotto guarnizioni, spazzolini e giunti. Portare la marcatura su una faccia non a vista preserva l’aspetto del profilo senza rinunciare alla tracciabilità: il codice c’è, è leggibile in fase di lavorazione, ma non compromette la resa a vista del serramento finito.
Sulla leggibilità vale una distinzione che conviene tenere netta: il grading del codice è il controllo di qualità applicabile in linea, mentre la verifica formale richiede condizioni di laboratorio controllate. In linea si presidia il grading per intercettare subito una marcatura degradata; per la differenza tra i livelli di controllo abbiamo dedicato un articolo alla differenza tra lettura, grading e verifica dei codici.
L’integrazione con il taglio a misura
La marcatura on-the-fly ha senso pieno solo se dialoga con le stazioni vicine, e la più critica è il taglio a misura. La barra continua diventa spezzoni, e ogni spezzone deve portare la propria identificazione: questo impone di coordinare la ripetizione della marcatura con il passo di taglio, così che nessun pezzo tagliato resti privo di codice o ne porti uno troncato a metà. La marcatura al volo consente di scrivere sulla barra in movimento e di sincronizzare l’informazione con la logica di taglio, senza soste dedicate.
È lo stesso principio per cui la marcatura, integrata bene, smette di essere una stazione isolata e diventa un nodo intelligente della linea produttiva. Su questo tipo di integrazione, dove un laser da inserire nella catena esistente riceve dati e comandi dal controllo di linea, abbiamo raccontato anche il caso di un laser in fibra integrato in una linea di produzione: la logica è trasferibile dai componenti al profilo continuo.
On-the-fly o stop&mark? Dove sta la soglia (per chi è pensata e per chi no)
La domanda finale è onesta: serve davvero marcare al volo? La risposta dipende da un confronto tra due modi di lavorare. Nello stop&mark il profilo si arresta per il tempo di marcatura e riparte: è la scelta più semplice, dà la massima qualità perché marca su pezzo fermo, e ha senso quando la linea può indicizzare, i volumi sono contenuti, i cambi formato frequenti o il contenuto complesso. Nell’on-the-fly la barra non si ferma mai: è la scelta obbligata quando l’estrusione è realmente continua e ogni arresto propaga un accumulo a monte.
La soglia, quindi, non è un numero universale ma un incrocio tra tre fattori: la produttività richiesta, la possibilità reale di fermare la linea e la densità del contenuto da marcare. Finché la linea tollera micro-arresti e i volumi lo permettono, lo stop&mark resta la soluzione razionale. Quando fermarsi costa più di quanto valga la semplicità, o quando il flusso non ammette soste, l’on-the-fly diventa l’unica strada percorribile.
La marcatura al volo dei profili in alluminio è pensata per chi estrude in continuo, marca lega e lotto su ogni barra e integra a valle un taglio a misura ad alto ritmo. Non è invece la scelta da inseguire per chi lavora a lotti brevi, con molti cambi profilo e una linea che si ferma comunque per altre ragioni: in quel contesto una stazione stop&mark, più semplice da gestire, copre l’esigenza con meno complessità. La scelta giusta si decide sul processo, non sul principio.

Business Development Director | LASIT
Business Development Director in LASIT, Giandomenico Ievoli è responsabile della direzione commerciale e dello sviluppo strategico dell’azienda. Guida le attività di business development a livello nazionale e internazionale, contribuendo alla crescita e all’espansione di LASIT nei mercati globali.