




Chi gestisce il finishing nel tessile e nella pelletteria conosce il peso del reparto lavaggio: lo sbiancamento del denim passa da bagni di permanganato, ipoclorito e pomice, dalla sabbiatura manuale e da cicli di risciacquo che consumano acqua e generano reflui da trattare. Sulla pelle il disegno e il colore locale arrivano spesso da mordenzature, stampaggio a caldo e trattamenti chimici. Sono processi efficaci, ma variabili, lenti da riattrezzare e onerosi sul piano ambientale.
Il laser interviene esattamente su questo punto. Non è l’alternativa a una stampa applicata sul tessuto: è l’alternativa al processo chimico-idrico che schiarisce, incide e sagoma il materiale. Il fascio agisce direttamente sulla superficie — degrada il colorante, ablazia lo strato più esterno, taglia il profilo — usando energia ottica al posto di acqua e reagenti.
Per un responsabile di produzione o di qualità questo significa tre cose insieme: un risultato che si ripete identico lotto dopo lotto, un ciclo che si riattrezza cambiando un file invece di un bagno, e un processo a secco che elimina reflui e sfrido. Vale la pena vedere dove funziona davvero — e dove no.
Il laser sostituisce il bagno chimico, non la stampa
La distinzione è sostanziale. Una stampa deposita pigmento sopra il tessuto; il laser non aggiunge nulla, modifica il materiale che è già lì. Nel denim porta via il colorante superficiale scoprendo il cotone più chiaro sottostante; sulla pelle rimuove per ablazione un sottile strato di finitura o di fiore; sull’acetato fonde e separa il bordo lungo un profilo netto. È lo stesso principio, applicato con energie diverse: a differenza di quando si sostituisce una stampa a getto d’inchiostro, qui non si depone un segno ma si trasforma la superficie.
| Aspetto di processo | Processo chimico-idrico | Processo laser |
|---|---|---|
| Consumo d'acqua | Elevato, tra bagni e risciacqui | Assente |
| Agenti chimici | Ossidanti e mordenti | Nessun reagente |
| Sfrido di materiale | Fustelle e ritagli dedicati | Layout da file, ritaglio ottimizzato |
| Ripetibilità del tono | Legata a concentrazione e tempo di bagno | Definita da parametri digitali |
| Gestione di residui | Reflui liquidi da trattare | Aspirazione e filtrazione dell'aria |
Il vantaggio pratico più immediato è che tutto il disegno vive in un file vettoriale. Cambiare effetto, posizione o intensità non richiede di rifare un bagno o una fustella: si modifica il tracciato e si rilancia il ciclo, con parametri registrati e riproducibili.
Sbiancamento del denim senza acqua né ossidanti
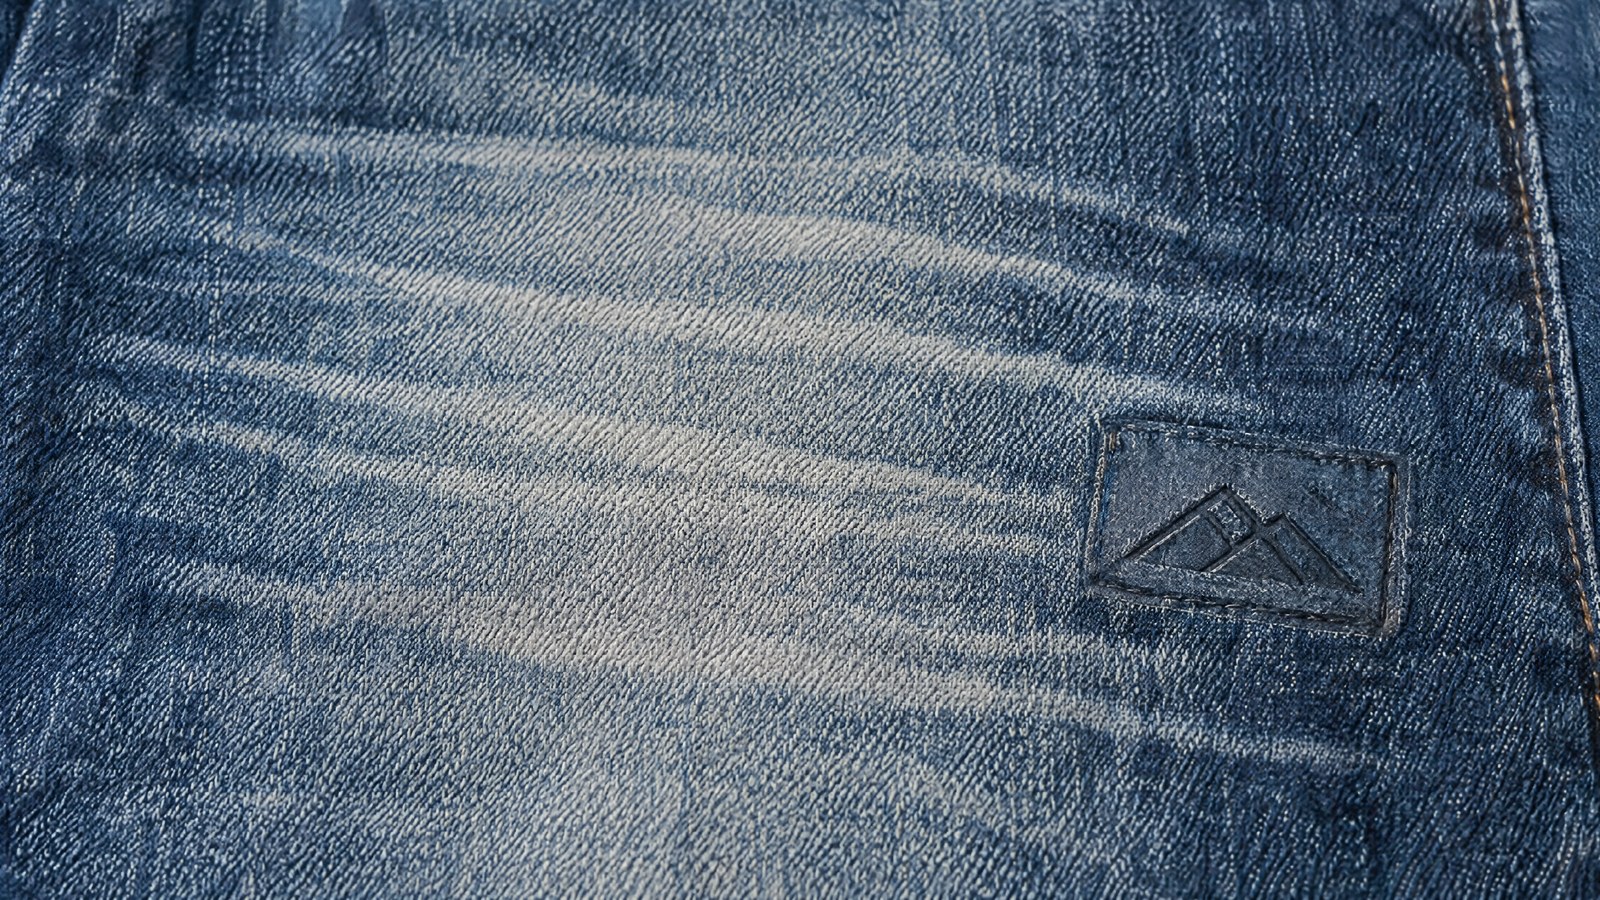
Il denim deve il suo colore all’indaco, un colorante che si fissa sulla parte esterna della fibra di cotone lasciandone chiaro il nucleo. È proprio questa struttura a renderlo ideale per il laser: una sorgente CO₂ a 10,6 µm, ben assorbita dalle fibre naturali, degrada l’indaco in superficie e fa emergere il tono più chiaro sottostante, senza intaccare la trama.
Regolando l’energia del fascio si ottiene una schiaritura graduata: dai baffi e dalle abrasioni localizzate fino a disegni e pattern estesi, tutto in un unico passaggio a secco. Il grado di schiaritura è funzione diretta dell’energia depositata, quindi controllabile con continuità.
Rispetto al ciclo tradizionale spariscono permanganato, ipoclorito e pomice, e con essi i bagni e i risciacqui: è un finishing senza acqua, coerente con gli obiettivi di sostenibilità di processo che il settore moda si sta dando.
Incisione su pelle e crosta: un segno controllato
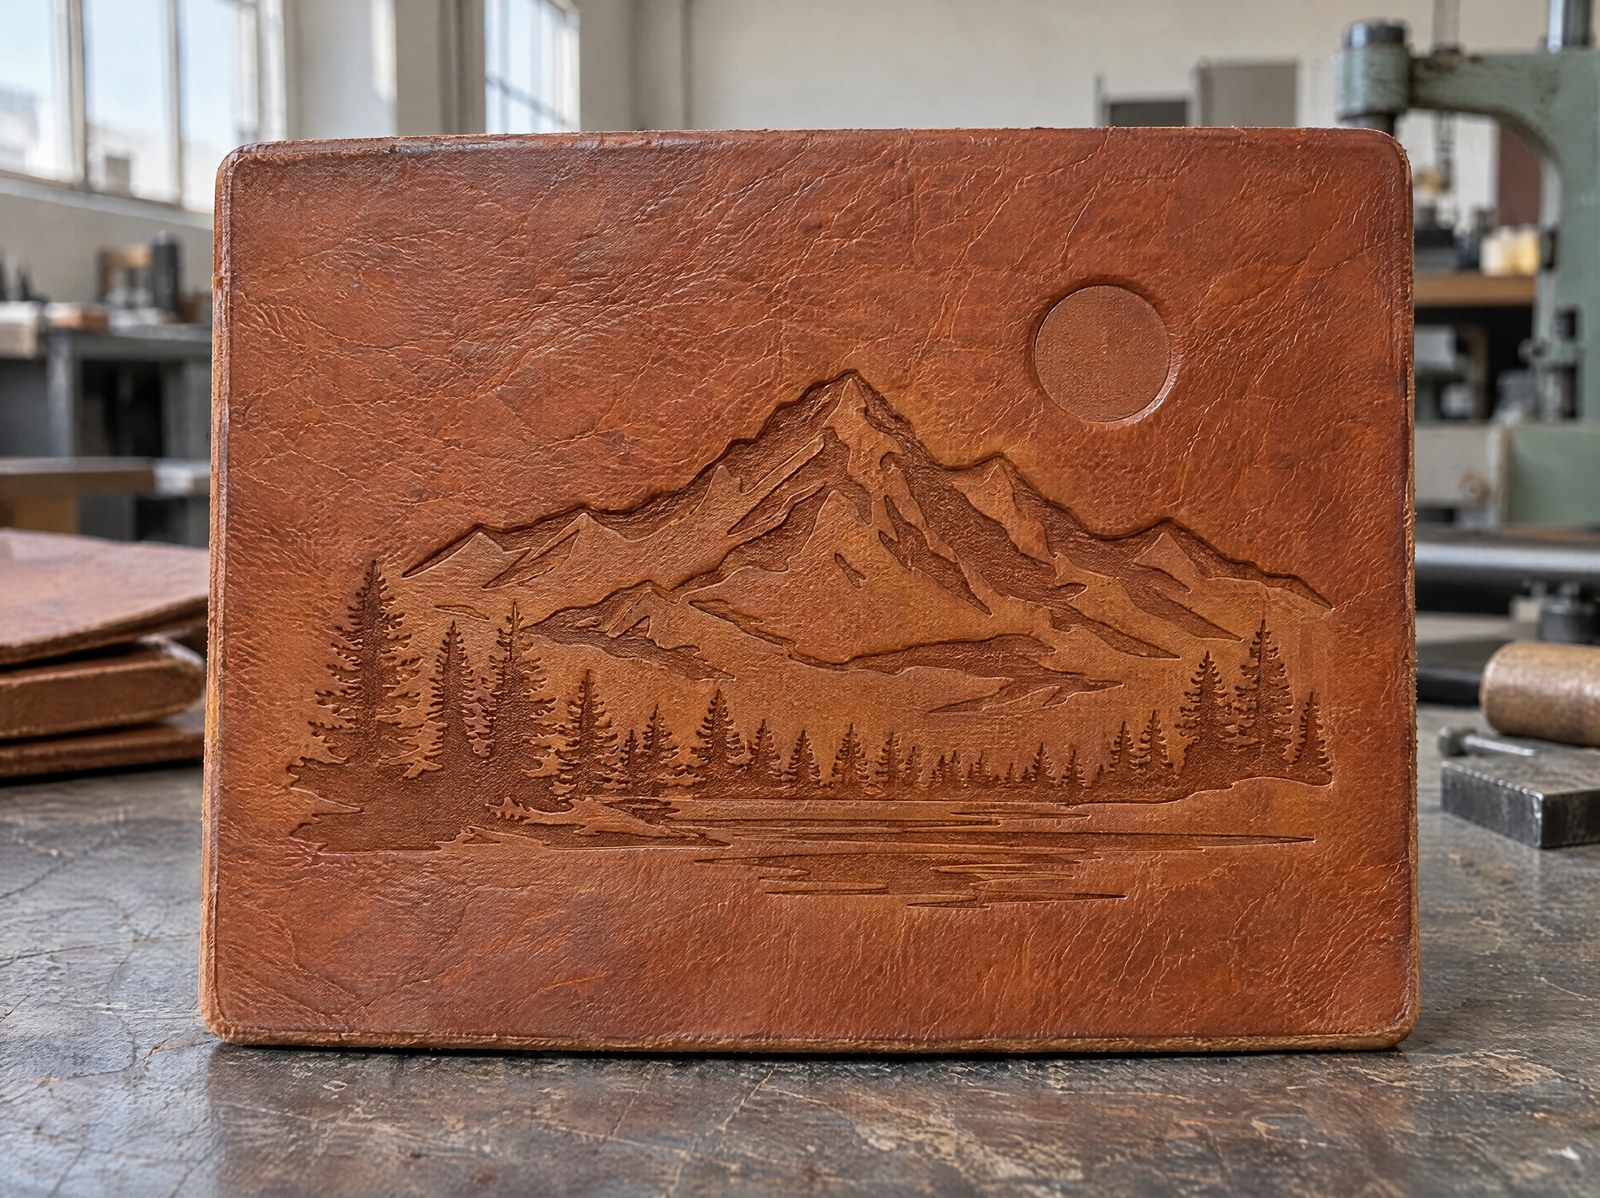
Sulla pelle il laser lavora per ablazione: rimuove in modo selettivo lo strato più superficiale e genera un contrasto che dipende dal materiale e dai parametri, non da un inchiostro. Su pelle pieno fiore, su crosta e su pellami rifiniti si ottengono loghi, monogrammi, texture e decori con profondità e nitidezza costanti.
Il risultato non richiede mordenzatura né stampaggio a caldo con clichè dedicati. Il disegno è digitale, quindi personalizzabile pezzo per pezzo — utile per capsule, numerazioni e personalizzazioni — mantenendo lo stesso segno su tutta la serie.
Taglio, traforo e lavorazione dell’acetato
Lo stesso fascio che schiarisce e incide può tagliare e traforare. Sui tessuti tecnici e sui sintetici il taglio laser produce un bordo netto e, sui materiali termoplastici, sigillato, che limita la sfilacciatura senza rifiniture aggiuntive. I motivi di traforo, spesso impraticabili con una fustella meccanica, diventano semplici tracciati vettoriali.
L’acetato di cellulosa, diffuso negli accessori e nell’occhialeria, si presta bene a taglio e incisione controllati: il fascio lavora il profilo e i dettagli con bordi puliti. Poiché il layout è digitale, cambiare modello significa caricare un altro file, senza attrezzare nuove fustelle e con un annidamento che riduce lo sfrido di materiale.
Fumi, odori e aspirazione dedicata
Lavorare a secco materiali organici come cotone, pelle e acetato genera fumi e odori: è il punto a cui prestare più attenzione in un impianto di finishing laser. Non è un dettaglio da trascurare, ma un requisito di progetto. Una lavorazione stabile richiede sistemi di aspirazione e filtrazione dimensionati sul materiale e sul volume di produzione, che captino i residui al punto di lavorazione e mantengano pulita l’ottica.
Il vantaggio è che qui si parla di gestione dell’aria, non di reflui liquidi: i residui vengono captati e filtrati localmente. È un aspetto che merita un approfondimento specifico sui sistemi di aspirazione nelle marcatrici laser, perché da qui dipendono sia la qualità del risultato sia le condizioni del reparto.
Ripetibilità del tono, lotto dopo lotto
Il limite storico dei processi a umido è la variabilità: la resa di un bagno dipende da concentrazione, temperatura e tempo di immersione, e due lotti trattati a distanza raramente sono identici. Il laser rovescia questa logica. Tono, profondità e disegno sono definiti da parametri numerici salvati nel programma di lavorazione, quindi indipendenti dall’operatore e dall’invecchiamento di un bagno.
Su famiglie di prodotto ampie questo si traduce in coerenza estetica tra capi, tra taglie e tra riordini a mesi di distanza — un aspetto che, nella moda, pesa quanto la qualità del singolo pezzo. La verifica visiva resta parte del ciclo, ma parte da una base stabile e documentata.
Per chi è pensata (e per chi no)
Il finishing laser dà il meglio dove il materiale è omogeneo e prevedibile: denim, pellami rifiniti e coated, sintetici tecnici, acetato. In questi casi il tono si controlla e si ripete, il ciclo è a secco e il cambio modello è immediato.
Va invece affrontato con prudenza sui pellami molto naturali e disomogenei — cuoi a concia vegetale, pieni fiore aniline con venature e assorbimento variabili: qui la stessa energia può dare toni diversi da zona a zona, e la costanza cromatica non è garantita. Su questi materiali il laser resta utile per incisioni e decori, ma la promessa del tono uniforme va verificata prima su campioni reali.
In sintesi: se il tuo finishing oggi dipende da bagni chimici, acqua e sabbiatura, e ti serve un risultato ripetibile e a secco su denim, pelle rifinita o acetato, il laser affronta esattamente quei passaggi. Se lavori pellami naturali e vivi, va provato sul campo prima di industrializzarlo — ed è proprio ciò che un test su campioni permette di stabilire.

Public Relations Manager | LASIT
Public Relations Manager in LASIT dal 2019, Claudia Neri è responsabile della gestione del reparto Marketing e Comunicazione. Si occupa della strategia di comunicazione aziendale, coordinando le attività di relazioni pubbliche, promozione del brand e comunicazione istituzionale per il mercato italiano e internazionale.


