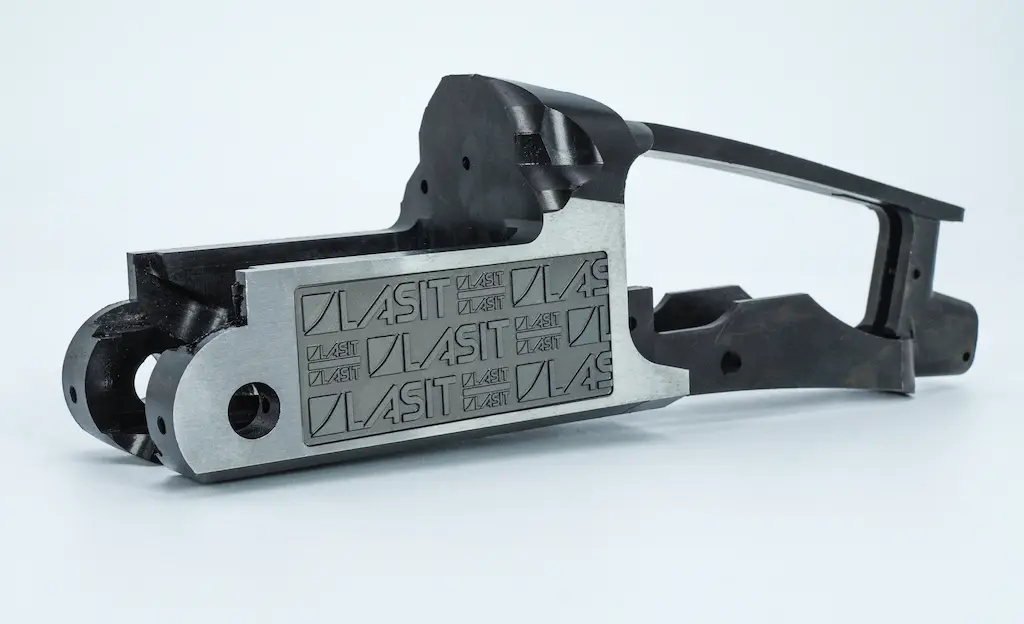


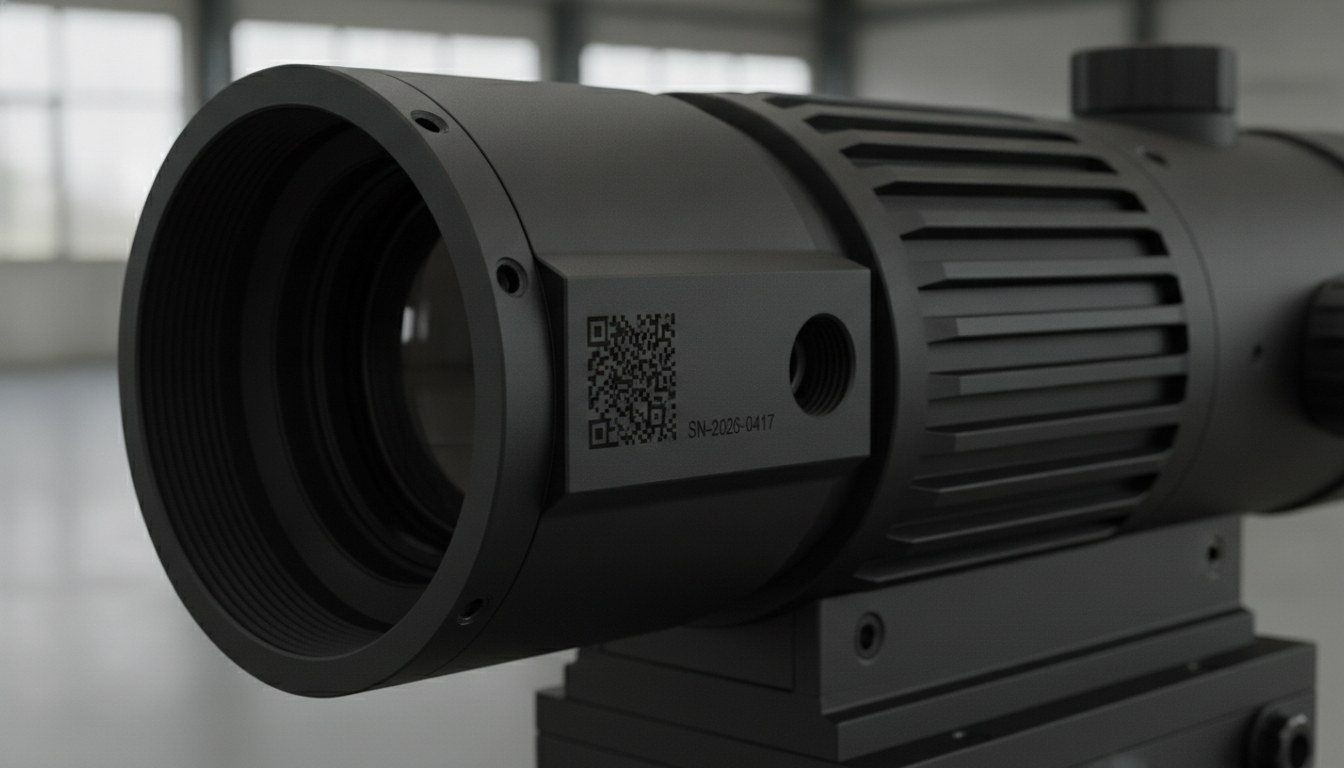
Chi produce componentistica per la difesa — corpi di armamento, alloggiamenti per ottiche di puntamento, minuteria strutturale, targhette identificative — lavora con un vincolo che nel resto dell’industria quasi non esiste: una superficie che riflette la luce è un problema operativo. Un riflesso su un componente esposto può tradire una posizione, disturbare un sistema di mira o creare un punto luminoso indesiderato sotto illuminazione notturna. Allo stesso tempo, quel componente deve portare una marcatura — seriale, DataMatrix, codice di lotto — leggibile per tutta la sua vita di servizio, in ambienti dove abrasione, solventi ed escursioni termiche sono la norma.
Qui i due requisiti entrano in tensione. Una marcatura ad alto contrasto, tradizionalmente, si ottiene alterando la superficie in modo da renderla otticamente diversa dal contorno: ossidazione, rifusione, incisione. Ma proprio queste alterazioni tendono a introdurre micro-riflessi o a degradare i trattamenti anti-riflesso del substrato, come l’anodizzazione opaca o la brunitura. Sul fronte opposto, una marcatura poco invasiva rischia di non offrire contrasto sufficiente per la lettura automatica.
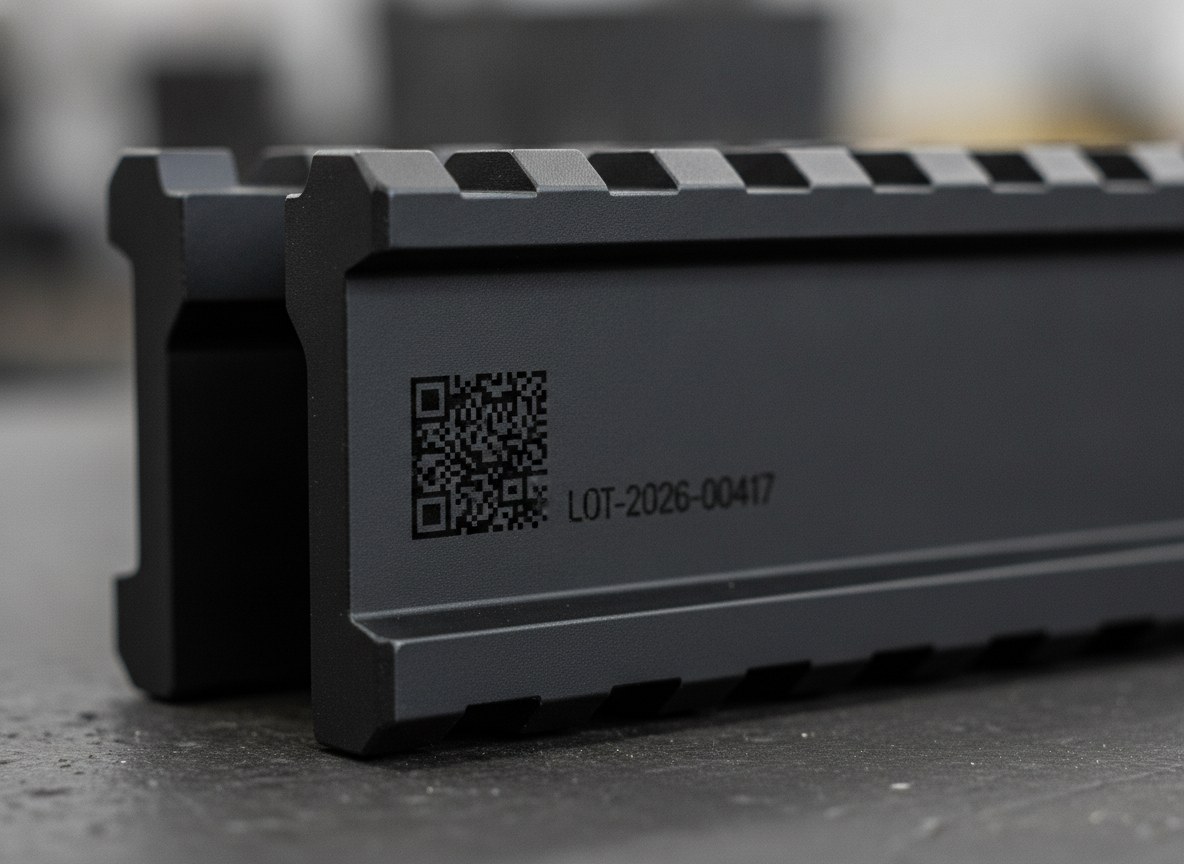
La marcatura laser a fibra in impulsi da picosecondi affronta i due requisiti insieme: produce un nero opaco a bassa riflettanza mantenendo un contrasto costante e stabile nel tempo.
Perché la riflettanza è un requisito di processo, non un dettaglio estetico
Nella difesa la riflettanza di una superficie non è una questione di finitura, ma di funzione. I trattamenti applicati ai componenti — anodizzazione nera opaca sull’alluminio, brunitura sugli acciai, coating anti-riflesso sui gruppi ottici — servono a ridurre la firma visiva e a evitare che il pezzo crei riflessi in campo. Una marcatura che introduce anche solo una piccola area speculare compromette proprio la proprietà per cui quel trattamento è stato scelto.
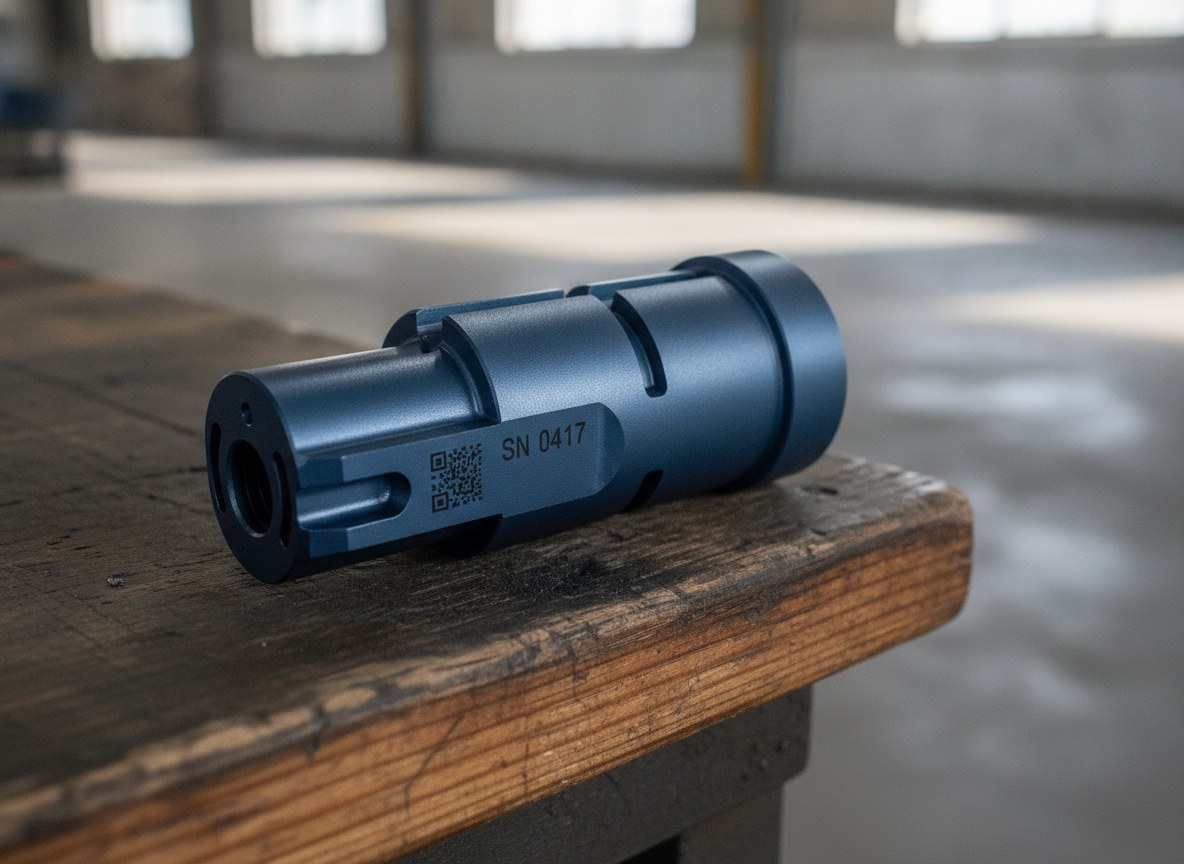
C’è poi il tema opposto: la stessa marcatura deve restare leggibile, sia dall’occhio umano sia dai sistemi di lettura ottica che verificano seriali e DataMatrix lungo la filiera. Serve quindi contrasto elevato e stabile, ma ottenuto senza generare superfici riflettenti. È un equilibrio che i processi di marcatura convenzionali gestiscono con difficoltà, perché tendono a scambiare contrasto e riflettanza: più marcano in profondità o per ossidazione, più rischiano di lasciare zone che rimandano la luce.
Il nero da picosecondo: contrasto senza rifusione
La differenza del picosecondo sta nella durata dell’impulso. Un impulso della durata di pochi picosecondi cede l’energia al materiale in un tempo così breve che il calore non ha modo di diffondersi in misura significativa nella zona circostante: l’asportazione avviene per ablazione, non per fusione. L’impatto termico sul substrato resta trascurabile — non nullo, ma abbastanza contenuto da non alterare i trattamenti superficiali intorno al segno.
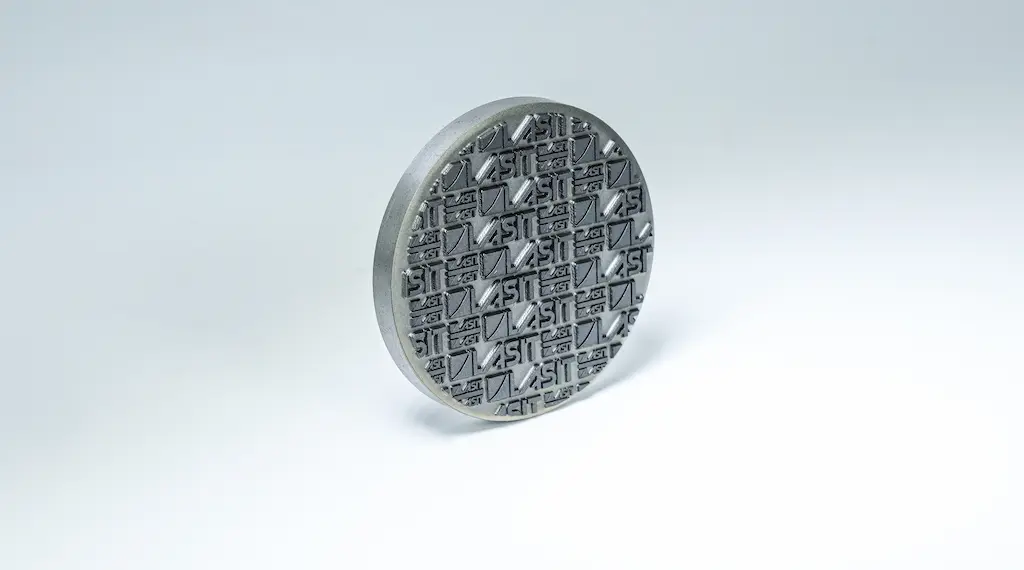
Il nero che si ottiene non è uno strato aggiunto né un’ossidazione colorata: è il risultato di una micro-strutturazione della superficie che intrappola la luce anziché rifletterla. Questo spiega perché il segno appaia come un nero opaco, profondo e non cangiante — il contrasto resta identico da qualsiasi angolo di osservazione e sotto qualsiasi illuminazione, condizione essenziale per la lettura affidabile di un DataMatrix. È lo stesso principio alla base della marcatura senza riflesso che caratterizza questa sorgente.
Controllo della riflettanza su alluminio anodizzato, acciai bruniti e ottica
Su alluminio anodizzato nero opaco il rischio della marcatura convenzionale è evidente: asportando lo strato di anodizzazione si espone l’alluminio lucido sottostante, ottenendo un segno chiaro e riflettente — l’opposto di ciò che serve. Il picosecondo lavora sullo strato più superficiale e produce un segno scuro, coerente con la finitura opaca del pezzo, senza aprire finestre riflettenti sul metallo base.
Sugli acciai bruniti la brunitura è uno strato di conversione sottile: un forte apporto termico tende a bruciarla o a scolorirla intorno al segno. Con l’impulso ultracorto la marcatura resta circoscritta e la brunitura circostante non viene sollevata. Sui componenti ottici e sui loro alloggiamenti, dove la tolleranza al calore è minima e ogni riflesso interno degrada le prestazioni, la marcatura fredda e a bassa riflettanza consente di identificare il pezzo senza introdurre fonti di luce diffusa.
Resistenza a solventi, abrasione ed escursione termica
Un aspetto che distingue la difesa dall’industria generica è la severità delle condizioni che la marcatura deve sopravvivere. I componenti attraversano sgrassaggio con solventi aggressivi, contatto con oli e lubrificanti, cicli di pulizia ripetuti, abrasione da manipolazione e trasporto, ed escursioni termiche ampie tra impiego artico e desertico.
Poiché la marcatura a picosecondi è integrata nella struttura della superficie e non è un deposito o un rivestimento, non ha uno strato che possa staccarsi o dissolversi al contatto con i solventi. Non essendo un’ossidazione spinta, non presenta la fragilità tipica dei segni ottenuti per forte apporto termico, che tendono a impallidire dopo cicli termici o trattamenti. Resta il tema della coerenza di processo: la resistenza reale va sempre verificata sui materiali e sui trattamenti effettivi del componente, con prove su campioni rappresentativi prima di validare il ciclo.
Permanenza e leggibilità dei codici nel tempo
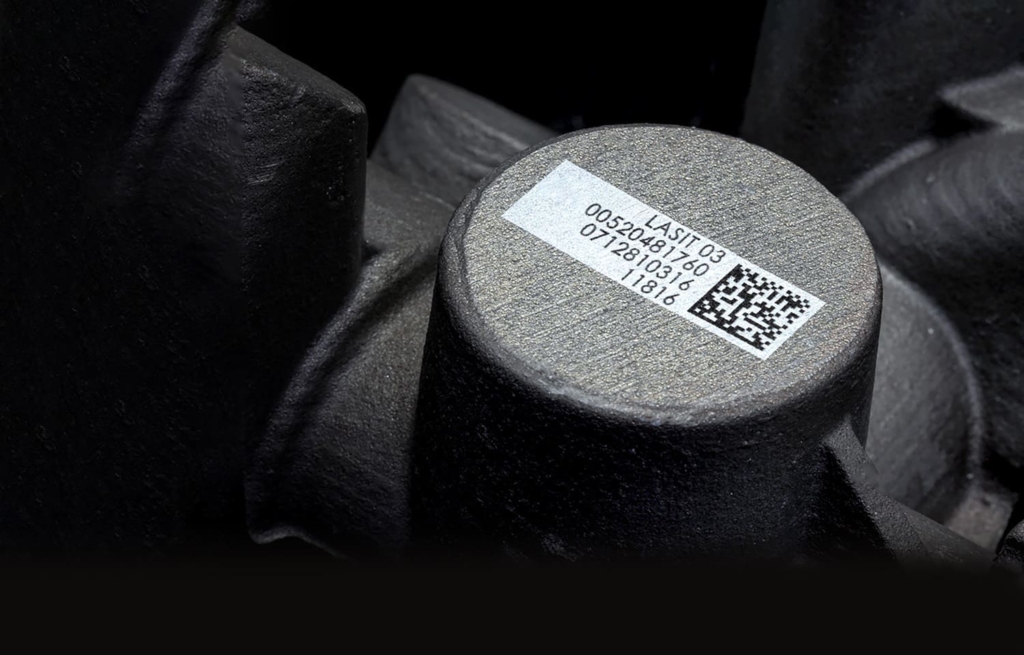
Leggibilità e permanenza non sono la stessa cosa. Un codice può essere permanente e comunque diventare illeggibile per un lettore ottico se il contrasto o la geometria dei moduli si degradano. Nella difesa la marcatura di identificazione — spesso un DataMatrix associato ai requisiti di identificazione univoca come quelli di MIL-STD-130 — deve mantenere una qualità di lettura sufficiente per l’intero ciclo di vita del componente.
Qui conta il controllo qualità del codice. Il grading secondo standard come AIM-DPM classifica in linea la qualità del DataMatrix marcato, valutando contrasto, danneggiamento dei moduli e uniformità; la verifica formale, invece, richiede condizioni di laboratorio controllate ed è un’operazione distinta dal grading in produzione. Un nero opaco a contrasto costante aiuta entrambi, perché offre al lettore un segnale stabile indipendente dall’angolo di illuminazione. Per orientarsi, la differenza tra lettura, grading e verifica chiarisce i tre livelli di controllo.
Cosa cambia rispetto a una marcatura industriale standard
Rispetto a una marcatura industriale standard, la differenza non è la velocità né la profondità del segno, ma il modo in cui contrasto e superficie vengono ottenuti. Una marcatura a fibra convenzionale privilegia contrasto e produttività e, sulla maggior parte dei componenti industriali, resta la scelta corretta. Quando però il requisito include la bassa riflettanza, la conservazione dei trattamenti superficiali e la resistenza in condizioni severe, la logica cambia: serve un processo che non “aggredisca” la superficie per farsi vedere.
| Aspetto | Marcatura a fibra standard | Marcatura a picosecondo |
|---|---|---|
| Contrasto | Elevato, ma può virare con l'angolo di vista | Nero opaco, costante da ogni angolo |
| Riflettanza superficiale | Spesso residua per micro-fusione o metallo esposto | Ridotta, superficie non speculare |
| Impatto termico sul substrato | Presente (ossidazione, rifusione) | Trascurabile |
| Resistenza a solventi e abrasione | Variabile secondo il tipo di segno | Elevata, segno integrato nella superficie |
Per questo il picosecondo trova il suo posto naturale nella difesa e nei componenti dove il segno deve convivere con finiture funzionali: alluminio anodizzato, acciai bruniti, gruppi ottici, minuteria trattata. È una scelta di processo, come già avviene per la marcatura nel settore difesa e per la produzione di componenti di precisione.
Non è invece la soluzione da adottare ovunque. Su un grezzo di fonderia, su un componente destinato alla verniciatura o su una targhetta interna dove la riflettanza non è un problema, una sorgente a fibra standard è più che adeguata e spesso più razionale. Anche l’equilibrio tra profondità del segno e tempo ciclo dipende dal peso relativo dei requisiti: la durata dell’impulso incide direttamente sul risultato, come descritto nell’articolo su potenza e durata d’impulso. Il criterio resta uno: la marcatura giusta è quella che soddisfa il requisito più stringente del componente senza comprometterne gli altri.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.