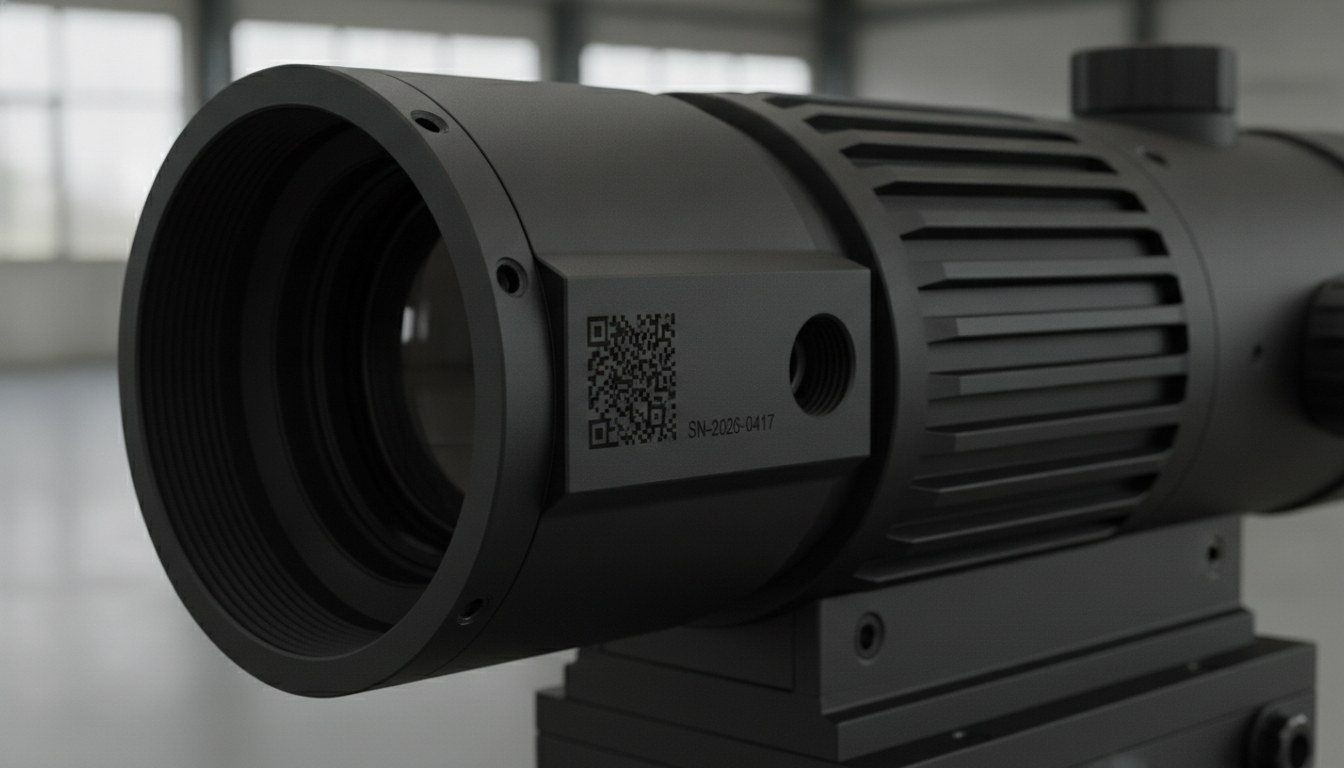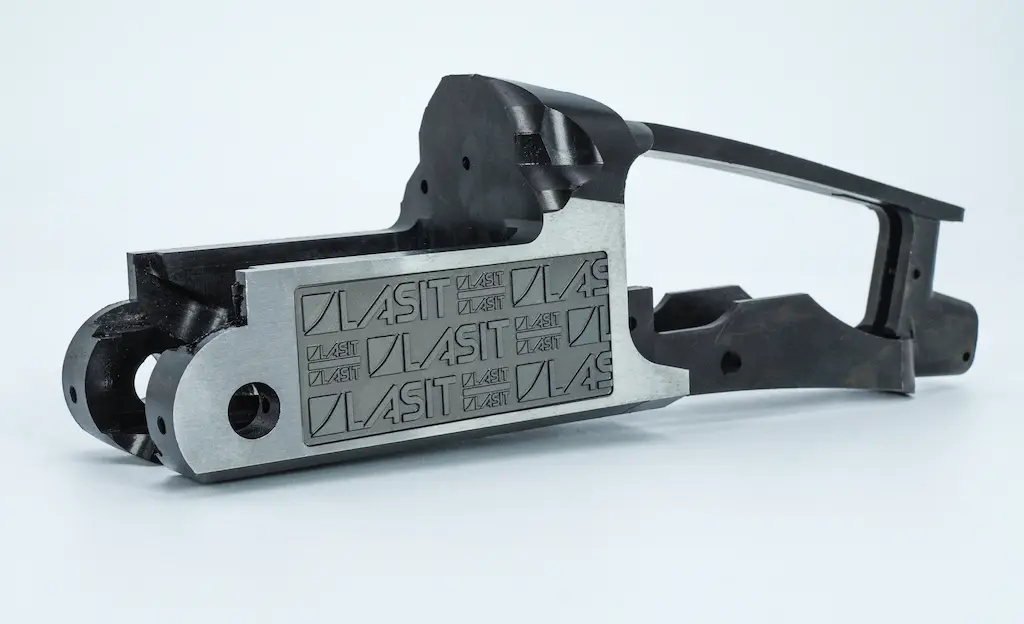


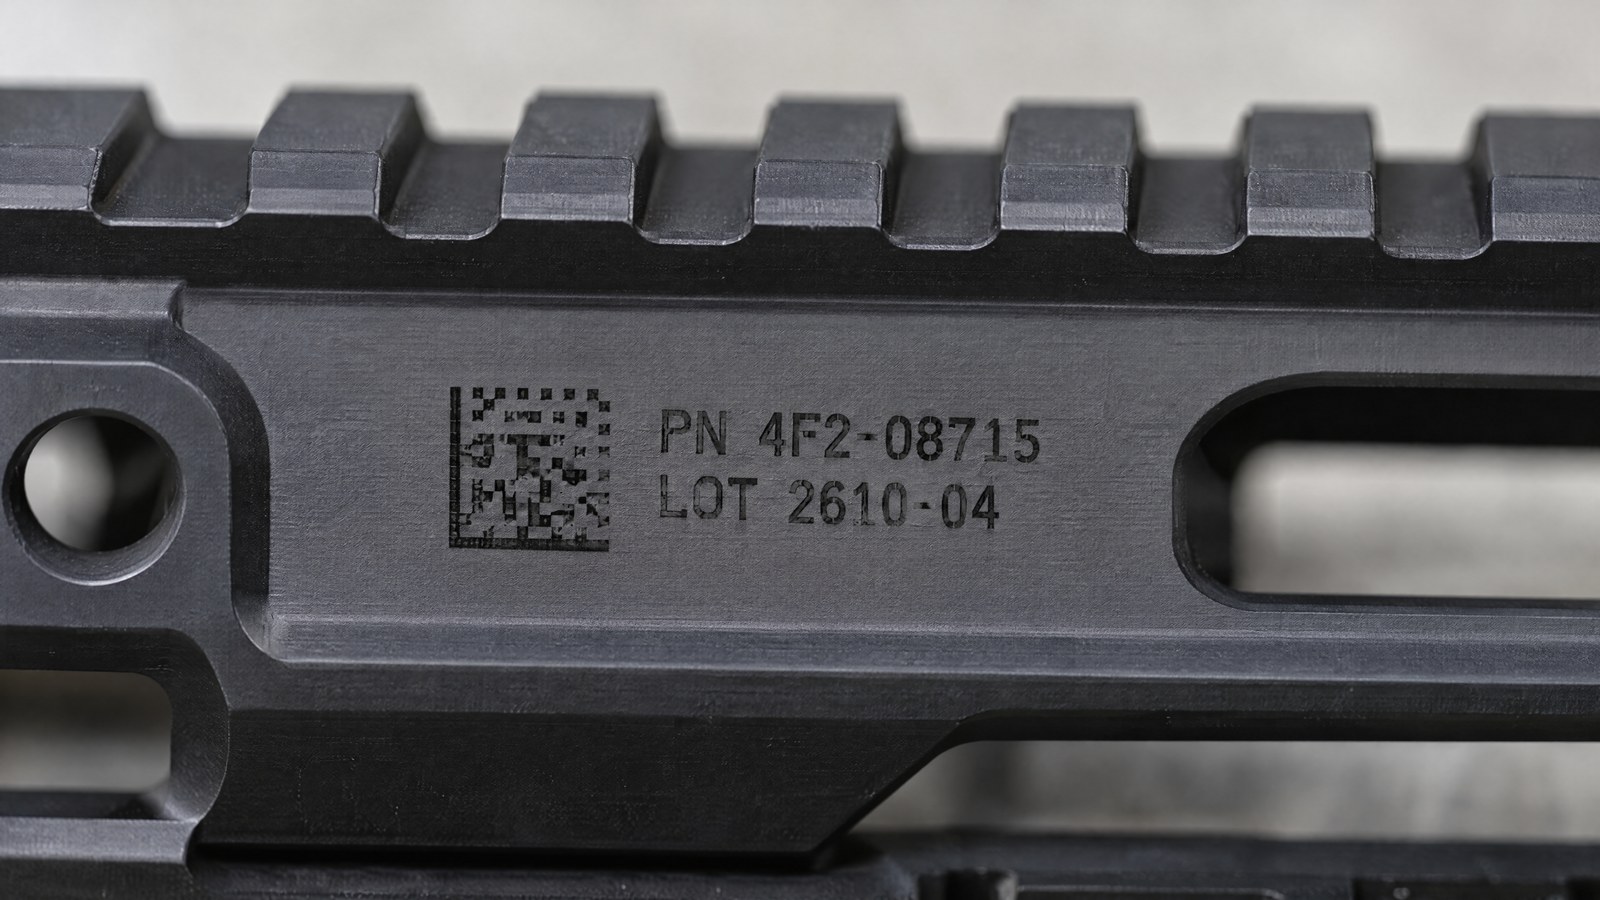
Nel settore della difesa una marcatura non è soltanto un dato da leggere: è anche un elemento che può essere visto. Su un’arma, su un supporto o su un componente che lavora in campo, un segno troppo lucido genera un riflesso direzionale, e in certe condizioni operative quel riflesso è un problema. A questo si somma l’ambiente d’uso: solventi di pulizia aggressivi, sfregamento continuo, escursioni termiche tra il freddo e il calore. La marcatura deve restare leggibile per tutta la vita del pezzo senza mai diventare un punto che brilla.
Chi industrializza questi componenti conosce il doppio vincolo. Il segno deve avere contrasto sufficiente perché un operatore o un lettore lo risolva, ma non deve introdurre una superficie speculare. È una richiesta che una marcatura industriale standard, pensata per massimizzare il contrasto a prescindere dalla finitura, non affronta: lì l’unico obiettivo è che il codice si veda, non che resti opaco.
Su due famiglie di superfici tipiche del comparto — l’alluminio anodizzato nero e gli acciai bruniti — la risposta sta nel trattare la riflettanza del segno come un parametro di processo e non come un effetto collaterale. Con la giusta finestra di parametri il laser produce un nero opaco permanente su entrambi i substrati, mantenendo la leggibilità senza aggiungere glint.
La riflettanza è un parametro, non un effetto collaterale
La differenza tra un segno che brilla e uno che non brilla è la natura della riflessione. Una superficie liscia e vetrificata riflette la luce in modo speculare, come uno specchio: da un certo angolo diventa un punto chiaro e visibile. Una superficie micro-irregolare la diffonde in tutte le direzioni e appare opaca da qualsiasi lato. Quando il fascio fonde e poi fa risolidificare il metallo in uno strato liscio, aumenta la componente speculare; quando invece lavora per ossidazione controllata o micro-testura, la abbatte.
È qui che la gestione fine dell’impulso diventa decisiva. Le sorgenti in fibra MOPA permettono di regolare in modo indipendente durata dell’impulso e frequenza, e questo sposta il risultato dalla fusione lucida verso un segno opaco e uniforme. Lo stesso obiettivo si raggiunge con gli impulsi in picosecondi, che trasferiscono l’energia in un tempo talmente ridotto da rendere trascurabile la vetrificazione termica, lasciando un nero freddo e diffuso. In entrambi i casi la bassa riflettanza non è un caso fortunato: è la finestra di parametri che la produce.
Alluminio anodizzato nero: marcare dentro lo strato senza creare un punto che riflette
Sull’alluminio anodizzato la marcatura lavora all’interno dello strato anodico, già di suo opaco. Il rischio, con parametri sbagliati, è aprire un punto lucido là dove il fascio asporta in eccesso e mette a nudo il metallo sottostante: in quella zona il riflesso ritorna e vanifica la finitura opaca scelta a monte. Il controllo del processo serve proprio a questo, a modulare l’interazione in modo che il segno resti leggibile ma mantenga un aspetto diffuso coerente con il resto della superficie.
A 1064 nm la fibra è la tecnologia naturale su questo substrato, perché l’alluminio assorbe bene questa lunghezza d’onda. La leva non è la potenza di picco, ma la precisione con cui si dosa l’energia impulso dopo impulso: un segno nitido, a contrasto sufficiente, che non diventa una finestra riflettente sull’alluminio nudo.
Acciai bruniti: l’annealing che resta nel nero
Gli acciai bruniti partono da una conversione superficiale a ossido nero. Su una superficie già scura, aggiungere contrasto senza aggiungere lucentezza è un compito specifico. La via più coerente è l’annealing: il fascio scalda localmente il metallo e fa crescere uno strato di ossido sotto la superficie, senza asportare materiale. Il segno nasce dentro il pezzo, è a filo, non ha bordi in rilievo e conserva un aspetto opaco che si integra con la brunitura circostante.
Rispetto a una marcatura che asporta, l’annealing evita di esporre acciaio lucido e di creare microfratture del bordo che possono innescare ruggine su un componente che vivrà in ambiente severo. Il segno è parte della superficie, non uno strato aggiunto sopra di essa.
Permanenza: solventi, abrasione, escursioni termiche
La permanenza dipende da dove sta il segno. Una marcatura ottenuta per ossidazione o modifica del substrato non è un rivestimento appoggiato sopra il pezzo: è una trasformazione del materiale stesso. Per questo un panno imbevuto di solvente o di sgrassante non la porta via come farebbe con un inchiostro, e lo sfregamento ripetuto non la consuma come una stampa superficiale. Un segno di annealing, essendo a filo e privo di rilievi, non offre spigoli che l’abrasione possa intaccare per primi.
Anche le escursioni termiche pesano meno su un ossido stabile già formato dal processo che su una vernice o un’etichetta. È la ragione per cui, nella difesa come nel medicale, la marcatura sub-superficiale è preferita quando il pezzo deve attraversare pulizie aggressive e cicli termici restando identico a se stesso. Lo stesso principio di resistenza vale per i componenti d’arma: lo ritroviamo nella marcatura su munizioni e nella tracciabilità su canne e componenti di fucili, dove il segno deve sopravvivere all’intero ciclo di vita.
Leggibilità senza glint: contrasto diffuso e grading in linea
Una marcatura a bassa riflettanza chiede di ripensare la leggibilità. Con un segno opaco non si punta sul riflesso per far risaltare i caratteri, ma su un contrasto diffuso e stabile da ogni angolo di osservazione e in qualsiasi illuminazione. Per i codici 2D DataMatrix questo significa curare la regolarità delle celle e la qualità del bordo, così che un lettore agganci anche quando la superficie non rimanda luce.
Per tenere sotto controllo il risultato in produzione si usa il grading in linea, che valuta la qualità del codice secondo standard applicabili direttamente sul pezzo durante il ciclo. È cosa distinta dalla verifica metrologica, che richiede condizioni di laboratorio controllate: il grading accompagna la marcatura lotto dopo lotto, la verifica certifica in un contesto separato. Avere entrambi chiari evita di confondere un controllo di processo con una misura di conformità.
Cosa cambia rispetto a una marcatura industriale standard, e per chi è pensata
La differenza con una marcatura industriale standard è netta e si riassume in un vincolo aggiuntivo. Nel manifatturiero comune si ottimizza il contrasto e, se il segno risulta un po’ lucido, non è un difetto. Nella difesa la riflettanza entra nelle specifiche: il segno deve leggersi e insieme restare opaco, perché una superficie speculare in più su un componente è un’informazione che non si vuole dare. Il parametro che altrove si ignora qui diventa il criterio di accettazione.
Questo approccio ha senso dove la finitura è nera e opaca di partenza — alluminio anodizzato nero, acciai bruniti — e dove il pezzo affronta solventi, abrasione ed escursioni termiche. È la naturale evoluzione, sul piano dei materiali, di quanto trattato per la marcatura a bassa riflettanza nella difesa: lì il cuore era la sorgente, qui è il comportamento del segno sui due substrati tipici del comparto.
Non è invece l’approccio da inseguire quando serve la massima visibilità e un riflesso non è un problema, o su superfici chiare dove un nero a contrasto pieno è semplicemente il risultato più leggibile. In quei casi le logiche di marcatura standard restano le più razionali. Ma quando il requisito è che il segno non brilli e non riveli, e che resista a pulizia e campo senza cambiare, il controllo della riflettanza su anodizzato e bruniti è ciò che separa una marcatura adatta alla difesa da una semplicemente leggibile.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.