

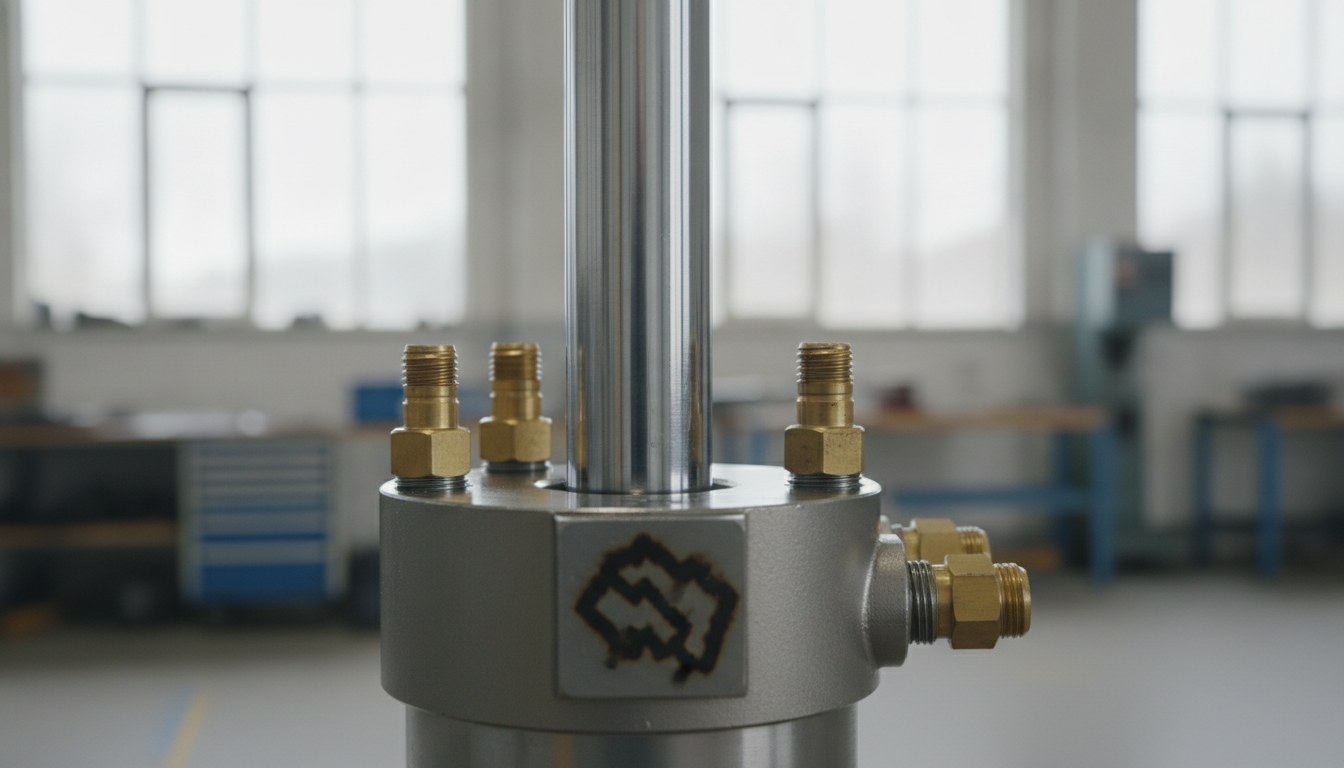
Chi produce cilindri oleodinamici, centraline e raccordi conosce il momento in cui l’identificazione diventa un problema: il componente è assemblato, collaudato, pronto alla spedizione, e proprio a quel punto bisogna applicare seriale, dati di targa e codice di tracciabilità. La targhetta è la scelta storica, ma su un corpo che lavora immerso nell’olio, tra vibrazioni e cicli termici, non sempre regge — e in diversi capitolati non è nemmeno ammessa, per ragioni di ingombro, di antimanomissione o perché la superficie di riferimento è lo stelo stesso.
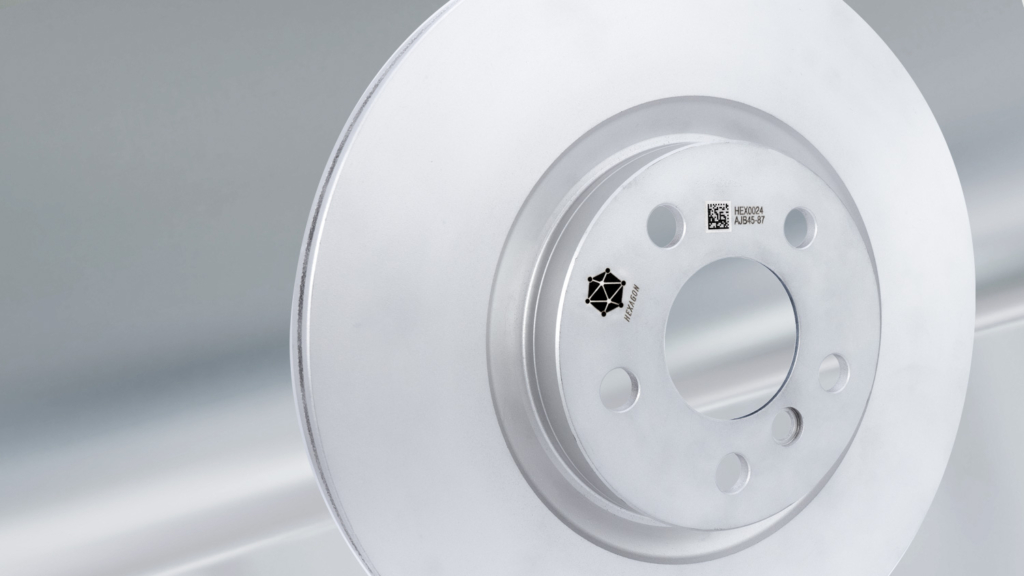
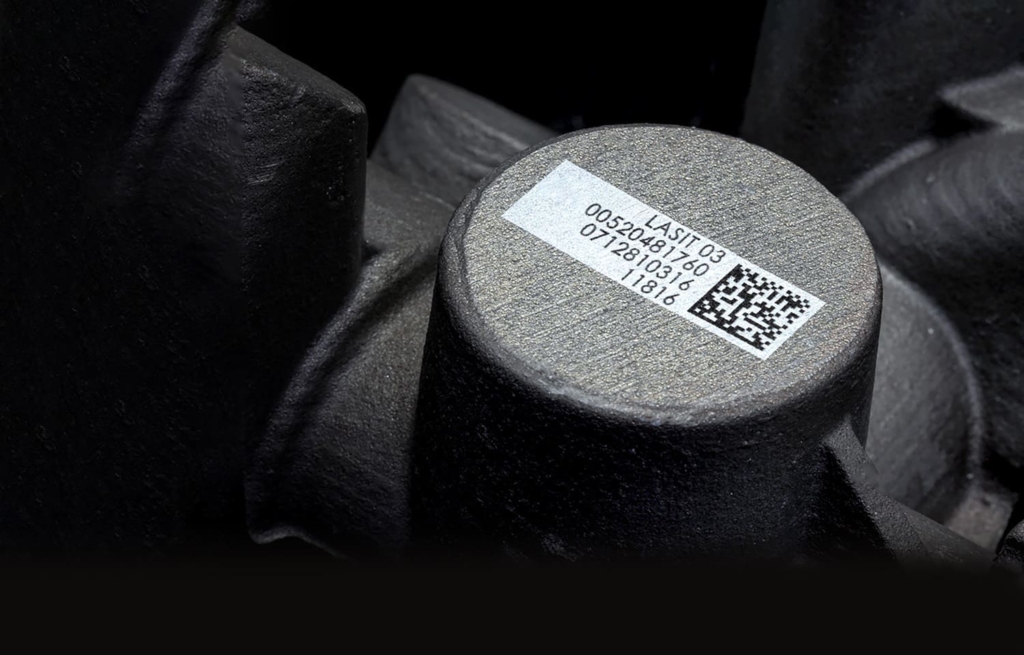
La marcatura diretta a fibra risolve il problema alla radice, perché scrive l’informazione sul metallo e non su un supporto che può staccarsi. Ma applicarla su un componente già montato impone di ragionare su due vincoli che nessuna scheda tecnica risolve da sola: l’accesso alla superficie da marcare e il rischio di contaminazione del circuito. Sono questi due punti, non la potenza della sorgente, a decidere se il progetto funziona.
Perché la targhetta non sempre regge nell’oleodinamica
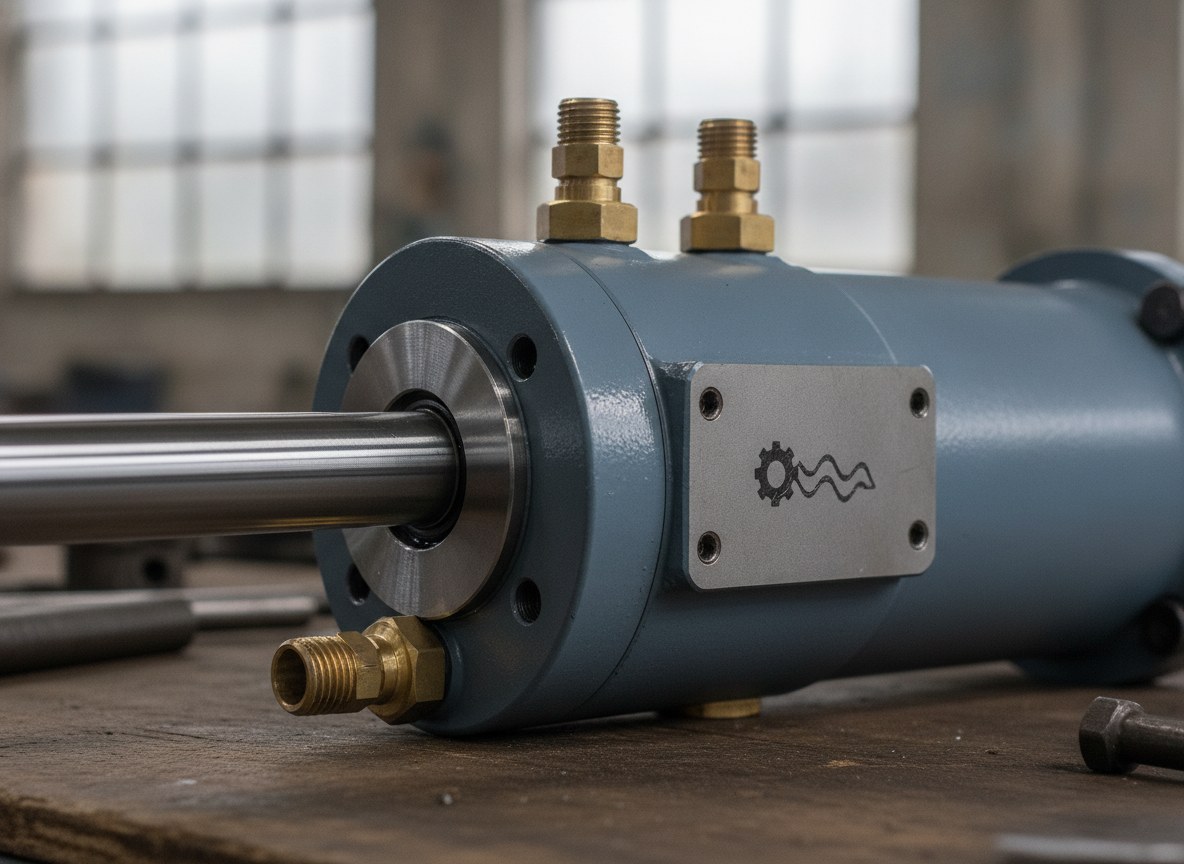
La targhetta applicata è un componente aggiunto, e come ogni componente aggiunto ha un modo di fallire. Gli adesivi cedono al contatto prolungato con oli minerali e fluidi idraulici; le targhette rivettate o crimpate possono allentarsi sotto vibrazione; il ciclo termico tra avviamento e regime di lavoro affatica sia il collante sia l’interfaccia meccanica. Il risultato è la perdita del riferimento proprio quando serve: in fase di assistenza, di reso o di analisi di un guasto.
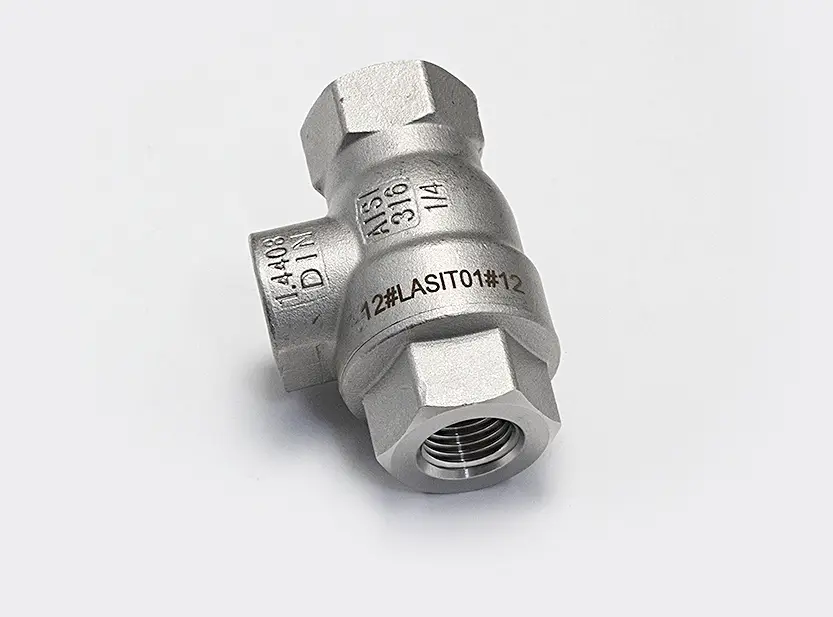
C’è poi il tema dello spazio. Su un raccordo, su una testata o su un cilindro compatto la superficie piana disponibile è minima, e una targhetta occupa area utile che spesso non c’è. In altri casi è il capitolato del cliente a chiedere che il dato sia inciso sul corpo, per garantire che identificazione e componente restino la stessa cosa lungo tutta la vita del pezzo. La marcatura diretta nasce esattamente per questo scenario: rende il dato inseparabile dal metallo.
Marcatura diretta a fibra su acciaio e superfici cromate
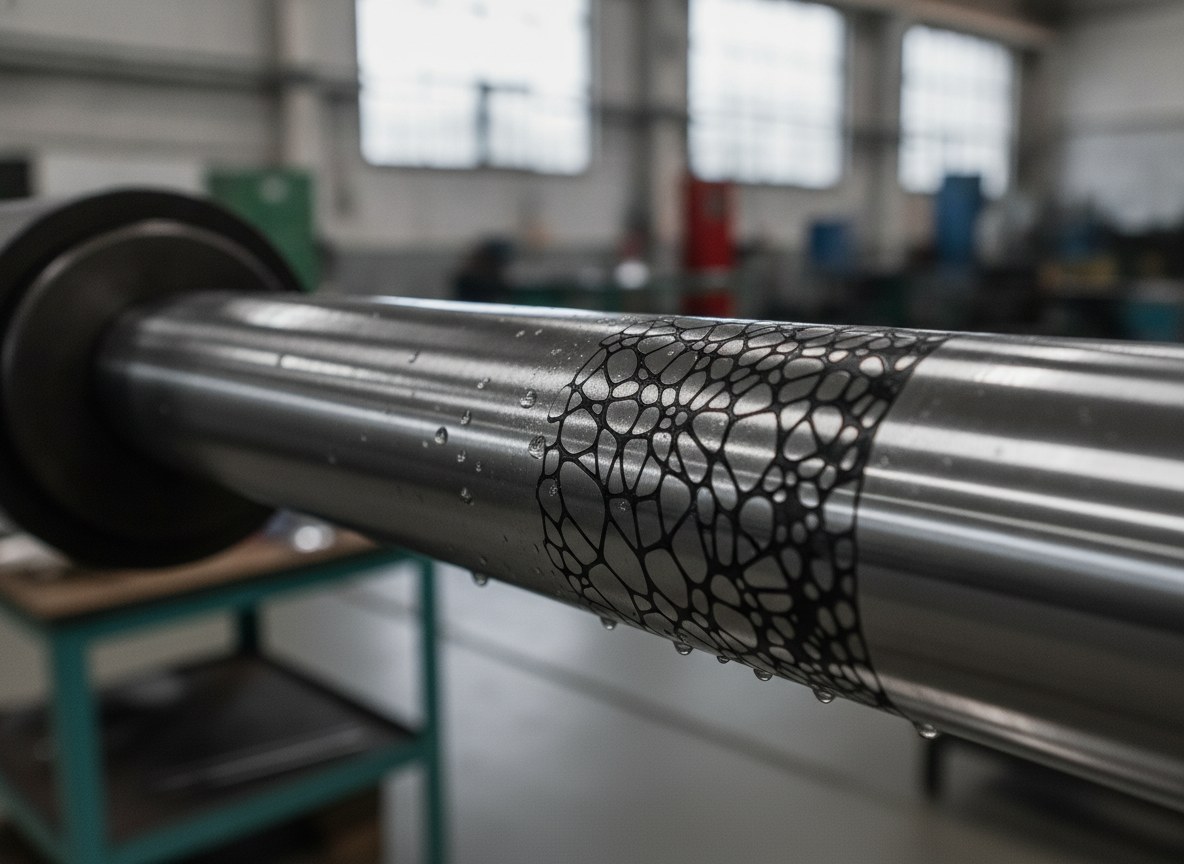
La sorgente fibra a 1064 nm è la scelta naturale sui metalli dell’oleodinamica: marca acciai al carbonio, inox, ottone e superfici trattate con un solo tipo di macchina, adattando il risultato al materiale. Su questi componenti la variabile decisiva non è cosa si può scrivere, ma come lo si scrive senza compromettere la superficie funzionale.
Su uno stelo cromato la questione è netta. Lo strato di cromo duro, spesso pochi micron, è ciò che protegge lo stelo dalla corrosione e dall’usura del pacco guarnizioni: inciderlo in profondità significa aprire una via alla corrosione proprio nella zona di scorrimento. Per questo, dove la superficie è critica, si privilegia la marcatura per ricottura (annealing): il fascio scalda il metallo sotto la soglia di fusione e genera un contrasto scuro stabile senza asportazione di materiale, lasciando integra la superficie. L’incisione vera e propria resta invece adatta ai corpi e alle testate, dove una traccia più profonda migliora la leggibilità e la resistenza all’abrasione senza toccare aree di tenuta.
Il vincolo dell’accesso: marcare senza smontare
Su un componente assemblato non si può portare il pezzo alla macchina come si fa in linea: è la testa di marcatura a doversi portare sul pezzo. Qui contano la distanza di lavoro e la profondità di campo del sistema ottico, che devono essere sufficienti a raggiungere superfici incassate tra flange, raccordi e attacchi senza collisioni e mantenendo il fuoco corretto.
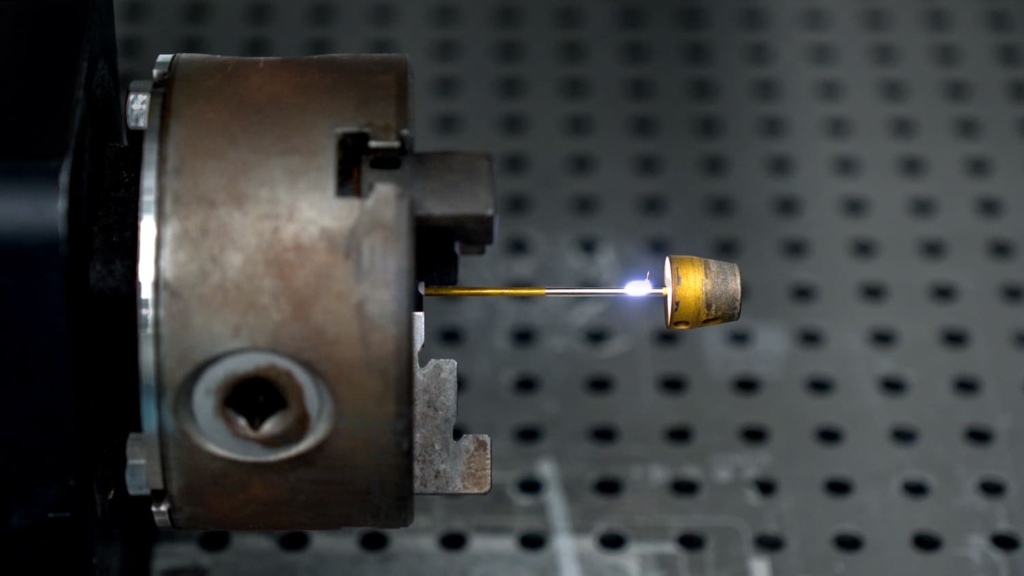
Sui corpi cilindrici — steli, canne, boccole — il problema è la curvatura. Marcare in campo largo su una superficie tonda distorce i caratteri e disperde densità di potenza ai bordi; per questo si usa un asse rotante che fa ruotare il pezzo mantenendo il fascio sempre perpendicolare alla superficie, così la marcatura resta uniforme lungo tutta la circonferenza. Dove la geometria è irregolare o inclinata, una testa 3D permette di seguire il profilo senza spostare il componente, come già avviene sulla marcatura di superfici curve e irregolari. Il principio comune è uno solo: adattare il sistema al pezzo montato, non il contrario.
Il rischio di particolato e la contaminazione del circuito
Marcare un componente già collegato a un circuito idraulico introduce un rischio che in linea non esiste: il particolato. Qualsiasi processo che asporta materiale genera detriti, e nell’oleodinamica una micro-contaminazione che entra in un attacco aperto può danneggiare guarnizioni, valvole e superfici di scorrimento. È il motivo per cui la scelta del processo di marcatura, in questo contesto, è anche una scelta di pulizia.
La marcatura per ricottura è vantaggiosa anche qui, perché non asporta metallo e quindi non produce detriti solidi. Dove serve incisione, il controllo si ottiene combinando l’aspirazione localizzata dei fumi con la mascheratura o la chiusura temporanea delle porte e degli attacchi vicini alla zona di marcatura. In molti casi la soluzione più sicura resta marcare i componenti prima della chiusura del circuito, riservando la marcatura in situ ai soli casi in cui il dato deve essere applicato sull’assieme finito.
Marcatura diretta o targhetta: un confronto onesto
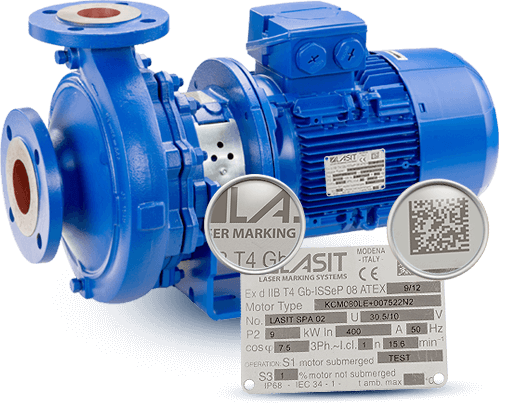
La marcatura diretta non rende obsoleta la targhetta: sono due strumenti con logiche diverse. La marcatura diretta è permanente, non si stacca, non teme oli né cicli termici e lega il dato al pezzo; richiede però una superficie idonea, accessibile e uno spazio piano sufficiente per il codice. La targhetta porta molte più informazioni, è standardizzabile e può essere aggiornata o sostituita, ma è un elemento che può perdersi, allentarsi o essere rimosso.
| Aspetto | Marcatura diretta a fibra | Targhetta applicata |
|---|---|---|
| Permanenza | Legata al metallo, non rimovibile | Elemento aggiunto, può staccarsi o perdersi |
| Resistenza a olio e cicli termici | Elevata, nessun adesivo o interfaccia | Dipende da collante e fissaggio |
| Spazio richiesto | Basta una piccola superficie piana idonea | Richiede area dedicata sul componente |
| Quantità di dati | Adatta a seriale e codice 2D | Adatta a dati estesi e layout complessi |
| Aggiornabilità | Fissa nel tempo | Sostituibile in caso di revisione |
Vale anche per la tracciabilità dei codici. Un DataMatrix marcato direttamente sul metallo va progettato per la lettura sul materiale reale: il grading secondo gli standard applicabili in linea (ISO/IEC 15415 e AIM-DPM per il direct part marking) va verificato sulla superficie effettiva, che su acciaio cromato o su corpo verniciato risponde in modo diverso rispetto a una targhetta a contrasto controllato. Quando invece l’esigenza è gestire dati estesi e un flusso automatico verso ERP e MES, la strada della targhetta marcata a laser resta pienamente valida.
Quando lo smontaggio o la targhetta restano la scelta corretta
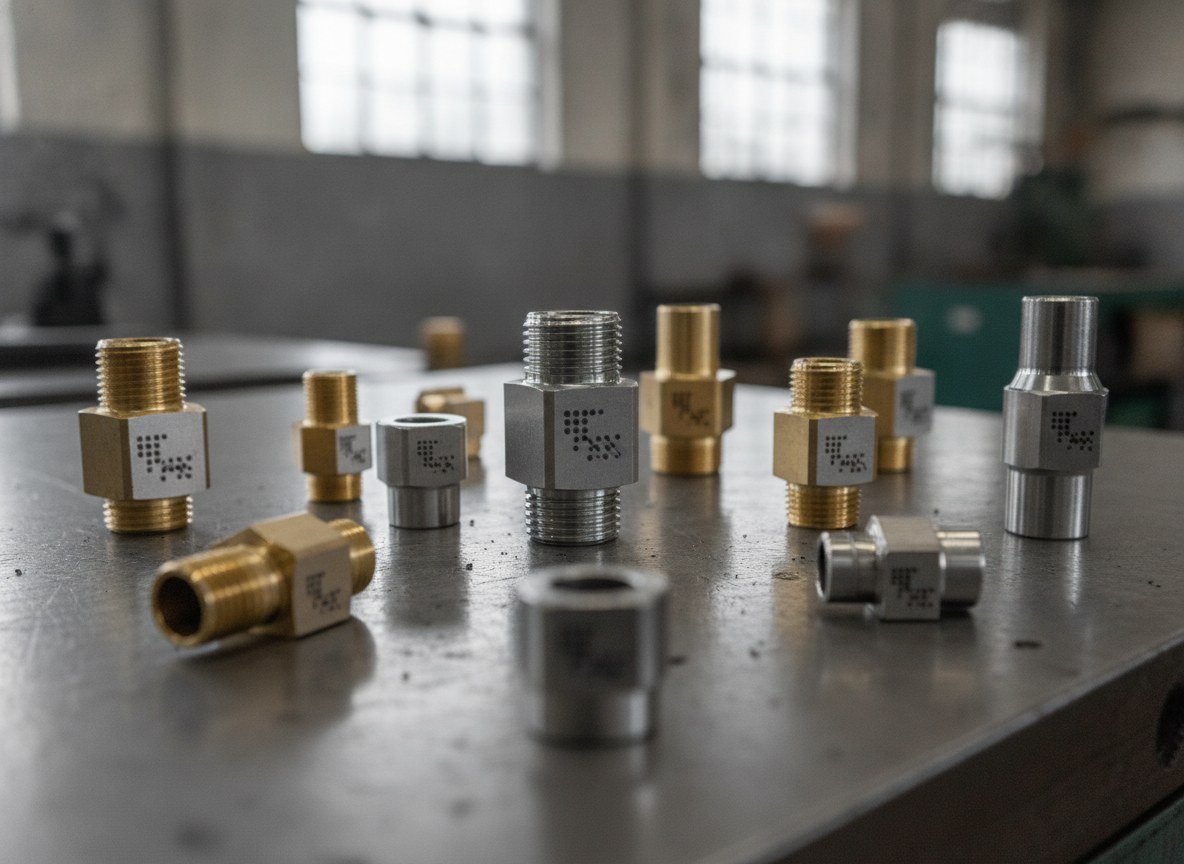
La marcatura diretta a fibra su componenti assemblati è la soluzione giusta quando la superficie del metallo è accessibile, idonea e non critica per la tenuta, e quando il dato deve restare legato al pezzo per tutta la sua vita. È il caso tipico di steli, canne, testate, blocchi e raccordi in acciaio o ottone su cui un seriale o un DataMatrix devono sopravvivere a olio, vibrazioni e assistenza.
Non è invece la strada da forzare in tre situazioni. Quando la superficie utile è verniciata o rivestita in modo tale che una marcatura leggibile richiederebbe di intaccare la protezione, la targhetta separata è più sensata. Quando il capitolato o la norma di settore impongono una targa dati metallica con informazioni estese, quella resta un requisito, non un’opzione. E quando l’area da marcare non è raggiungibile sull’assieme senza un rischio di contaminazione che non si riesce a gestire, la scelta corretta è pre-marcare i componenti prima dell’assemblaggio o, dove necessario, smontare. Riconoscere questi casi fa parte della soluzione tanto quanto saper marcare senza smontare.
Business Development Director | LASIT
Business Development Director in LASIT, Giandomenico Ievoli è responsabile della direzione commerciale e dello sviluppo strategico dell’azienda. Guida le attività di business development a livello nazionale e internazionale, contribuendo alla crescita e all’espansione di LASIT nei mercati globali.