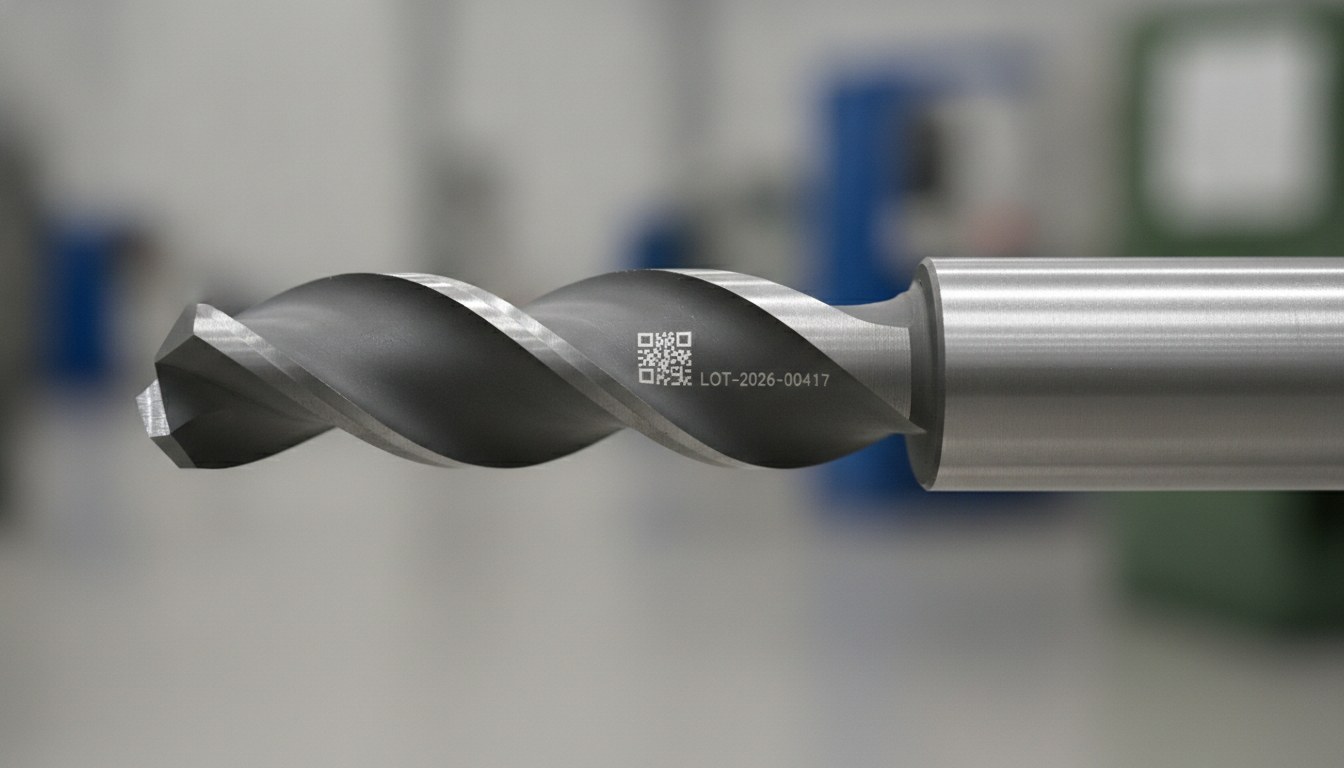


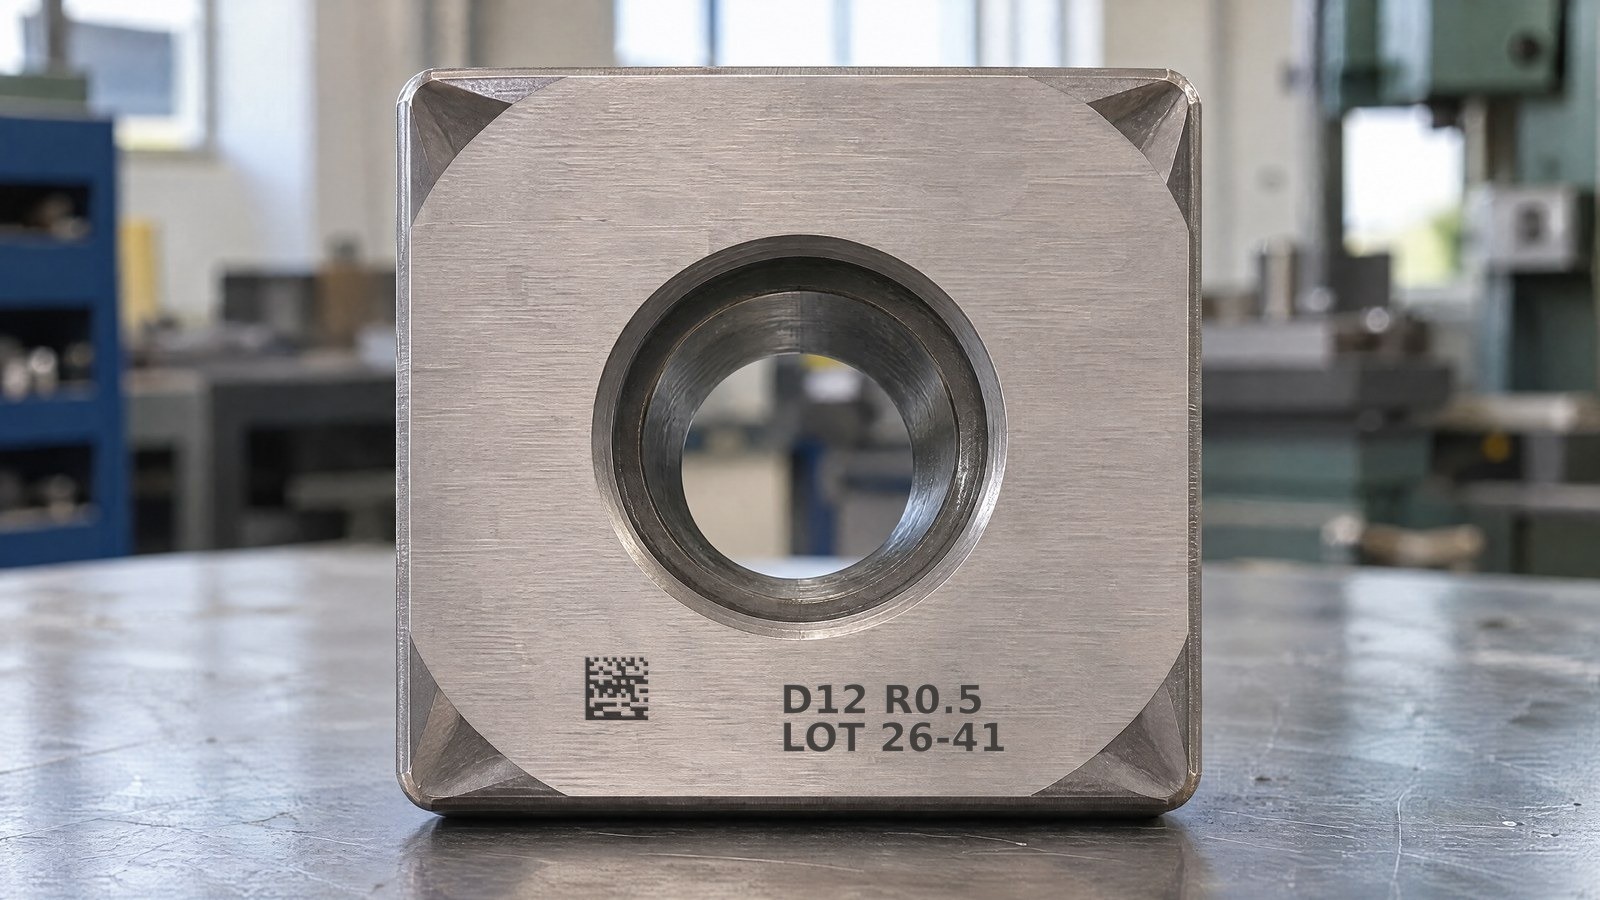
Chi produce inserti da tornitura, frese integrali e minuteria da taglio conosce bene lo stesso vincolo: far stare un DataMatrix e una stringa alfanumerica leggibili in pochi millimetri quadrati, su una faccia che a volte non arriva al centimetro di lato. Il codice deve restare leggibile per un lettore in linea anche dopo affilatura, rivestimento e prime ore d’uso; la stringa deve poter essere letta a occhio o con un sistema OCR. Su superfici così piccole il margine di errore è minimo.
L’istinto, quando la marcatura “non si legge”, è alzare la potenza. Su queste dimensioni è quasi sempre la mossa sbagliata: più energia allarga la traccia, tende a bruciare i bordi dei moduli e riduce il contrasto tra cella piena e cella vuota, peggiorando proprio ciò che si voleva migliorare. Il fattore che decide se un DataMatrix con cella sotto il mezzo millimetro è leggibile — o se una linea di testo alta poche centinaia di micron resta nitida — non è il numero di watt, ma la dimensione dello spot, cioè la focale e l’ottica di scansione.
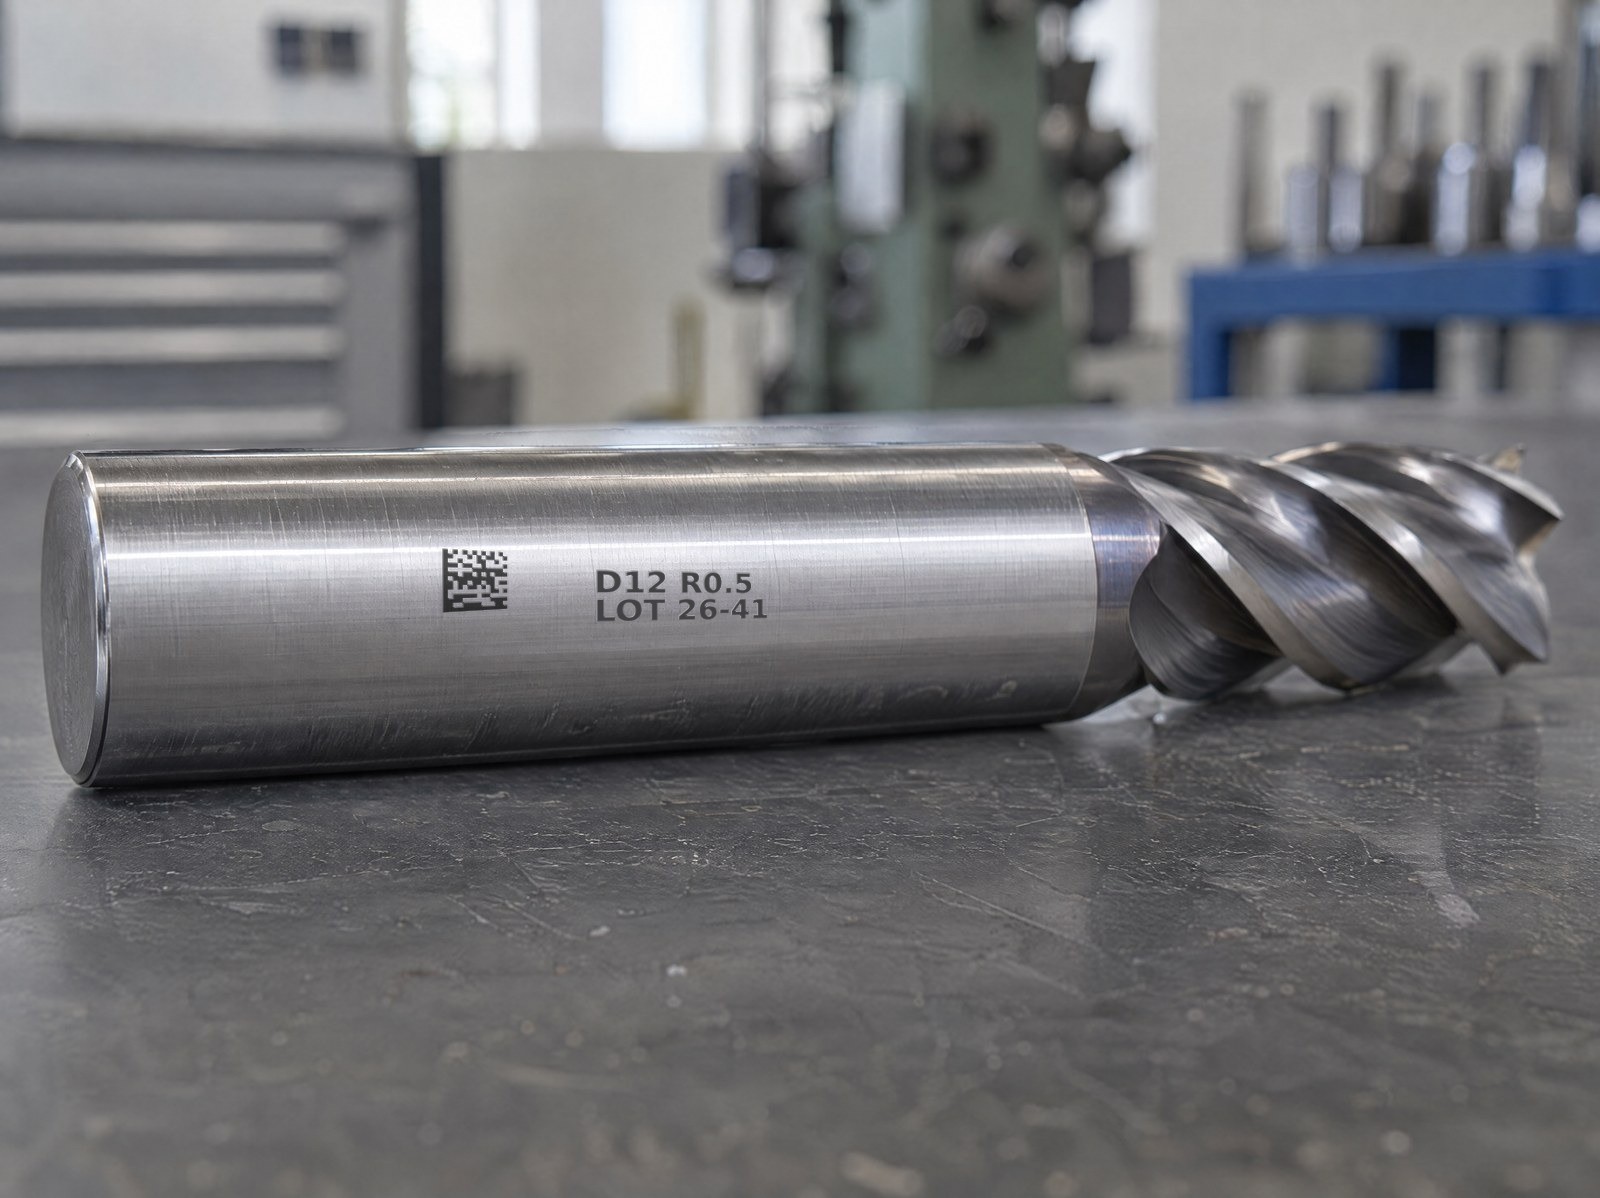
Perché non sono i watt a fare la microincisione
La potenza governa quanta energia arriva sul materiale nell’unità di tempo: serve a stabilire il contrasto, la profondità e la velocità di processo, ma non la finezza del tratto. Il dettaglio minimo che il laser può scrivere è fissato dal diametro del punto focale: a parità di spot, aumentare la potenza allarga la zona effettivamente lavorata — bordo termico, sbavatura dei moduli — non la rende più fine. Su un utensile, oltretutto, si cerca il minimo asporto possibile per non indebolire il tagliente né intaccare il rivestimento: l’obiettivo è il massimo contrasto alla minima fluenza. La microincisione è quindi prima di tutto un problema di risoluzione ottica, non di energia.
Spot, focale e campo: la relazione che governa la risoluzione
Lo spot è tanto più piccolo quanto più corta è la lunghezza d’onda e la focale dell’ottica, e quanto più ampio è il fascio in ingresso alla lente. È una relazione a somma zero con il campo di lavoro: una focale corta concentra il fascio in uno spot piccolo e ad alta densità, ideale per il dettaglio fine, ma restringe il campo di marcatura e riduce la profondità di campo; una focale lunga copre un campo ampio ma con uno spot più grande. Le lenti telecentriche mantengono il fascio perpendicolare su tutto il campo, con uno spot uniforme dal centro ai bordi — condizione preziosa quando si marca su superfici minuscole. Chi vuole approfondire il legame tra distanza focale e profondità di campo trova qui il quadro completo.
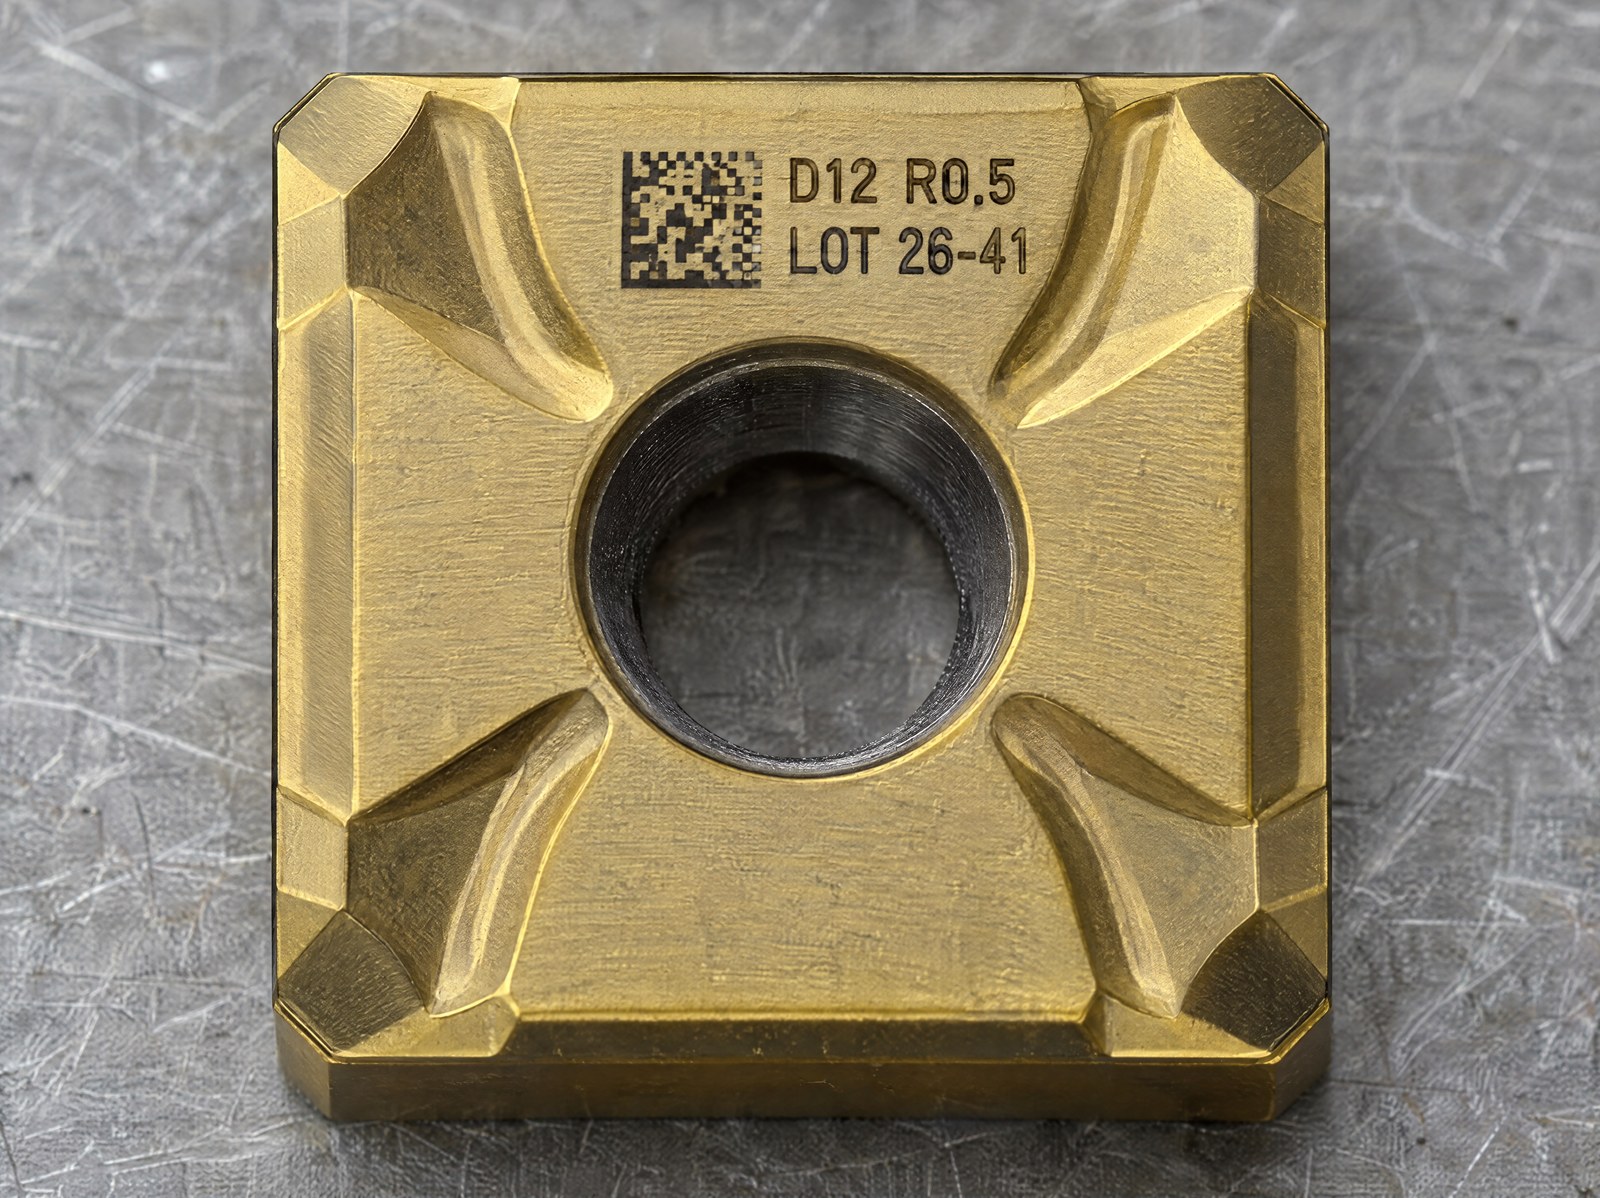
Il punto operativo è proprio questo: su un inserto o su un codolo di fresa il campo utile è piccolissimo, quindi si può scegliere un’ottica a focale corta e campo ristretto e ottenere uno spot fine. La leva è l’ottica, non l’alimentazione.
Spessore minimo di linea e cella del DataMatrix
Lo spessore minimo di una linea coincide, in pratica, con la dimensione dello spot più l’allargamento di processo: sotto quel valore non si scende, per quanta potenza si usi. Per un DataMatrix vale lo stesso ragionamento su ogni singola cella: perché il codice sia risolvibile sia in marcatura sia in lettura, il modulo deve restare comodamente più grande dello spot, così che cella piena e cella vuota risultino nettamente distinte. Quando la cella scende sotto il mezzo millimetro, il margine tra spot e modulo si assottiglia e la qualità del codice ne risente. La regola di processo è dimensionare il codice in modo che ogni modulo valga più spot, mai uno solo: se non c’è spazio, o si riduce lo spot — focale più corta, oppure lunghezza d’onda più breve — o si riducono i dati da codificare per lasciare celle più grandi.
I font giusti per la microincisione
Sotto il millimetro la scelta tipografica pesa quanto i parametri laser. Funzionano i caratteri a spessore di tratto uniforme, dove ogni linea ha la stessa larghezza dello spot e il risultato è prevedibile; vanno evitati i font con grazie e con forte contrasto tra aste grosse e sottili, perché i tratti fini spariscono appena scendono sotto la dimensione dello spot. Utile privilegiare occhielli aperti e una buona altezza dell’occhio medio, per non far chiudere le lettere in un unico pieno. E soprattutto testo breve: lotto e seriale, non descrizioni estese. Meno caratteri significano ciascuno più grande, quindi più leggibile — a occhio come per l’OCR.
Quando serve l’UV a 355 nm
Finché la superficie lo consente, la sorgente a fibra a 1064 nm risolve la grande maggioranza delle marcature su utensili. Quando però lo spot stesso diventa il collo di bottiglia — la cella più piccola, la linea più sottile — entra in gioco la lunghezza d’onda. A 355 nm il fascio si focalizza in uno spot più piccolo che a 1064 nm a parità di ottica, perché il diametro minimo dello spot scala con la lunghezza d’onda. In più l’interazione dell’UV con il materiale è marcatamente “a freddo”, con apporto termico contenuto: un vantaggio su rivestimenti sensibili e su bordi taglienti delicati. L’UV resta la scelta riservata al dettaglio più estremo e ai materiali delicati, non la soluzione di prima battuta.
| Parametro | Fibra 1064 nm | UV 355 nm |
|---|---|---|
| Lunghezza d'onda | 1064 nm | 355 nm |
| Spot minimo focalizzabile | Più grande | Più piccolo |
| Apporto termico sul bordo | Maggiore | Contenuto |
| Ruolo nella microincisione | Standard per la maggior parte dei casi | Dettaglio più estremo e materiali delicati |
Grading in linea, verifica in laboratorio: due controlli diversi
Quando si spinge un codice al limite della sua dimensione, occorre sapere se è davvero leggibile — e i due controlli disponibili rispondono a domande diverse. Il grading valuta la qualità del codice secondo una scala normata (ISO/IEC 15415 per i codici 2D, AIM DPM per la marcatura diretta su pezzo) e può essere eseguito in linea con un sistema di visione, assegnando un voto a ogni pezzo che passa. La verifica è un’altra cosa: richiede condizioni di laboratorio controllate — illuminazione, ottica e strumento calibrati — e certifica la conformità in modo ripetibile. Non è un controllo di linea. Sui codici microincisi la distinzione è decisiva: un DataMatrix che ottiene un grading accettabile in linea può richiedere una verifica di laboratorio per confermare che raggiunga il grado richiesto dal cliente. La differenza tra lettura, grading e verifica è il punto su cui non fare confusione.
Quando conviene tenere solo il codice (e per chi è pensata)
C’è un punto in cui testo e codice 2D si contendono gli stessi pochi millimetri quadrati. Quando il modulo del DataMatrix è già vicino al limite dello spot, aggiungere una riga di testo leggibile costringe o ad allargare l’area del codice — spazio che sull’inserto non c’è — o a ridurre entrambi sotto la soglia di affidabilità. In quei casi la scelta ingegneristica corretta è rinunciare al testo in chiaro e tenere solo il DataMatrix, che racchiude lotto, seriale e codice pezzo in un’impronta che uno scanner risolve meglio dell’occhio. Il testo si conserva solo quando un operatore deve leggerlo senza strumento.
La microincisione ottimizzata sullo spot è pensata per chi marca inserti, frese e minuteria da taglio con requisiti di tracciabilità su superfici piccole, dove la marcatura di frese e utensili deve restare leggibile a valle di rivestimenti e usura. Non serve spingere verso lo spot più piccolo o verso l’UV quando la superficie è ampia e la fibra standard già risolve il codice con margine: in quei casi si complica il processo senza guadagno. Ma quando la faccia da marcare è minuscola e il codice deve reggere lettura e grading, il fattore su cui lavorare è lo spot — la focale e l’ottica — non i watt.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.