

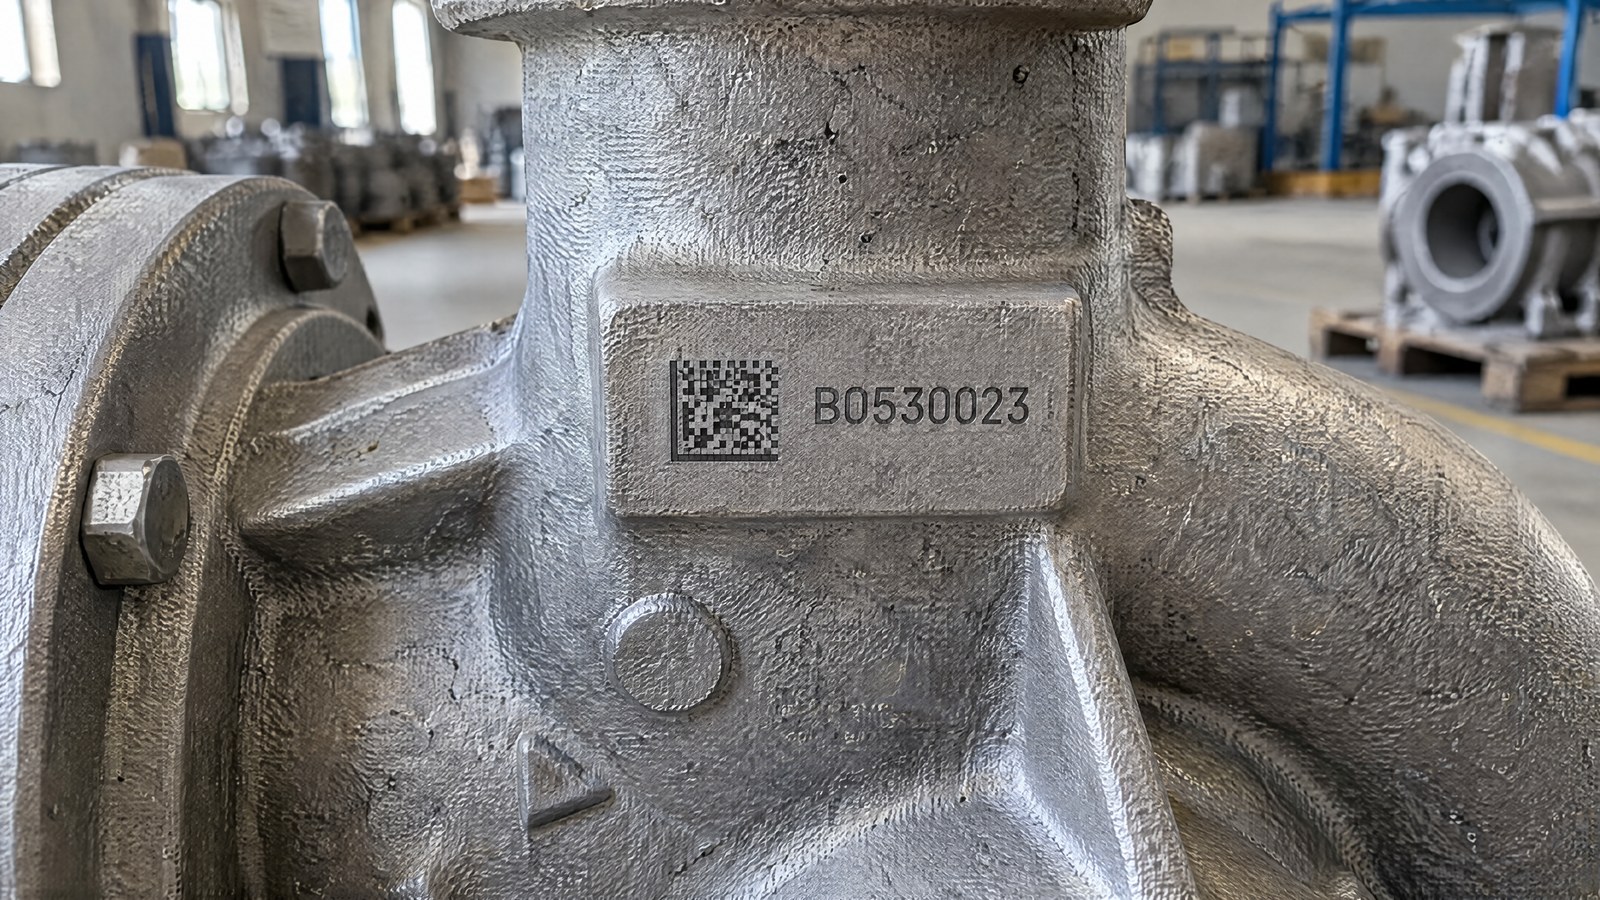
In una fonderia la domanda non è se tracciare il getto, ma dove collocare la marcatura lungo il flusso: subito dopo la sformatura, quando il pezzo è ancora grezzo ed eventualmente caldo, oppure più a valle, dopo sbavatura e lavorazione meccanica, su una superficie pulita. Non è una scelta estetica ma di processo: cambia la leggibilità del codice, la profondità necessaria a farlo sopravvivere alla finitura e, soprattutto, quanto valore lavorato si perde se quel pezzo verrà poi scartato.
Chi gestisce la produzione conosce il compromesso. Incidere presto significa legare il getto al proprio lotto di colata prima che si mescoli con gli altri, ma farlo su una pelle di fusione irregolare e sporca. Incidere tardi offre una superficie ideale per il laser, però marca un pezzo su cui si è già speso tempo macchina: se lo si scarta dopo, si butta anche la lavorazione. Questo articolo mette in fila i fattori tecnici che decidono la posizione corretta del laser nel flusso fusorio.
La pelle di fusione: perché il grezzo è una superficie difficile
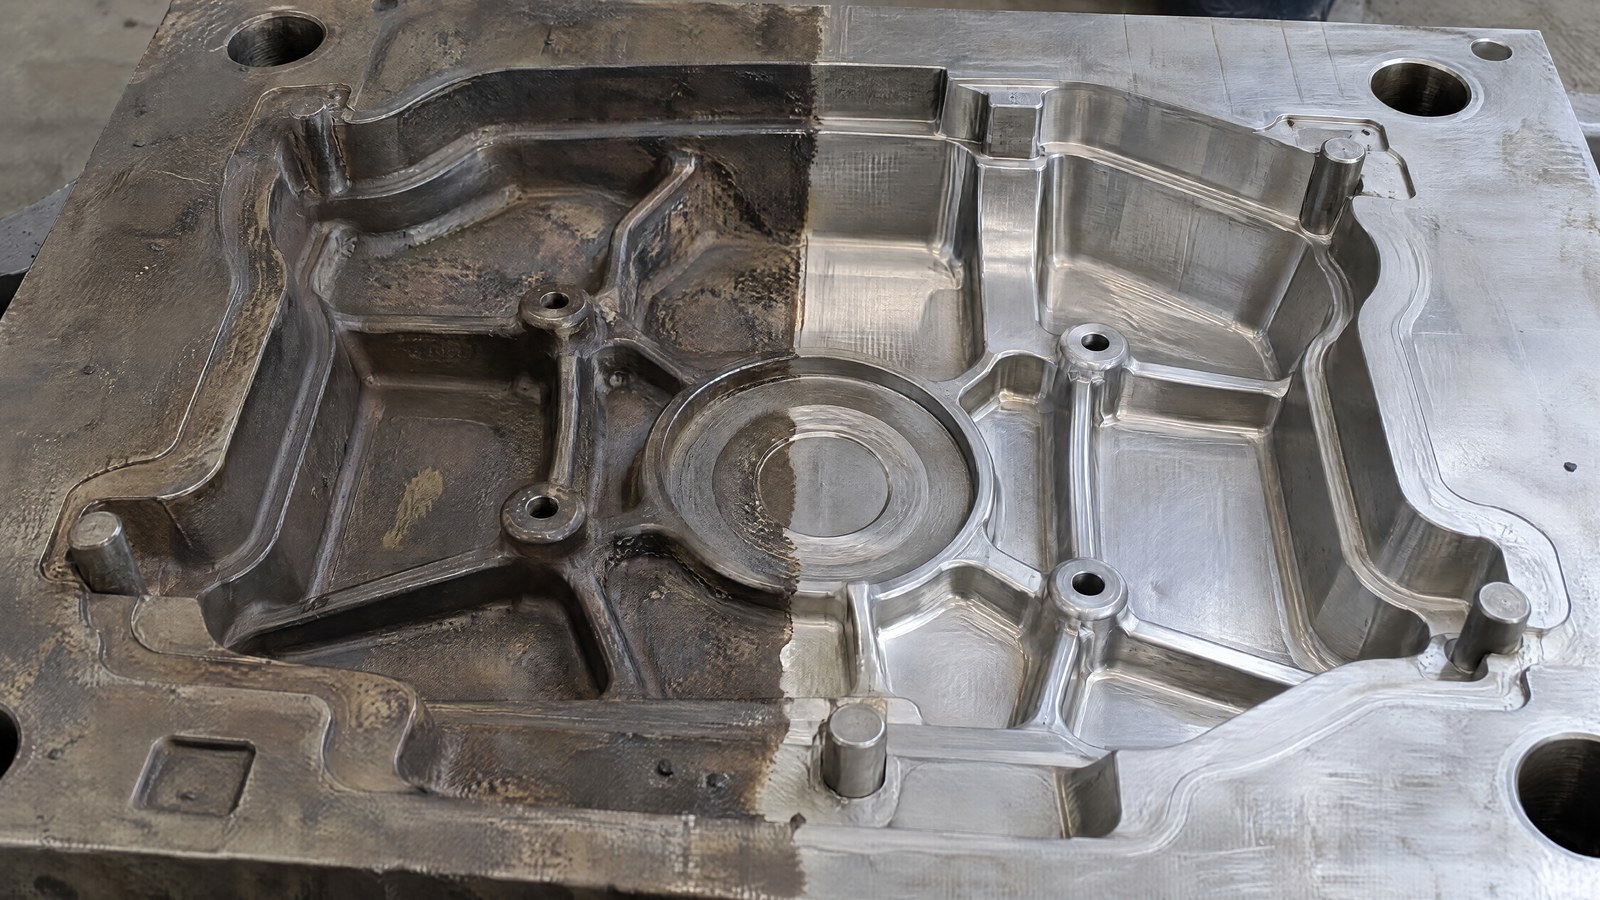
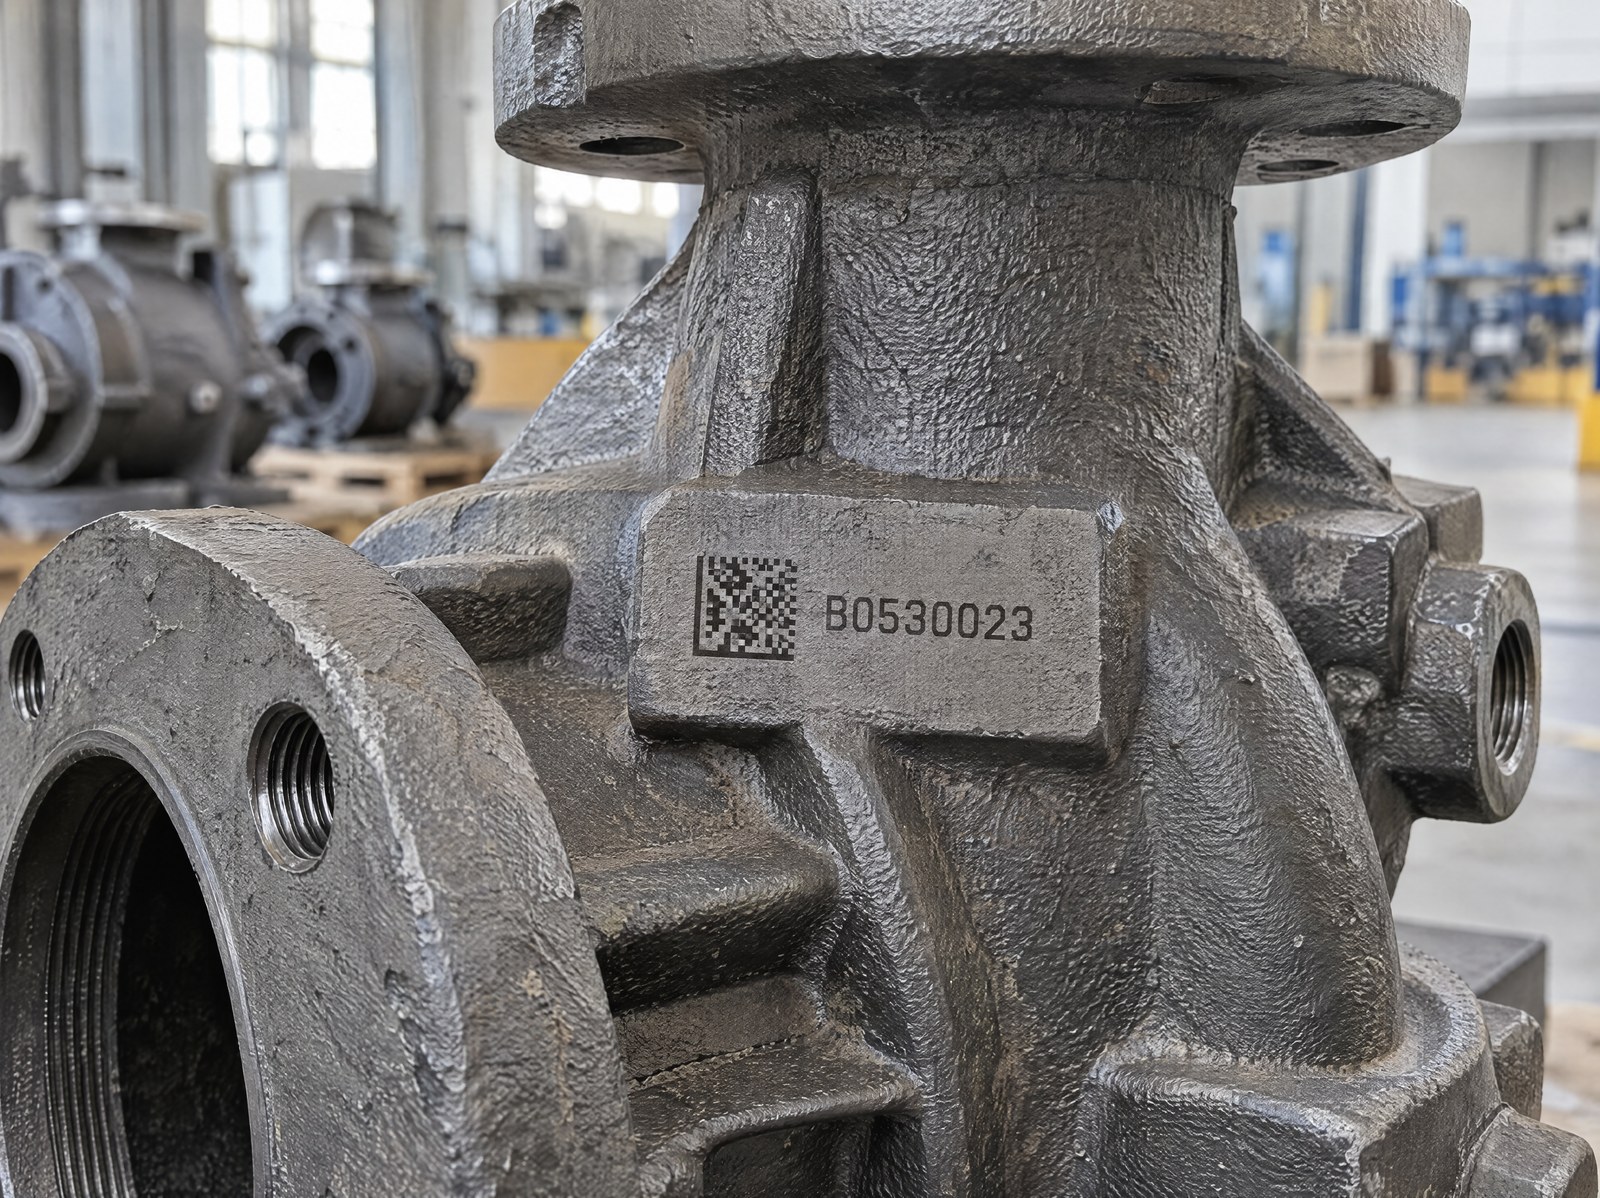
La superficie di un getto appena sformato non è uniforme. La cosiddetta pelle di fusione è un intreccio di ossidi, residui di distaccante, granelli di sabbia inglobati e microporosità, con rugosità e riflettività che cambiano da punto a punto. Quando il fascio la incontra, trova materiale disomogeneo: in una zona ossido, in quella accanto metallo quasi nudo. Il rischio non è che il codice non si formi, ma che il suo contrasto vari lungo la matrice, penalizzando la lettura automatica e il grading.
Per questo, sul grezzo, l’obiettivo non è il contrasto otticamente perfetto ma la robustezza del codice: celle ampie, ridondanza sufficiente, una geometria che resti definita anche dove la pelle è più irregolare. La chiave è far sì che il DataMatrix sia leggibile grazie alla forma del solco più che al solo colore superficiale, un principio già affrontato parlando di contrasto della marcatura sul grezzo. La qualità la si controlla poi con un grading in linea, che misura la leggibilità reale del codice così com’è, con la sua pelle addosso.
Profondità utile sul grezzo: incidere, non solo marcare
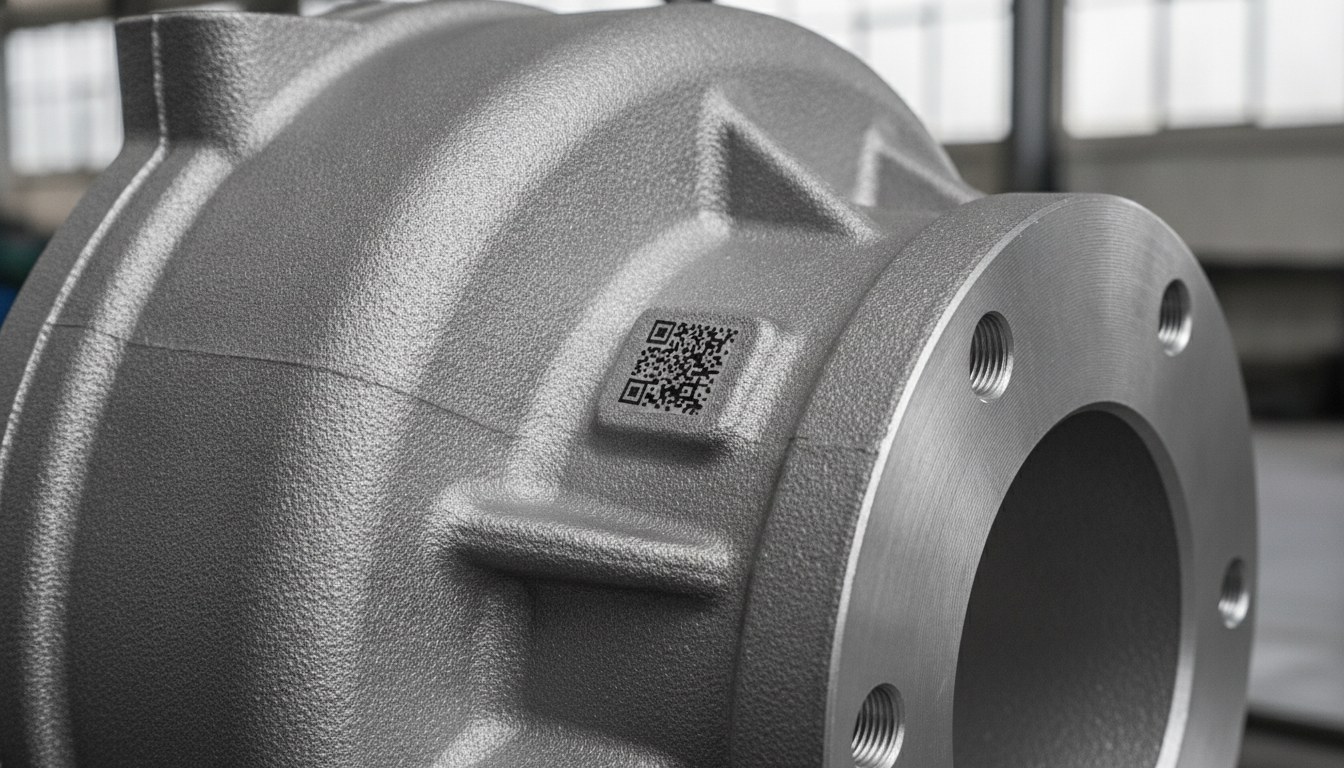
Sul grezzo la scelta tecnica naturale è l’incisione profonda, non la marcatura superficiale. Una sorgente a fibra a 1064 nm asporta materiale creando un solco con pareti definite, dove il codice è portato dalla geometria e non da una sottile alterazione cromatica. È la differenza tra un segno che vive sulla superficie e uno scavato dentro il metallo, in grado di restare leggibile anche quando lo strato più esterno si degrada.
La profondità utile si misura in decimi di millimetro, e va calibrata sul materiale: la ghisa lamellare, l’alluminio pressofuso e la zama rispondono in modo diverso al fascio, per porosità, conducibilità termica e comportamento degli ossidi. Non serve incidere “più a fondo possibile”: serve la profondità minima che garantisce lettura affidabile dopo tutte le operazioni successive. Definirla è esattamente il lavoro di prova su campioni reali, dove si ferma la parametrizzazione quando il codice regge la sequenza completa senza esagerare con il tempo ciclo.
Legare il codice al lotto di colata e alla materozza
Il vantaggio più forte dell’incisione precoce è la tracciabilità di colata. Marcare il getto quando è ancora grezzo permette di associarlo al suo lotto — forma, staffa, numero di colata, data — prima che i pezzi finiscano mescolati nei contenitori a valle. Un DataMatrix che porta lotto e data inciso sul grezzo blocca questa informazione all’origine, dove è certa, invece di ricostruirla dopo per approssimazione.
La collocazione conta. Una zona in prossimità dell’attacco di colata o di un’appendice tecnica, come la materozza o un bozzello di riferimento, offre una superficie più prevedibile per il codice e non interferisce con le funzioni del pezzo. Se quell’area verrà rimossa in fase di sbavatura, il codice va portato su una parte che resta sul componente finito: la scelta del punto è parte integrante della progettazione del ciclo, non un dettaglio da decidere a bordo macchina.
Incisione profonda per resistere a sabbiatura e granigliatura
Dopo la sformatura il getto attraversa quasi sempre una fase di finitura superficiale — sabbiatura, granigliatura, pallinatura — pensata proprio per rimuovere pelle di fusione e residui. Una marcatura poco profonda non sopravvive: il getto di graniglia leviga lo strato superficiale e con esso porta via un segno leggero. Un solco inciso in profondità, invece, resta, perché l’abrasione agisce sulla superficie e non arriva a cancellare la geometria scavata.
È lo stesso motivo per cui l’incisione profonda è la risposta corretta quando il codice deve resistere alla pallinatura e ai trattamenti meccanici aggressivi. In pratica la profondità dell’incisione va dimensionata anche in funzione di quanto materiale la finitura asporterà: più energico è il trattamento a valle, più margine di profondità serve perché il DataMatrix esca ancora leggibile.
Caldo e grezzo o freddo e lavorato: come decidere
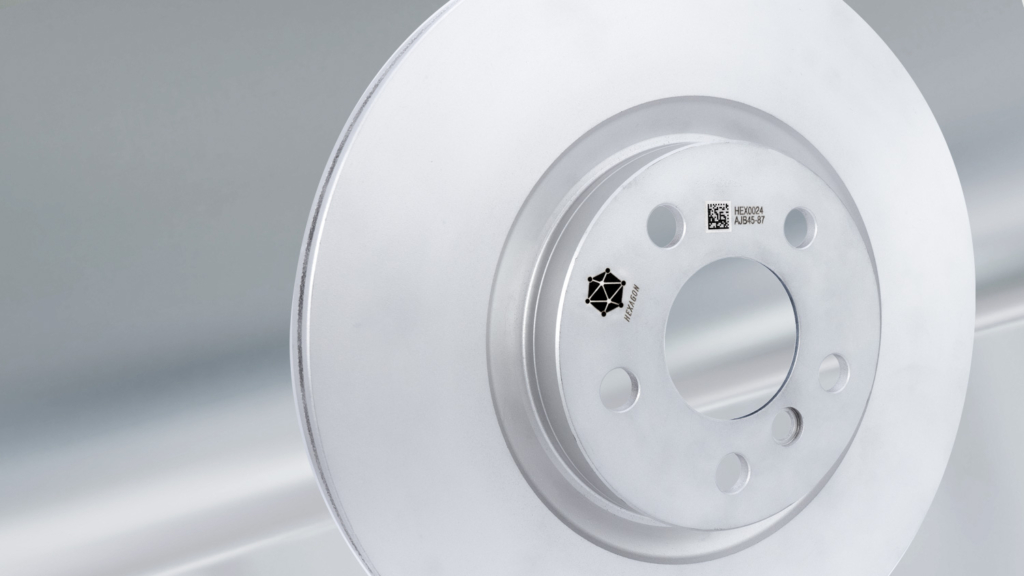
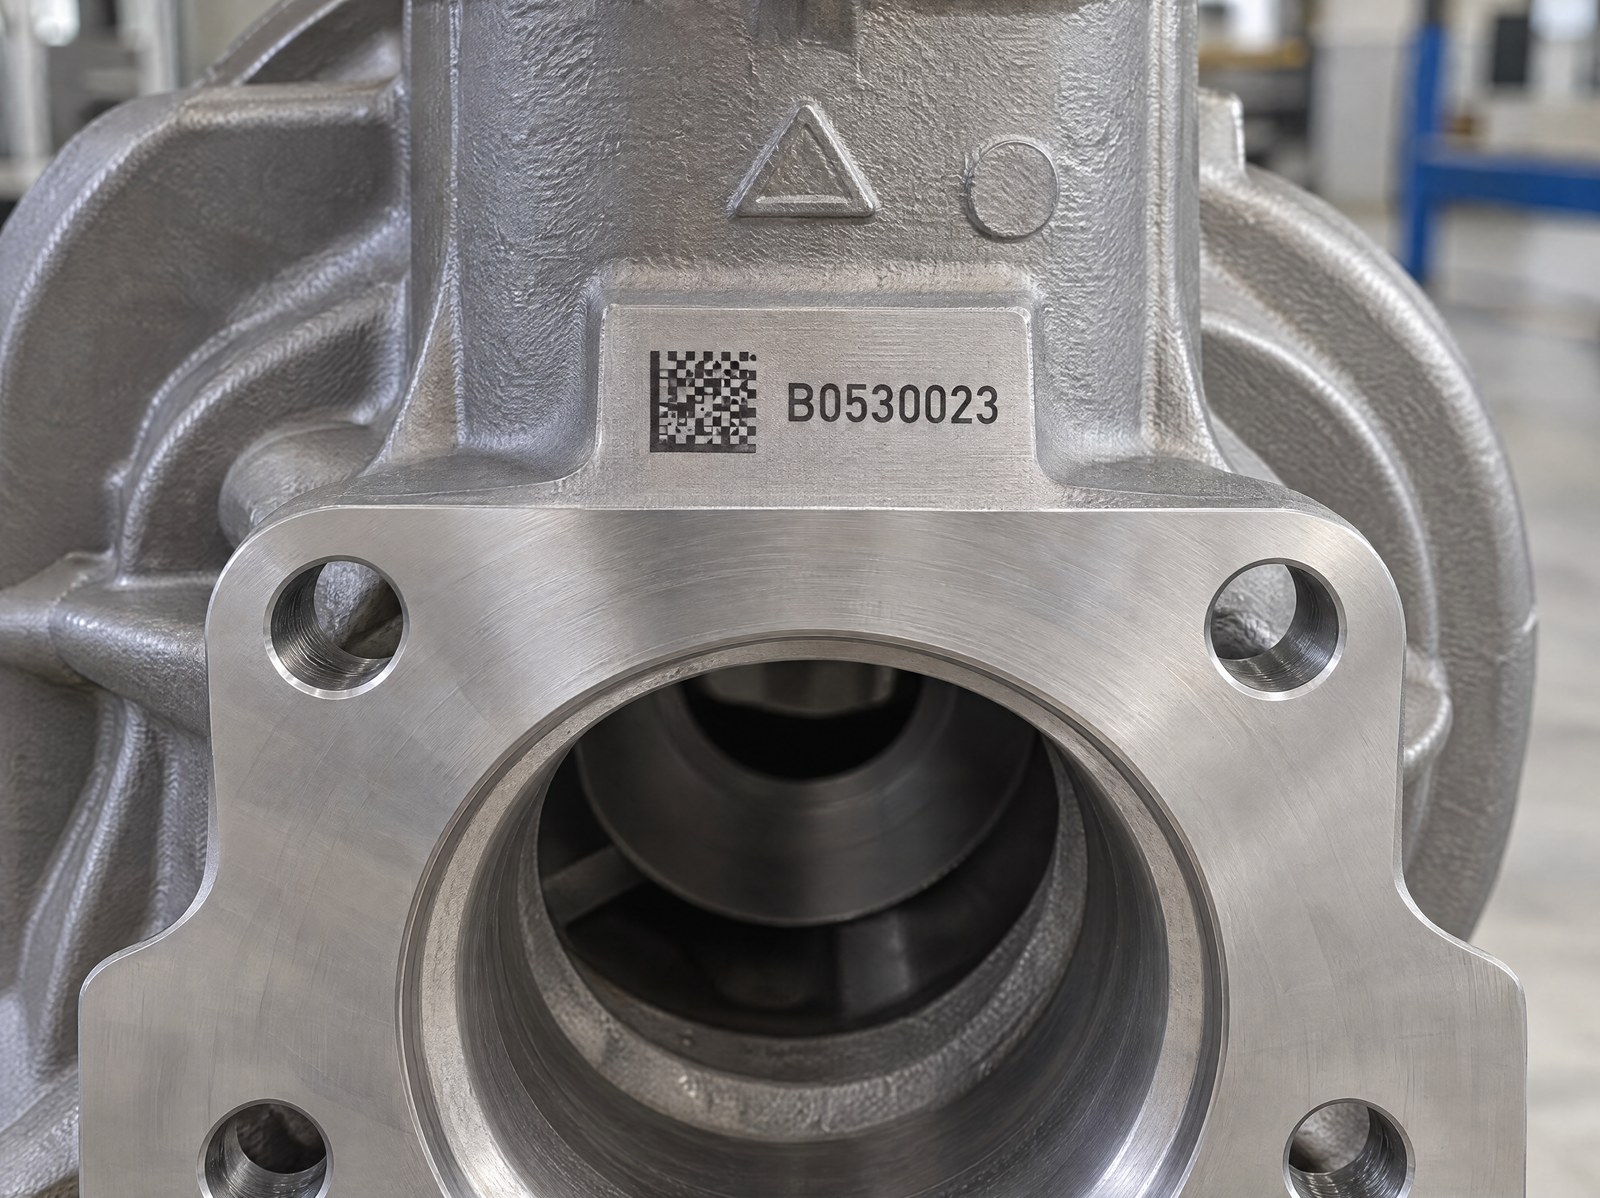
La decisione ruota attorno a due variabili: il tasso di scarto a valle e i requisiti di tracciabilità. Se lo scarto dopo la lavorazione è significativo e serve legare presto il pezzo alla colata, incidere sul grezzo evita di spendere lavorazione su componenti che poi non arriveranno a fine linea. Se invece la priorità è una leggibilità elevata e uniforme e il pezzo dispone di una superficie lavorata pulita, marcare a valle è la strada più semplice. Quando il getto è ancora caldo entrano in gioco accorgimenti specifici, già discussi a proposito della marcatura sui pezzi caldi.
Non esiste una risposta unica valida per tutta la fonderia: cambia con la lega, con la lunghezza del ciclo di lavorazione, con il valore aggiunto che si accumula pezzo dopo pezzo. Lo schema qui sotto riassume i criteri con cui pesare le due opzioni.
| Criterio | Sul grezzo (caldo) | Dopo lavorazione (freddo) |
|---|---|---|
| Superficie | Pelle di fusione, disomogenea | Pulita e regolare |
| Leggibilità del codice | Robusta ma variabile | Elevata e uniforme |
| Profondità richiesta | Alta, incisione profonda | Contenuta |
| Legatura al lotto di colata | Immediata | Tardiva, rischio mescolamento |
| Valore perso se scartato | Solo il getto | Getto più lavorazione |
| Resistenza alla finitura | Necessaria | Meno critica |
Per chi ha senso incidere sul grezzo (e per chi no)
Incidere sul grezzo conviene a chi ha lavorazioni meccaniche lunghe e costose a valle, a chi deve garantire la tracciabilità di colata fin dall’origine e a chi sottopone i getti a granigliature energiche: in tutti questi casi l’incisione profonda precoce protegge sia l’informazione sia il valore del pezzo. È la scelta naturale per ghisa, alluminio pressofuso e zama destinati a settori dove il legame con il lotto di colata è un requisito, non un’opzione.
Non è invece la strada obbligata quando il componente arriva presto a una superficie lavorata pulita, quando i volumi di scarto a valle sono trascurabili o quando il codice richiede una leggibilità estetica molto spinta che la pelle di fusione non consente. In quei casi marcare dopo la lavorazione, su superficie regolare, resta più semplice e più controllabile. La regola pratica è una sola: collocare il laser nel punto del flusso in cui il codice sopravvive a tutto ciò che viene dopo, spendendo il minimo di lavorazione su pezzi che potrebbero essere scartati.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.