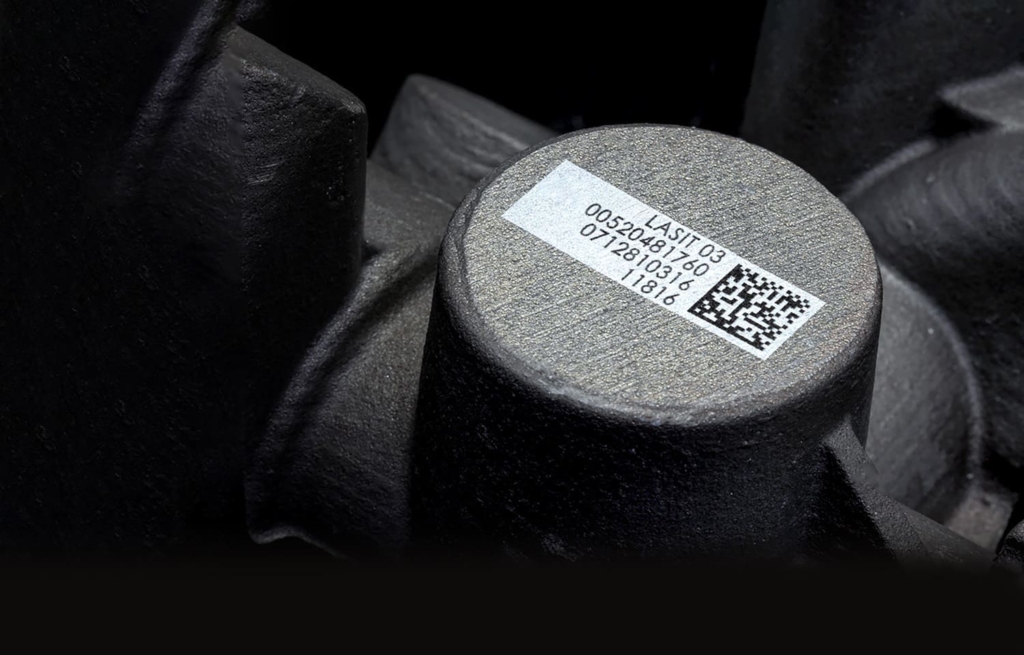


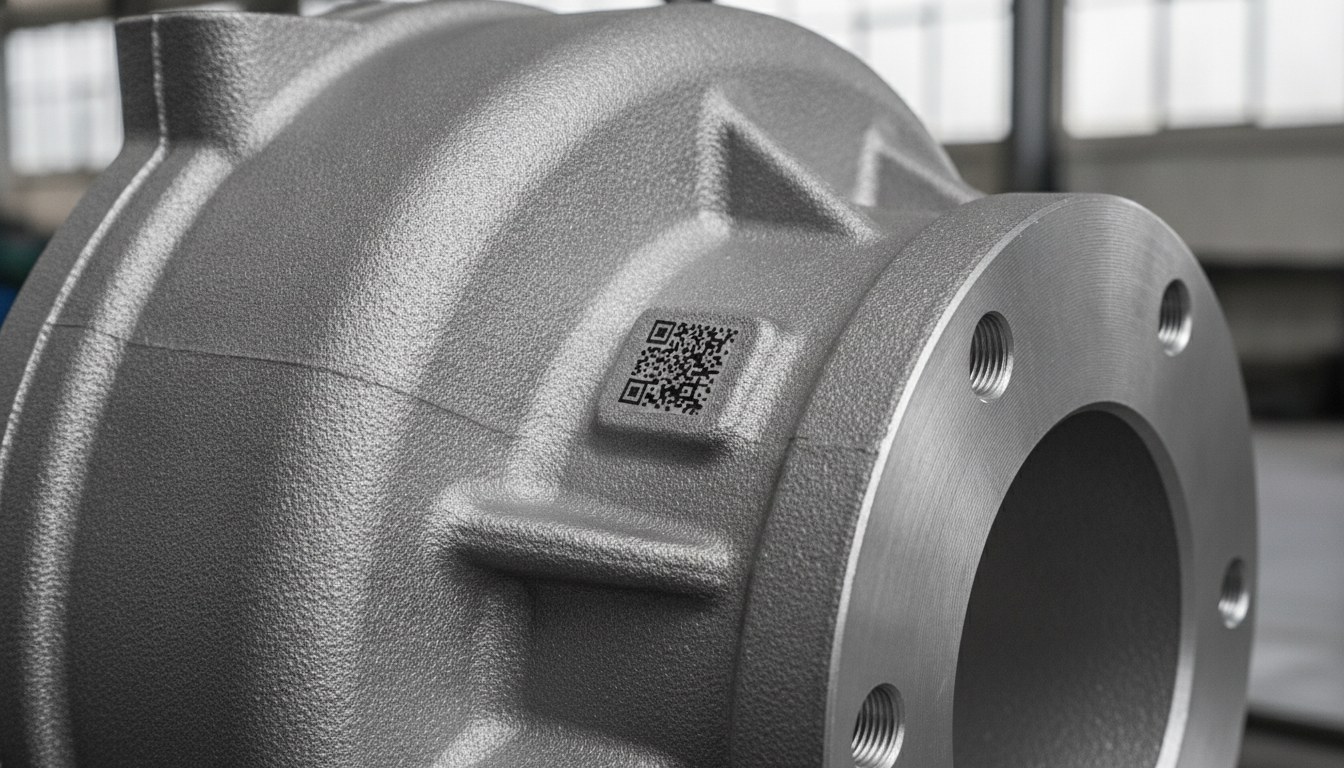
Chi produce componenti pressofusi in zama o in lega di alluminio conosce una scena ricorrente a fine linea: la stessa ricetta di marcatura che ha lasciato un DataMatrix nitido e uno scanner soddisfatto sul pezzo appena marcato, sul pezzo successivo restituisce un codice slavato, a chiazze, con intere zone che spariscono contro il fondo. Nessuno ha toccato i parametri, eppure il contrasto è cambiato.
La reazione istintiva — alzare la potenza, rallentare la scansione, insistere sullo stesso punto — quasi mai risolve, e spesso peggiora la situazione. Il motivo è che la variabilità non nasce nella macchina: nasce nel pezzo. La superficie di un grezzo di fusione non è uniforme come quella di un laminato o di un tornito, e il laser marca esattamente ciò che trova sotto il fascio, difetti compresi.
Il contrasto insufficiente e disomogeneo sui pressofusi è, prima di tutto, un difetto metallurgico e superficiale, non un errore di taratura. Affrontarlo significa cambiare strategia di marcatura e, quando serve, spostare il punto in cui si marca — non rincorrere un parametro perfetto che su quel grezzo non esiste.
L’effetto pelle: perché il grezzo di fusione non è una superficie omogenea
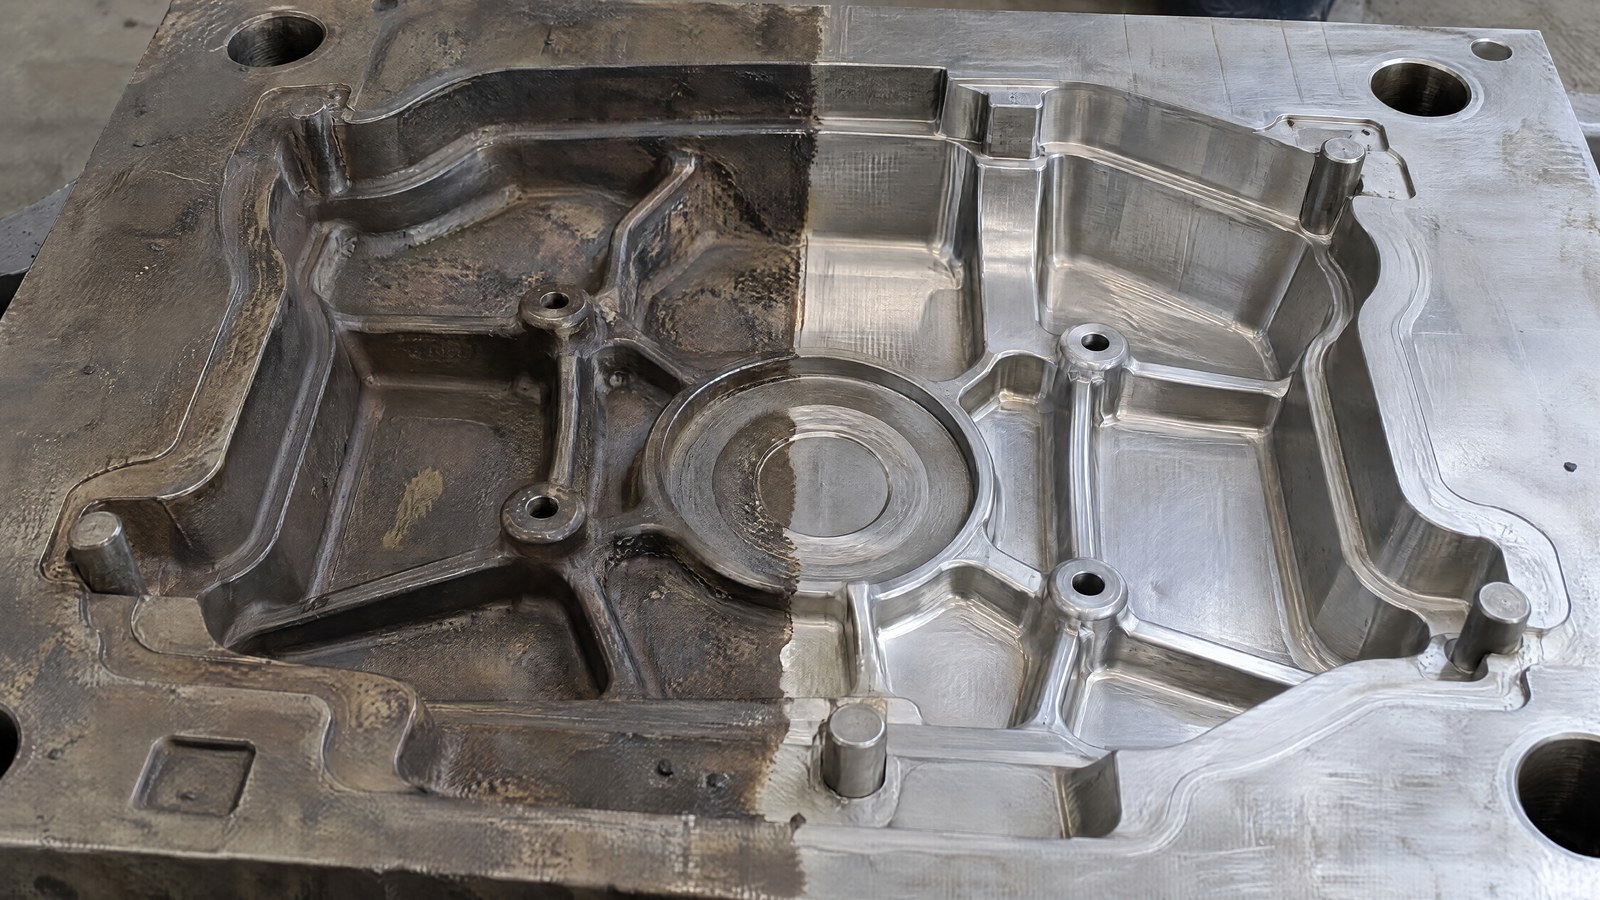
Ogni pezzo che esce dallo stampo porta con sé una pelle di fusione: uno strato superficiale sottile, ma decisivo per la marcatura, formato durante la solidificazione a contatto con la parete della conchiglia o dello stampo. Questo strato è chimicamente diverso dal cuore del pezzo — più ricco di ossidi, residui del distaccante e microporosità intrappolata — e ha spessore e compattezza che variano da zona a zona e da colata a colata.
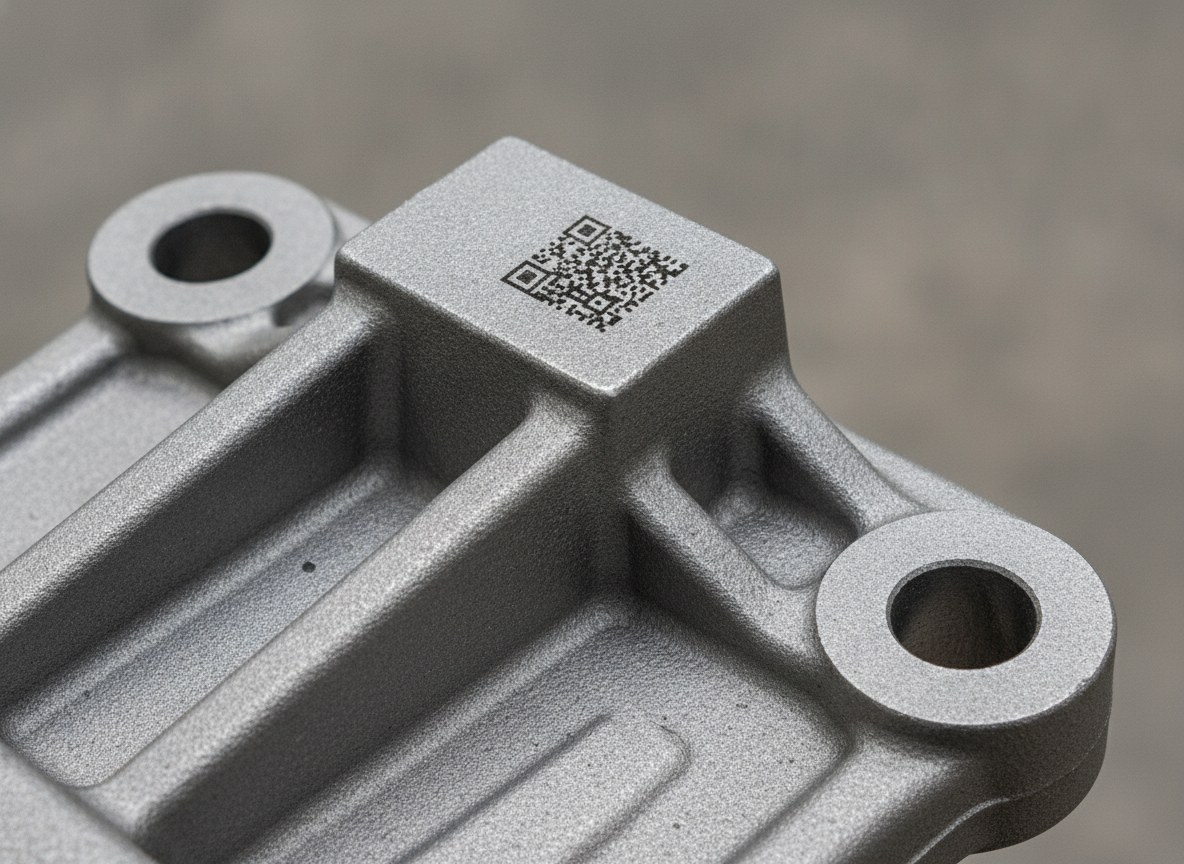
Il laser interagisce con i primi micron del materiale. Quando la marcatura avviene per ossidazione o annealing, il contrasto è il risultato di una reazione controllata su quello strato esterno: se lo strato cambia — perché sotto il fascio c’è una porosità sub-superficiale, un distacco della pelle, una segregazione della lega — cambia anche il colore che ne esce. È lo stesso principio per cui una marcatura impeccabile su un campione lucido si comporta in modo imprevedibile sul grezzo appena estratto.
Non è quindi un problema di ripetibilità della macchina, che sul singolo punto resta costante, ma di ripetibilità della superficie. È una distinzione che cambia completamente l’approccio: non si insegue la taratura, si progetta la marcatura tenendo conto di come è fatto il pezzo. Lo stesso ragionamento che guida l’incisione laser nell’industria fusoria vale, con vincoli diversi, anche per il contrasto.
Perché aumentare la potenza non risolve (e spesso peggiora)
La tentazione più comune è alzare la potenza per “forzare” il contrasto sui pezzi difficili. Su un grezzo di fusione questo produce l’effetto opposto. Oltre una certa soglia il fascio non annerisce di più: buca la pelle di fusione, apre le porosità sotto la superficie, genera crateri, bave e riflessi speculari che disturbano proprio la lettura ottica che si voleva migliorare.
Il contrasto tra marca e fondo dipende dalla qualità della reazione superficiale, non dalla profondità dell’asportazione. Un solco più profondo su una lega porosa crea ombre e bordi frastagliati che uno scanner interpreta come rumore, non come dato. Aggiungere energia significa aggiungere calore, e su zama e alluminio pressofuso più calore vuol dire più fusione locale, più aloni e più variabilità visiva — l’esatto contrario dell’uniformità che serve. La leva giusta non è la profondità: è come l’energia viene distribuita sulla superficie.
Aumentare l’area, non la profondità: riempimenti e hatch
La strategia che dà i risultati più stabili sul grezzo va nella direzione opposta all’incisione profonda: allargare l’impronta e lavorare a bassa energia su un’area più estesa. Marche con hatch fitto, riempimenti a più passate leggere e un fuoco leggermente allargato mediano le disomogeneità locali: dove un punto cade su una porosità, quello accanto cade su materiale sano, e all’occhio come allo scanner il modulo del codice risulta comunque pieno e uniforme.
È un contrasto ottenuto per estensione e mediazione, non per intaglio. Caratteri e moduli del DataMatrix vanno dimensionati abbastanza generosi da assorbire la granulosità del grezzo, evitando tratti sottili che una singola porosità può interrompere. La stessa logica di controllo del contenuto energetico che si applica alla marcatura laser su alluminio qui diventa il criterio guida, perché la lega pressofusa è meno prevedibile della sua versione lavorata.
In questo scenario la sorgente conta. Una sorgente MOPA, potendo variare la durata dell’impulso, consente di calibrare la reazione superficiale per ottenere grigi e neri controllati senza portare la zona in fusione — un margine di regolazione prezioso su superfici che cambiano tra un pezzo e l’altro. Sul perché l’impulso regolabile faccia la differenza rimando al confronto tra laser MOPA e laser a fibra.
Marcare su una zona già lavorata: la strategia più affidabile
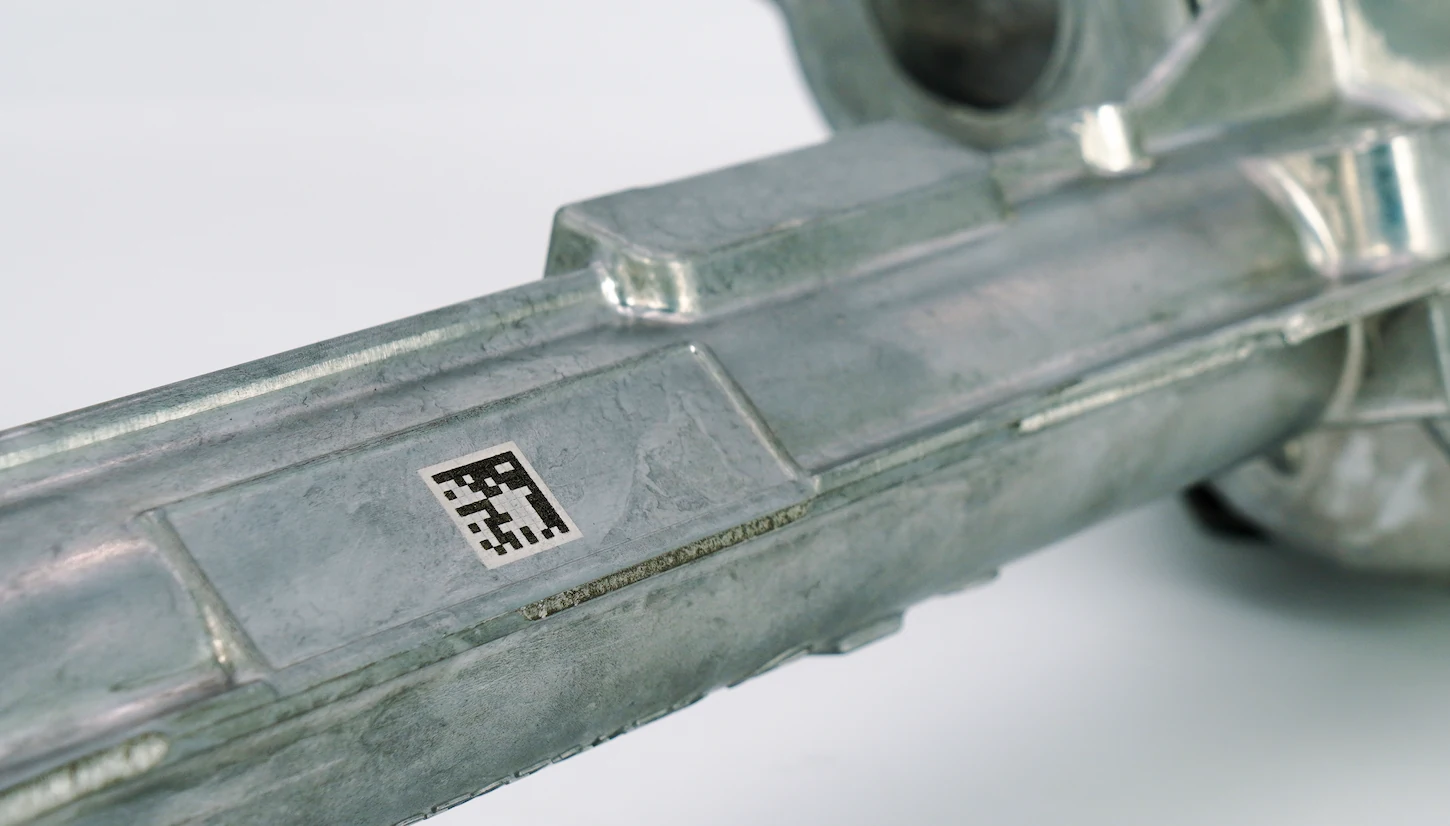
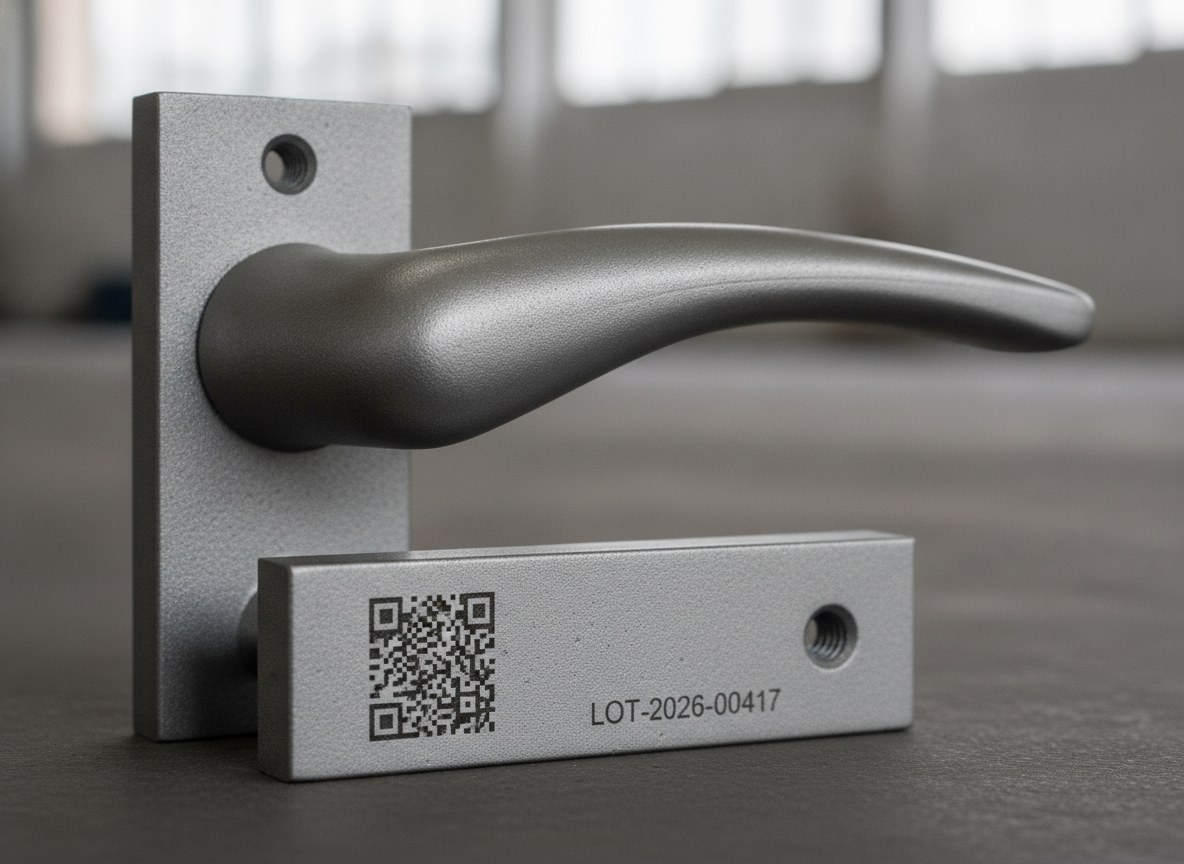
Quando la leggibilità è un requisito e non un desiderata — un DataMatrix di tracciabilità che deve essere gradato in linea — la soluzione più solida non è ottimizzare la marcatura sul grezzo, ma togliere il grezzo dall’equazione. Prevedere in fase di progetto stampo una piccola piazzola spianata o fresata nel punto di marcatura elimina la pelle di fusione ed espone materiale omogeneo: la superficie diventa ripetibile e con essa il contrasto.
È un principio di design for marking: la marcabilità si decide a monte, quando si disegna la cavità, non a valle quando il pezzo è già fuso. Una piazzola di pochi centimetri quadrati, già prevista nel disegno, costa molto meno in termini di scarti e rilavorazioni di una marcatura che passa il grading un lotto sì e uno no. Dove il ciclo prevede già una lavorazione meccanica, marcare su una faccia lavorata è quasi sempre la scelta corretta.
Zama e alluminio pressofuso: due comportamenti da trattare a parte
Trattare “i pressofusi” come una categoria unica è un errore. La zama, lega di zinco a basso punto di fusione, tende a rifluire e a formare aloni con facilità: chiede finestre energetiche strette e ben controllate, perché il margine tra marcatura pulita e superficie fusa è ridotto. L’alluminio pressofuso, con il suo tenore di silicio e la porosità da gas tipica del processo, presenta invece una superficie più eterogenea punto per punto, dove il rischio è la disomogeneità locale più che la fusione diffusa.
Ne consegue che la ricetta va costruita per lega e, idealmente, validata sui pezzi reali di quella specifica produzione — non trasferita da un materiale all’altro. Anche la temperatura del pezzo incide: marcare componenti ancora caldi introduce un’ulteriore variabile sul contrasto, un aspetto che abbiamo affrontato parlando di marcatura su pezzi caldi di fonderia.
Tracciabilità di lotto di colata: cosa serve davvero leggere
Sul pressofuso la marcatura serve quasi sempre a portare a valle l’identità della colata: numero di lotto, stampo, cavità, data. Sono i dati che permettono, davanti a un difetto, di isolare rapidamente la produzione coinvolta invece di bloccare tutto. Perché funzioni, il codice non deve solo essere marcato: deve superare un controllo oggettivo.
Qui entra il grading, la valutazione della qualità del codice secondo standard riconosciuti (ISO/IEC 15415 e AIM DPM per la marcatura diretta), applicabile in linea per fissare una soglia di accettazione ripetibile. È bene ricordare che il grading in linea e la verifica di laboratorio sono due cose distinte: la verifica richiede condizioni controllate e strumentazione dedicata, il grading è lo standard che si porta in produzione. Su questa differenza abbiamo dedicato un approfondimento alla differenza tra lettura, grading e verifica dei codici. Sul grezzo variabile, un grading in linea è ciò che trasforma “sembra leggibile” in un criterio misurabile.
Quando il grezzo non è marcabile in modo affidabile (e conviene spostare il punto)
C’è un limite onesto da riconoscere: alcuni grezzi non sono marcabili in modo affidabile, punto. Se la pelle di fusione è troppo irregolare, la porosità superficiale marcata e non è prevista alcuna zona lavorata, nessun parametro garantirà un contrasto ripetibile a grading. In questi casi la scelta tecnica giusta non è insistere, ma spostare il momento della marcatura.
Spesso conviene marcare a valle di un’operazione che restituisce una superficie stabile: dopo la pallinatura o la sabbiatura, dopo la lavorazione meccanica, oppure dopo la verniciatura o il rivestimento, dove un contrasto per rimozione selettiva del film diventa nettamente più prevedibile. In alternativa, quando nemmeno questo è praticabile, la tracciabilità si assegna a una targhetta dedicata. Non è una rinuncia: è collocare la marcatura dove il processo la rende ripetibile.
In sintesi, sul contrasto dei pressofusi la domanda giusta non è “quanta potenza serve”, ma “su quale superficie sto marcando e posso renderla più uniforme”. Riconoscere che l’origine del problema è metallurgica — e agire di conseguenza su area di marcatura, zona da colpire e punto del ciclo — è ciò che porta da un codice che a volte si legge a un codice che si legge sempre.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.