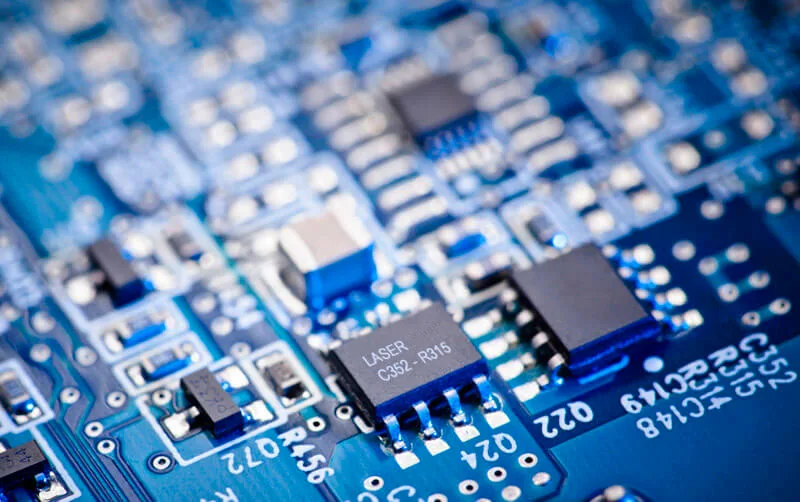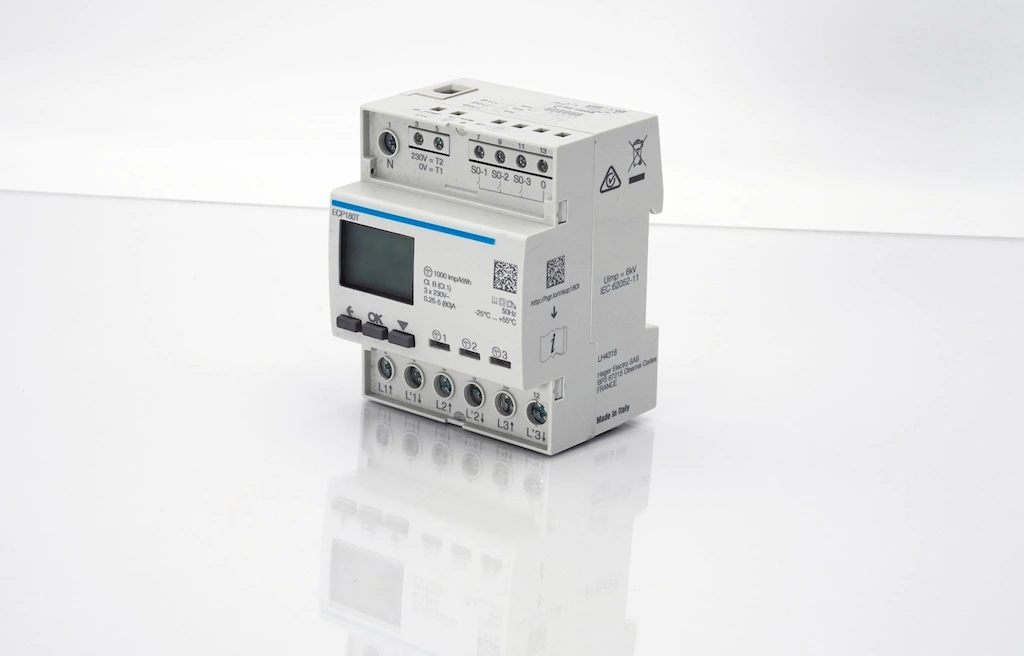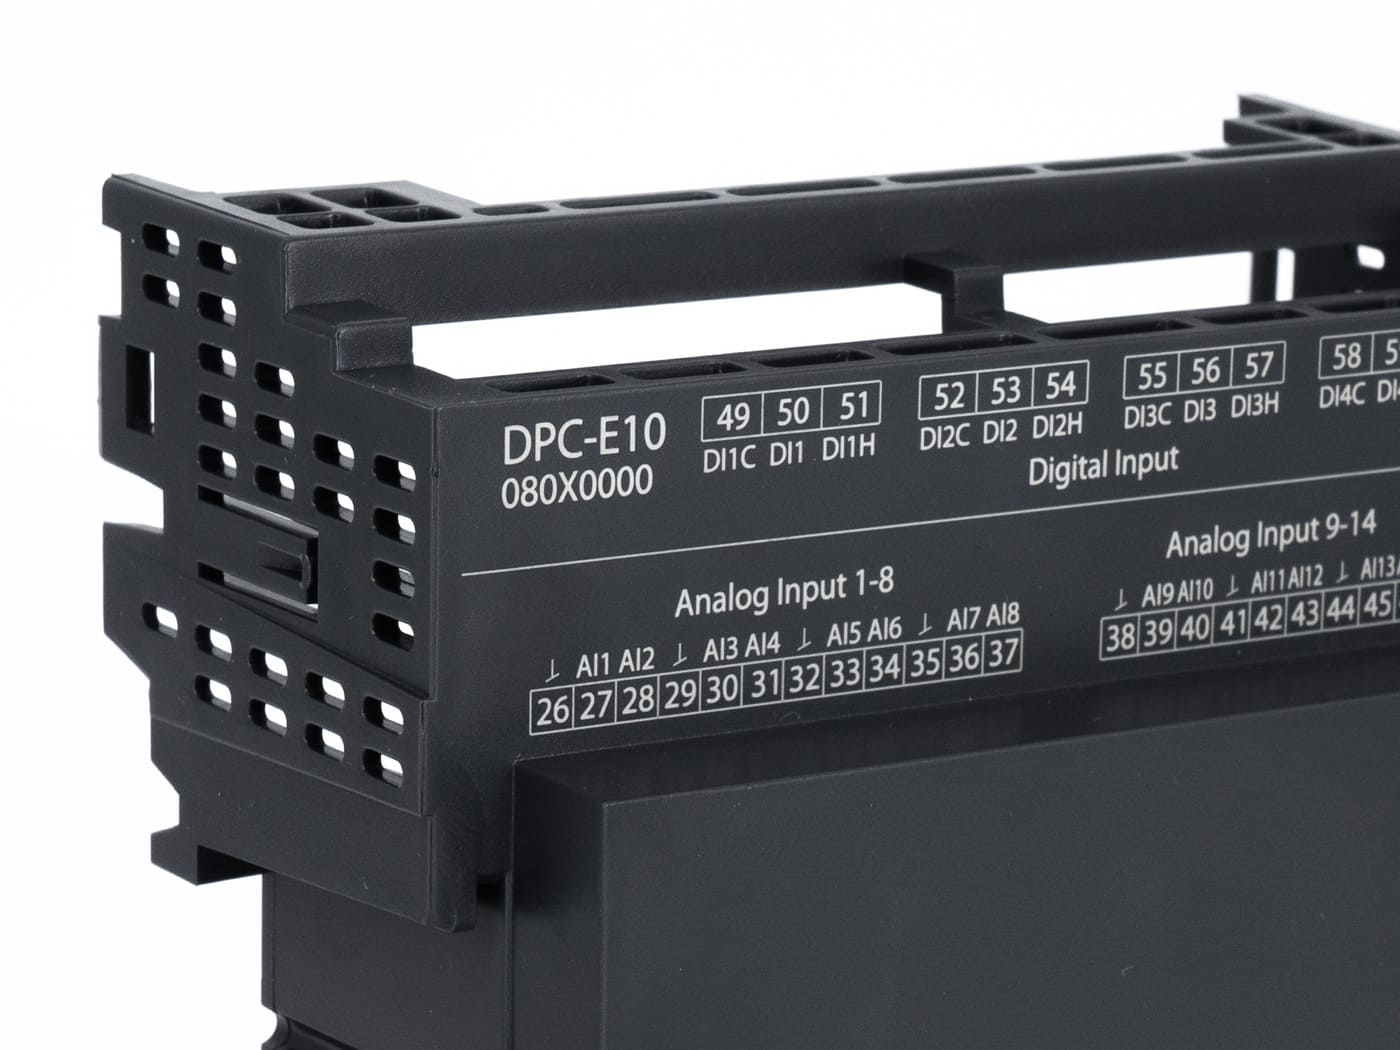


Chi industrializza la marcatura nell’elettronica lavora su un margine stretto. Package plastici sottili, connettori con contatti a pochi decimi di millimetro, resine di incapsulamento, moduli già popolati di giunti di saldatura e piste: sono superfici su cui bisogna imprimere seriali, codici DataMatrix e riferimenti di lotto, ma dove ogni eccesso di energia rischia di degradare ciò che sta sotto o accanto al punto marcato.
Il difetto peggiore, in questo contesto, è quello che non si vede al collaudo estetico. Una resina che si carbonizza sul bordo, una microcricca indotta dallo stress termico vicino a un giunto, una scarica elettrostatica raccolta durante la manipolazione: sono cause di reso che si manifestano sul campo, non sul banco di ispezione. La domanda di processo non è quanta energia serve per marcare, ma quanto poco ne resta intorno al punto colpito.
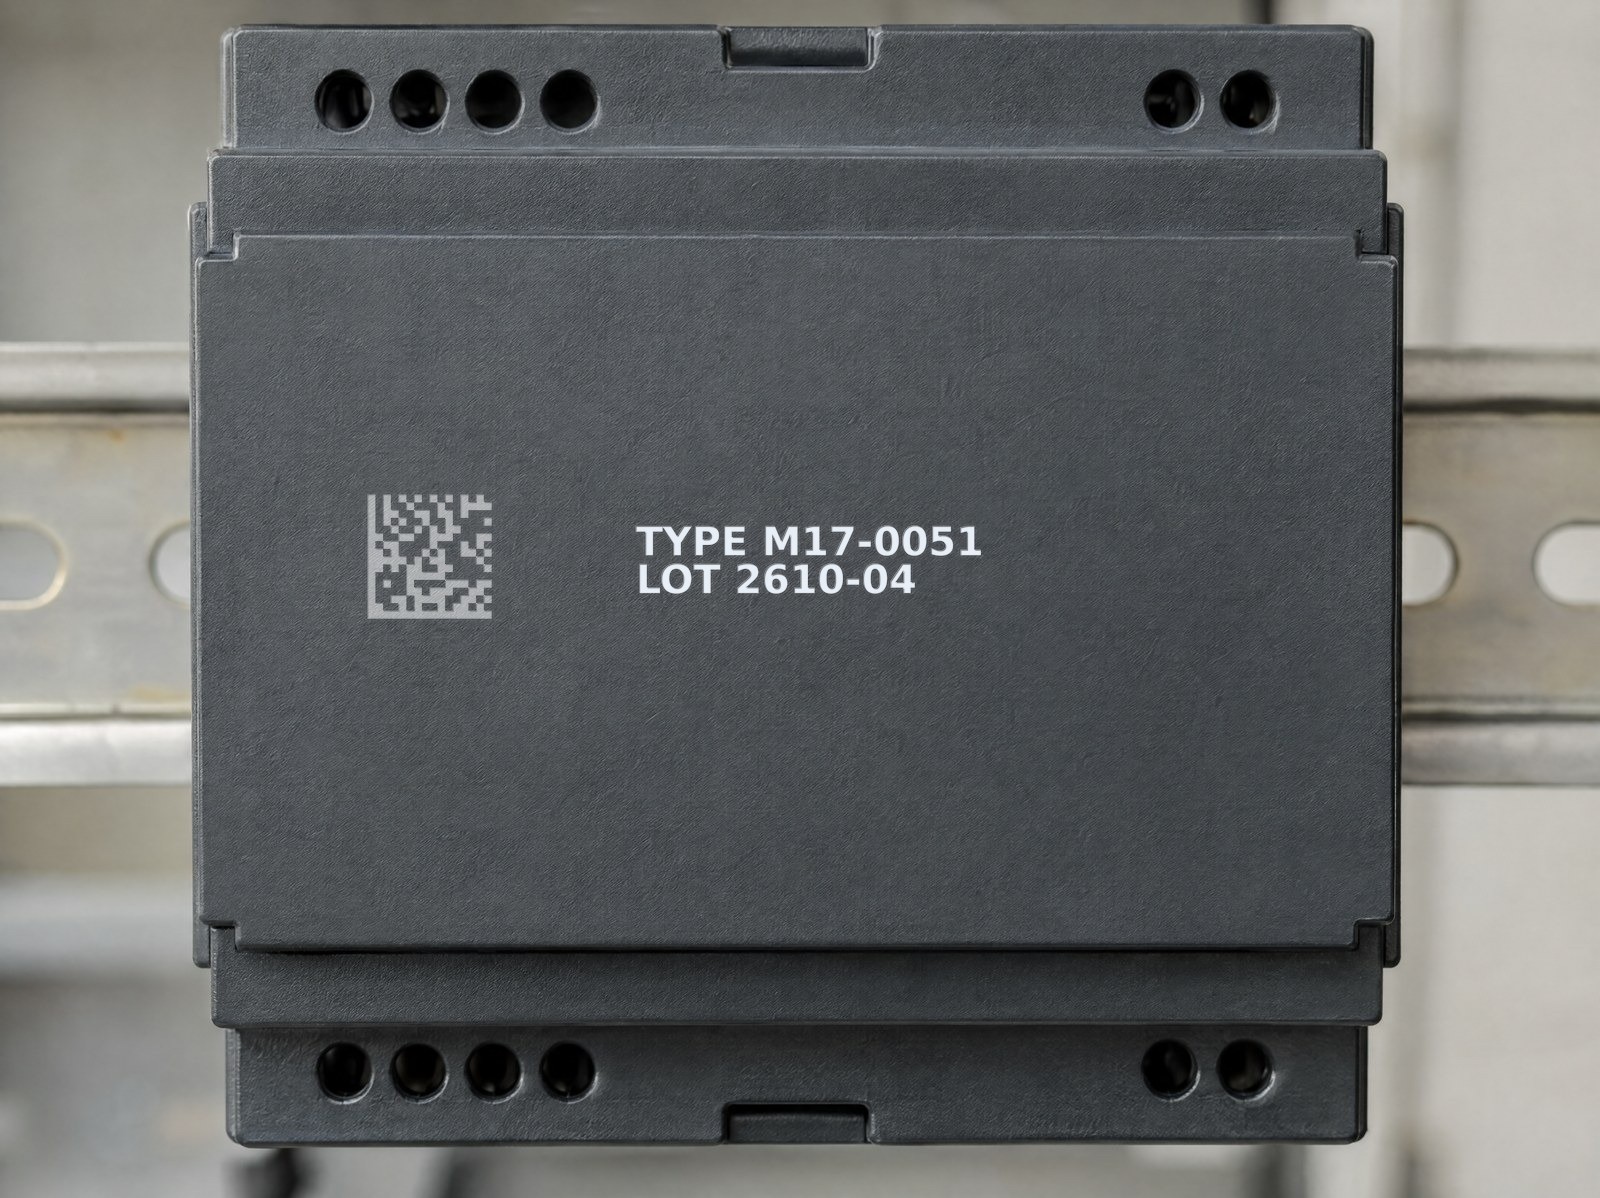
È qui che l’impulso a picosecondi cambia il piano di lavoro: trasferisce energia in tempi così brevi da rendere trascurabile l’apporto termico al materiale circostante, e lo fa come processo senza contatto, senza pressione meccanica sul componente.
Ablazione fredda: perché l’impatto termico resta trascurabile
La marcatura a fibra tradizionale, con impulsi nell’ordine dei nanosecondi, lavora in buona parte per via termica: il materiale viene scaldato, fuso e in parte ossidato. Attorno al punto marcato si forma una zona termicamente alterata (HAZ) in cui il calore si è diffuso prima di dissiparsi. Su un metallo massiccio è irrilevante; su un package plastico da pochi decimi di millimetro o su una resina che incapsula un chip, quella diffusione è esattamente ciò che non ci si può permettere.
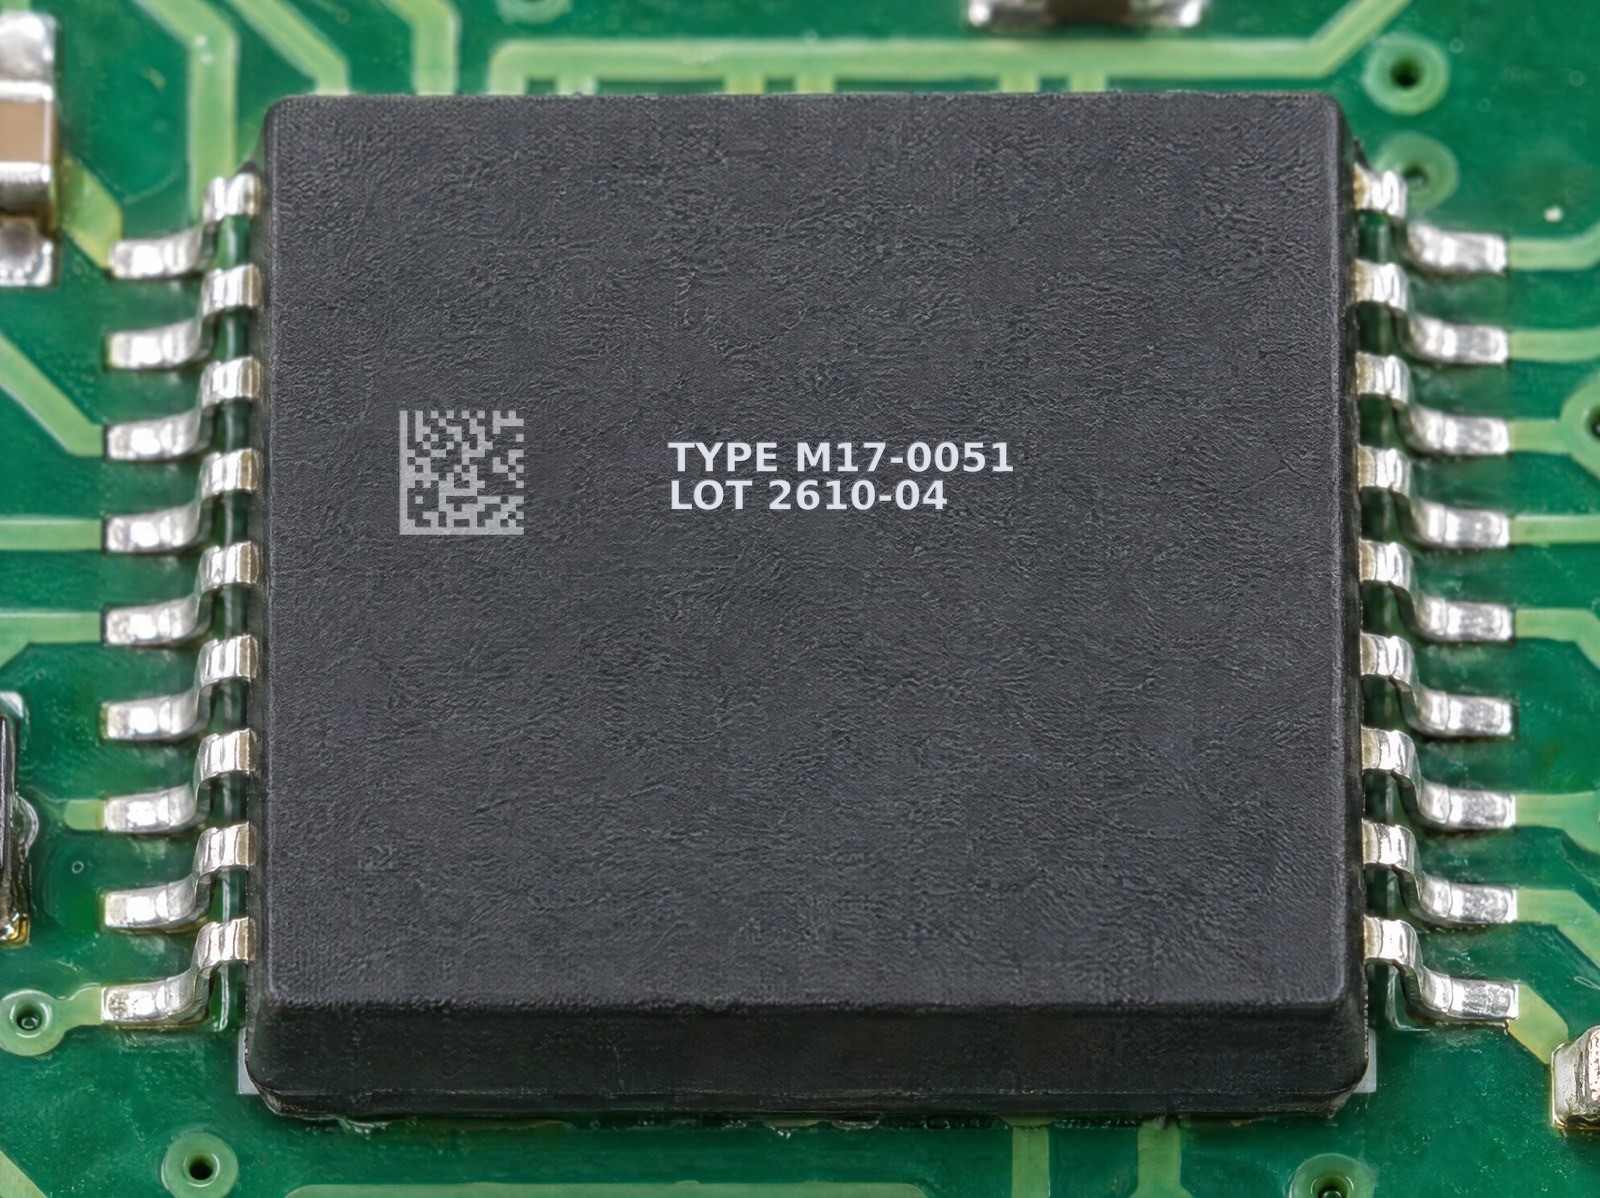
L’impulso in picosecondi ribalta il rapporto tra tempo di rilascio dell’energia e tempo di diffusione del calore. La durata dell’impulso è dell’ordine di 10⁻¹² secondi, più breve del tempo che il calore impiega a propagarsi nel reticolo del materiale. L’energia rimuove lo strato superficiale per ablazione prima di trasformarsi in calore utile a scaldare l’intorno: si parla per questo di ablazione “fredda”. L’impatto termico non è annullato — una quota residua esiste sempre — ma resta trascurabile, e la HAZ si riduce a una frazione di quella di un impulso lungo. Non a caso il laser picosecondo è la scelta consolidata dove serve marcare senza riflesso e senza alterare il substrato.
Per il process engineer questo si traduce in un margine di lavoro molto più ampio: si ottiene una marcatura netta e leggibile mantenendo il substrato lontano dalle soglie a cui plastiche e resine iniziano a rammollire, sbollare o carbonizzare.
Package, connettori e resine: marcare senza aggredire il substrato
I materiali dell’elettronica non perdonano. I compound epossidici dei package, i termoplastici tecnici dei connettori e le resine di incapsulamento hanno soglie termiche basse e comportamenti diversi tra loro: alcuni sbollano, altri si scoloriscono in modo incontrollato, altri si deformano. Con un impulso lungo il compromesso è costante: abbassare l’energia per non danneggiare significa spesso una marcatura debole, alzarla per renderla leggibile significa rischiare il substrato.
L’impulso ultracorto scioglie questo compromesso perché agisce sullo strato più superficiale. Sui package modifica in modo controllato i primi micron del materiale, generando il contrasto senza scavare in profondità e senza intaccare la funzionalità del componente. Sui connettori e sulle resine la marcatura resta confinata all’area voluta, senza propagare stress al corpo del pezzo. È la stessa logica che governa la marcatura delle plastiche nel settore elettronico, dove la compatibilità tra sorgente e materiale decide la qualità del risultato.
Distanza da giunti e piste: il layout di marcatura conta
Su un modulo già popolato la marcatura non vive da sola: convive con giunti di saldatura, bumps, lead e piste che non devono ricevere energia. Il vantaggio del picosecondo qui è duplice. Il fascio è fortemente focalizzato, quindi l’energia resta concentrata in un’area ristretta; e la diffusione termica laterale trascurabile fa sì che ciò che accade nel punto marcato non “sconfini” verso i conduttori vicini.
Resta comunque una regola di buon progetto: definire un’area di marcatura dedicata sul package, con un margine di sicurezza dai lead e dalle piste, e verificarla in fase di prova su campioni reali. È un lavoro di layout che si fa una volta, a monte, e che rende il ciclo ripetibile in produzione. Il software FlyCAD gestisce il posizionamento del contenuto — seriali, DataMatrix, loghi — nell’area assegnata, così la marcatura cade sempre dove deve.
Processo senza contatto e gestione ESD in linea
La sensibilità alle scariche elettrostatiche è un tema di manipolazione, non solo di marcatura. Rispetto ai metodi che toccano il pezzo — punzonatura, dot peen, tampografia con contatto — la marcatura laser è un processo senza contatto: nessun utensile preme sul componente, nessun attrito genera cariche sul punto di lavoro, e non c’è usura meccanica che introduca particolato conduttivo.
Questo non esonera dalle buone pratiche ESD della linea: il componente va comunque movimentato in ambiente controllato, con attrezzatura e piani di lavoro messi a terra e con la gestione corretta dei nidi e dei pallet portapezzo. La marcatura senza contatto elimina una delle sorgenti di stress — quella meccanica ed elettrostatica da contatto diretto — e si integra nelle stazioni automatizzate dove il pezzo resta nel suo alloggiamento antistatico per tutto il ciclo.
Contrasto e leggibilità sul nero opaco
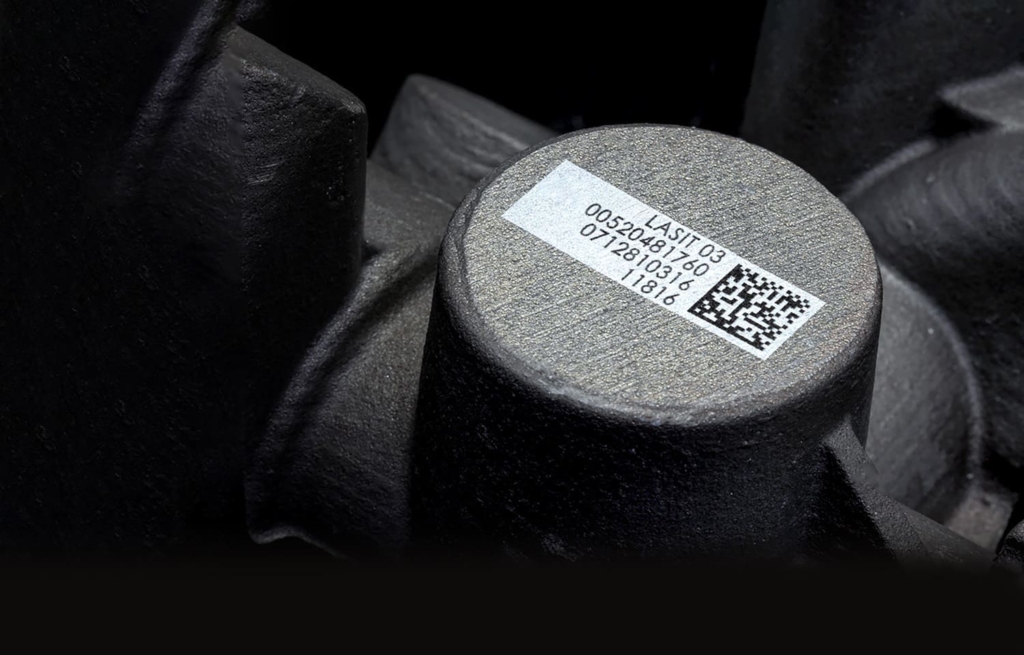
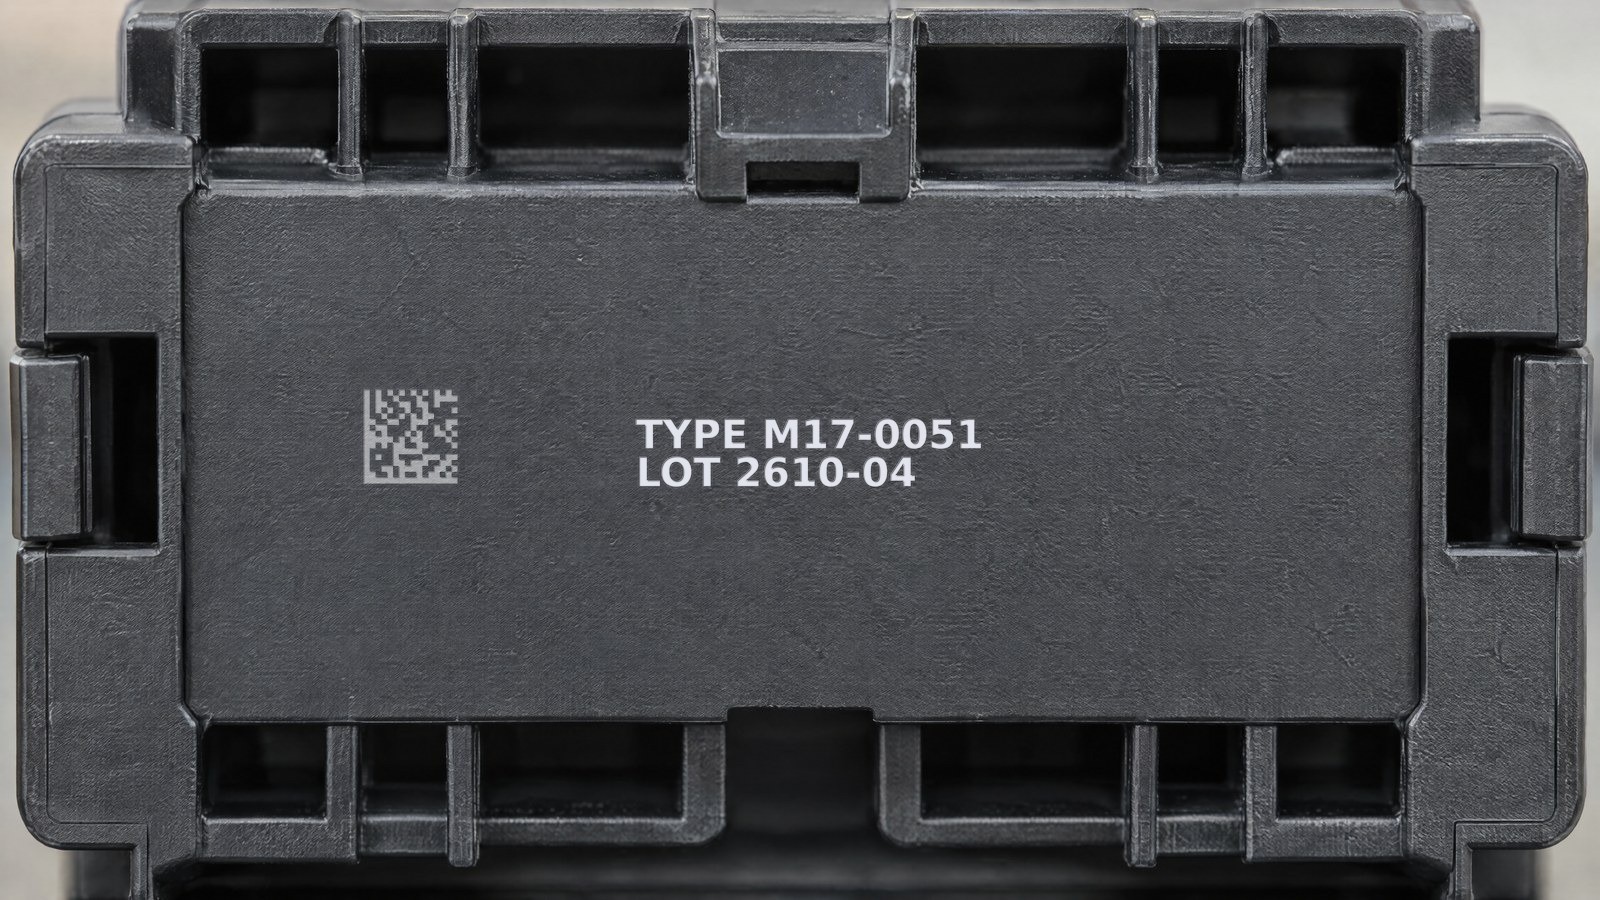
La maggior parte dei package elettronici è di un nero opaco: proprio il colore su cui è più difficile ottenere un codice leggibile e stabile. Con l’impulso in picosecondi il contrasto nasce da una modifica superficiale controllata, che produce una marcatura chiara, netta e non cangiante: il codice mantiene lo stesso contrasto da qualsiasi angolo di osservazione, condizione essenziale per la lettura automatica dei DataMatrix in linea.
La stabilità del contrasto è ciò che distingue una marcatura che supera il controllo da una che genera falsi scarti. Un DataMatrix su package nero deve restare leggibile dopo la manipolazione e i trattamenti a valle; la marcatura a freddo, non basata su ossidazione superficiale né su un incavo profondo, offre un contrasto costante nel tempo. La verifica formale della qualità del codice richiede condizioni di laboratorio controllate, mentre il grading in linea resta lo strumento pratico per tenere sotto controllo la leggibilità durante la produzione.
Quando conviene l’UV invece del picosecondo
Il picosecondo non è la risposta a ogni marcatura nell’elettronica, ed è onesto dirlo. La sua forza è la versatilità su substrati misti — metallo, package, resine, superfici scure — con impatto termico trascurabile. Ma quando il pezzo è una plastica chiara o trasparente, o un polimero particolarmente reattivo alla lunghezza d’onda corta, il laser UV a 355 nm lavora per assorbimento prevalentemente fotochimico e spesso genera un contrasto migliore con ancora meno energia in gioco: è il terreno del laser UV per le plastiche.
| Criterio | Fibra picosecondo (1064 nm) | UV (355 nm) |
|---|---|---|
| Meccanismo prevalente | Ablazione a impulso ultracorto, apporto termico trascurabile | Assorbimento fotochimico, bassa energia in gioco |
| Materiali ideali | Substrati misti metallo-plastica, package e resine, superfici scure | Plastiche chiare e trasparenti, film sottili, polimeri sensibili |
| Contrasto su nero opaco | Alto e non cangiante, stabile nel tempo | Buono su molte plastiche, variabile sui neri carichi |
| Punto di forza in linea | Una sorgente per famiglie di prodotto eterogenee | Massima delicatezza sui polimeri chiari |
La scelta, in pratica, si fa sul materiale e sul risultato richiesto, non per principio. Su package e connettori scuri, su substrati misti e dove serve una sola sorgente per famiglie di prodotto eterogenee, il picosecondo è la soluzione più razionale. Su plastiche chiare, film sottili e componenti dove anche il minimo apporto termico va evitato, vale la pena valutare l’UV. In molte linee le due tecnologie convivono, ciascuna sul lavoro per cui rende meglio.
In sintesi: se marchi componenti elettronici sensibili — package neri, connettori, moduli popolati — e il problema è ottenere codici leggibili senza danno termico e senza stress da contatto, la fibra a picosecondi affronta esattamente questo. La verifica va fatta sui tuoi materiali, con prove su campioni reali: è lì che il margine di processo si misura davvero.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.