

Chi produce componenti aerospaziali soggetti a carichi ciclici — staffe strutturali, raccordi, elementi di fusoliera, attacchi di carrello in lega di titanio o di alluminio — convive con una regola non scritta: ogni discontinuità sulla superficie di un pezzo sollecitato a fatica è un potenziale innesco di cricca. Un angolo vivo, un graffio, un solco lasciato da una lavorazione diventano concentratori di tensione, i punti da cui una frattura può propagarsi sotto carico ripetuto.
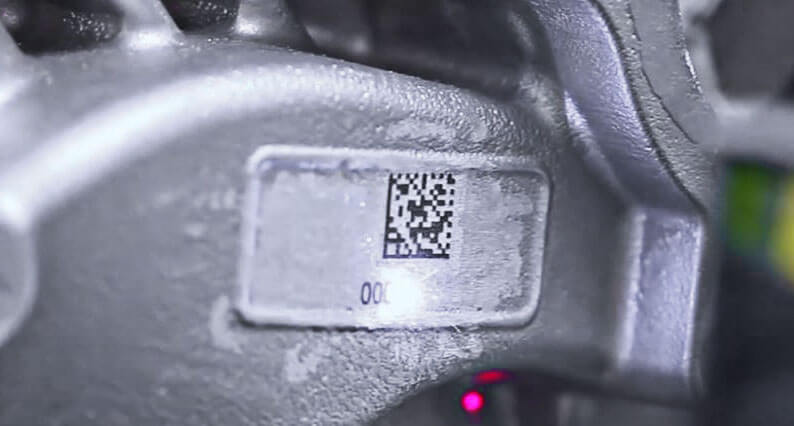
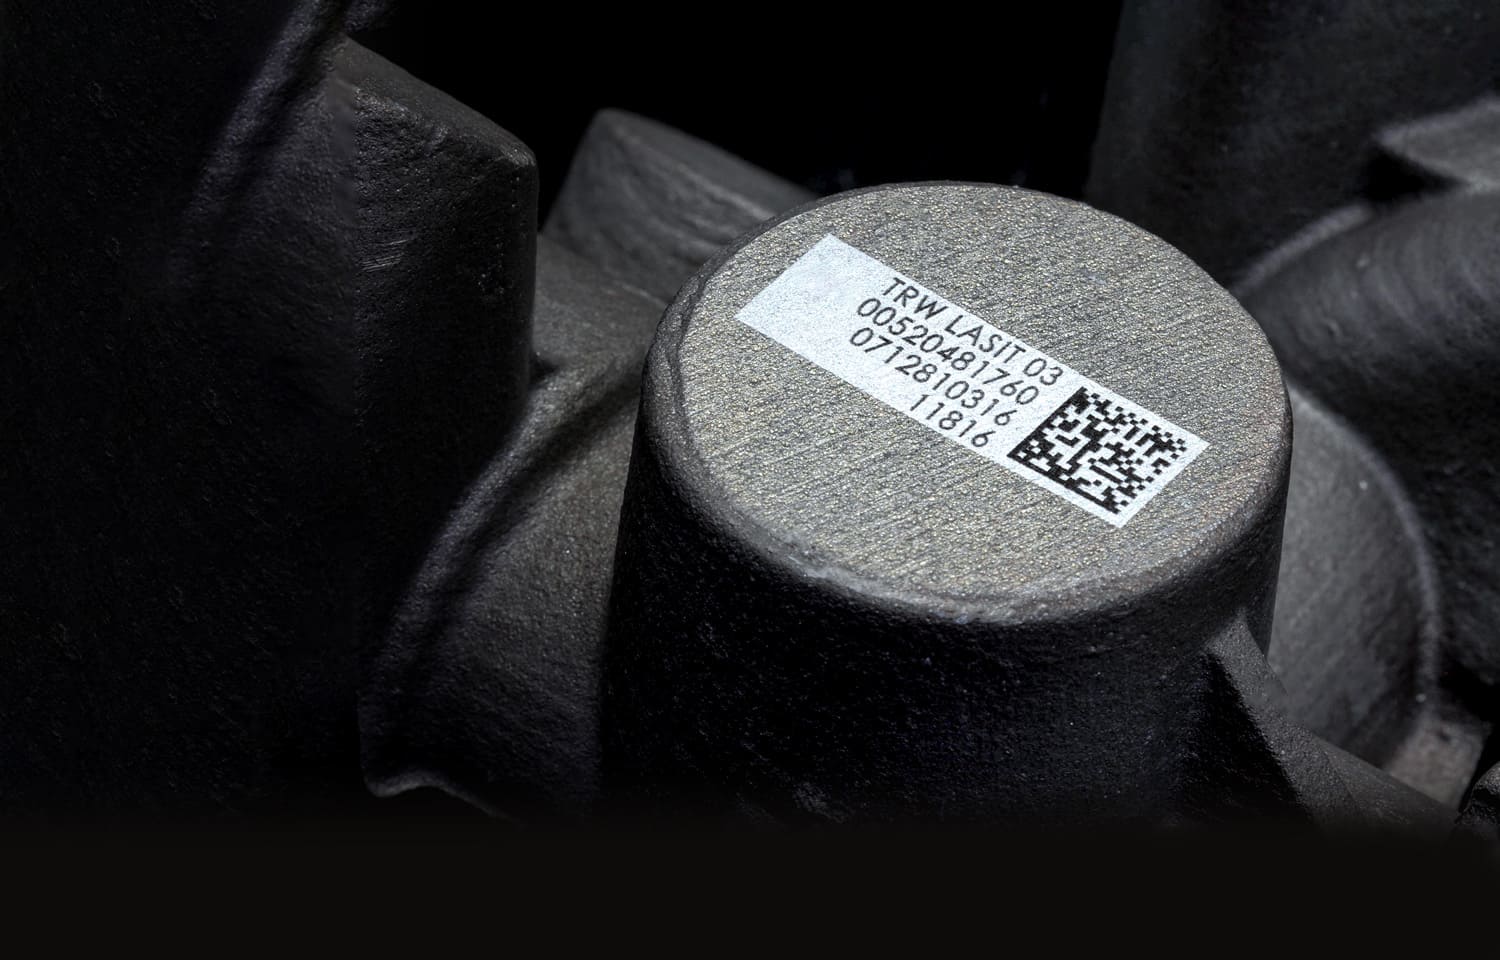
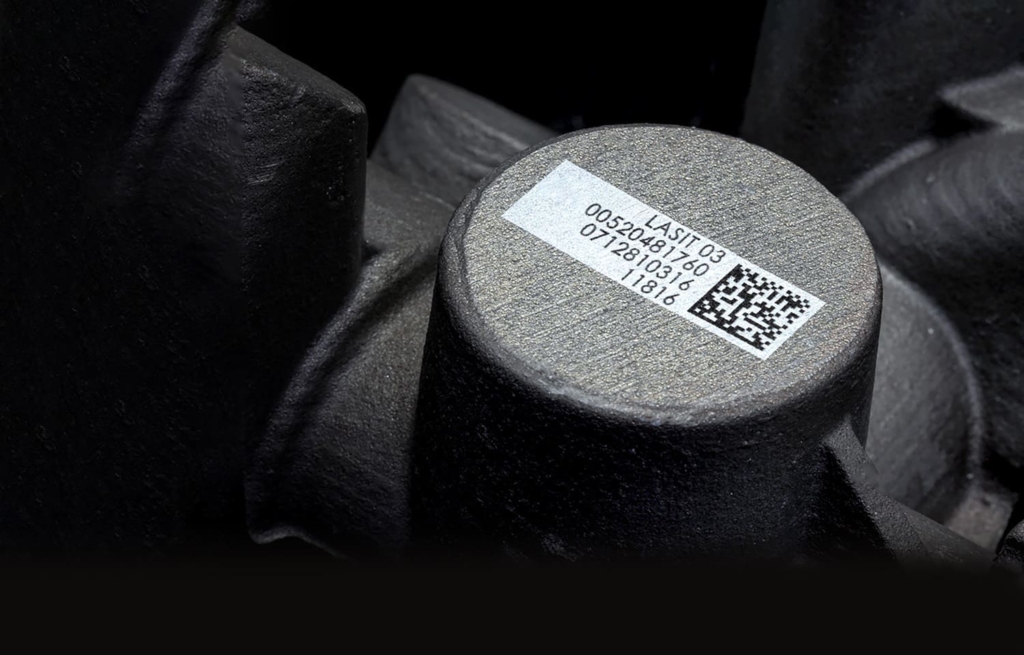
La marcatura vive esattamente dentro questa contraddizione. Il componente deve essere identificato in modo permanente — codice UID, DataMatrix, seriale, riferimento di lotto — perché la tracciabilità è un requisito di conformità prima ancora che di processo. Ma la marcatura è anche una modifica locale della superficie: su un pezzo a fatica, una marcatura eseguita male può indebolire proprio il componente che dovrebbe rendere rintracciabile.
Il punto dirimente è una distinzione che spesso resta implicita: la differenza tra un requisito estetico e un requisito strutturale della marcatura. È qui che l’annealing — la marcatura per ricottura, senza asportazione di materiale — diventa la risposta tecnica corretta.
Perché una marcatura può diventare un innesco di cricca
La resistenza a fatica di un componente non dipende solo dal materiale e dai carichi, ma dallo stato della sua superficie. Ogni intaglio geometrico agisce da concentratore di tensione: localmente la sollecitazione reale supera quella nominale di progetto, e su un metallo che lavora a milioni di cicli è esattamente da quei punti che nasce la prima microcricca. Una marcatura per incisione o deep engraving rimuove materiale e lascia un solco con spigoli: un intaglio a tutti gli effetti.
Su una targhetta riportata o su una zona non sollecitata questo non è un problema. Su una superficie strutturale di una lega di titanio o di un alluminio aeronautico ad alta resistenza, invece, quel solco può ridurre la vita a fatica del pezzo. È la ragione per cui molti disegni aerospace trattano la marcatura come una caratteristica di progetto, non come un’operazione di reparto lasciata alla discrezione dell’operatore. La stessa logica ha guidato la transizione dal dot peen al laser: la punzonatura a micropunti deforma plasticamente il materiale e introduce tensioni residue proprio dove non servono.
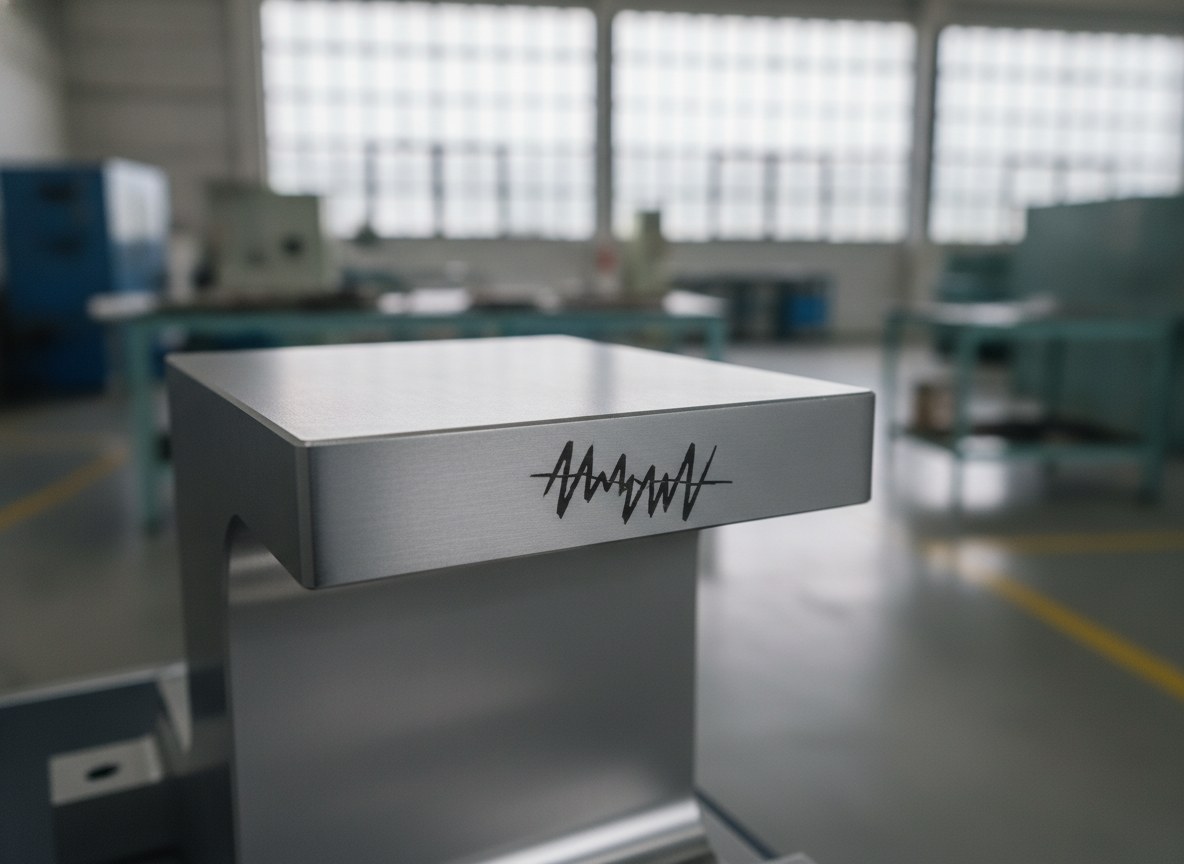
Estetico contro strutturale: due requisiti per lo stesso codice
Un codice DataMatrix marcato su un pannello di rivestimento e un codice marcato su un longherone sembrano la stessa cosa, ma rispondono a requisiti opposti. Nel primo caso conta la leggibilità nel tempo, il contrasto, la resistenza ad agenti ambientali: è un requisito estetico e funzionale. Nel secondo caso conta anche, e prima di tutto, che la marcatura non alteri il comportamento meccanico del pezzo: è un requisito strutturale.
Confondere i due piani porta a errori tipici. Si sceglie una profondità di incisione “per sicurezza”, pensando che più profondo significhi più permanente, e si introduce un intaglio dove serviva invece una marcatura a impatto nullo. Oppure si applica lo stesso identico ciclo su una superficie a vista e su una superficie sollecitata, ignorando che il vincolo tecnico è diverso. La marcatura corretta parte dalla domanda giusta: questa superficie è sollecitata a fatica, sì o no?
Come funziona l’annealing: contrasto senza asportare materiale
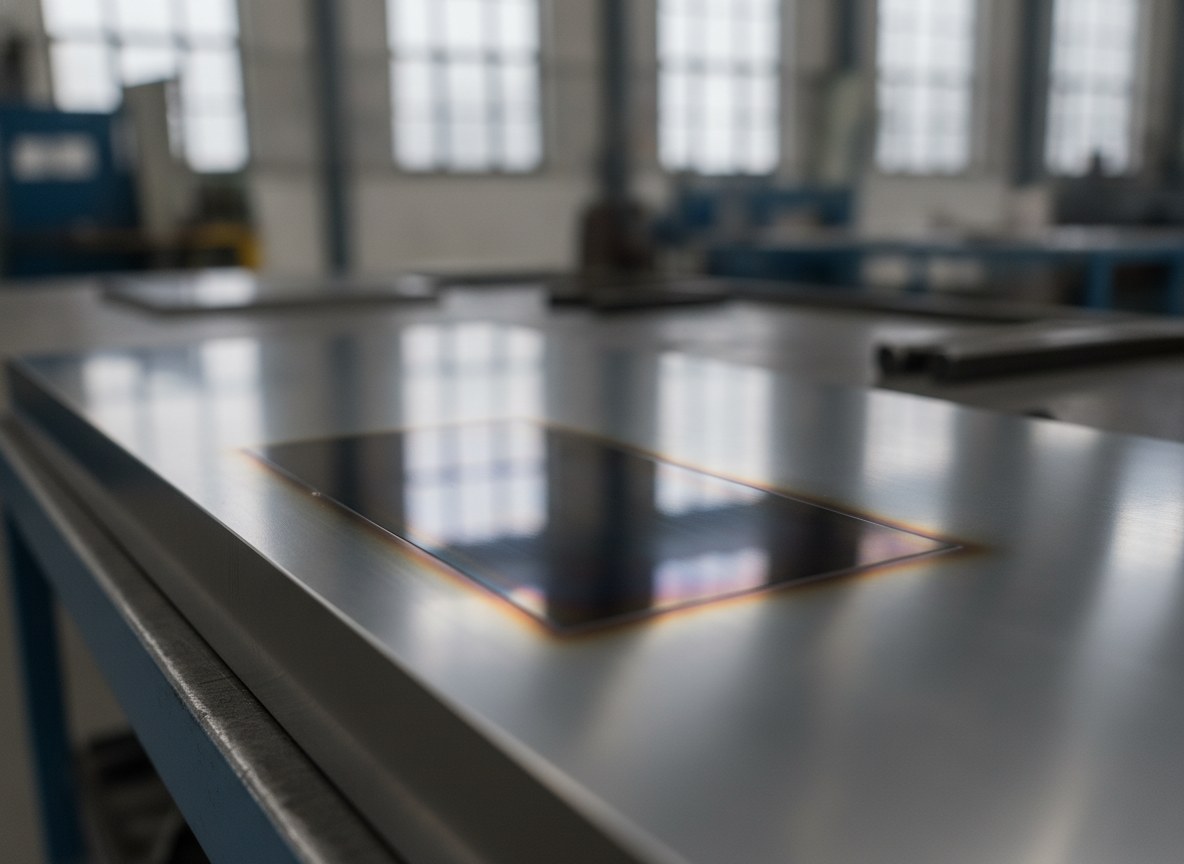
L’annealing sfrutta il calore controllato del fascio per riscaldare il metallo sotto la soglia di fusione e di vaporizzazione. In queste condizioni non si rimuove materiale: si innesca la crescita di un sottile strato di ossido sotto la superficie, che produce un contrasto scuro o una tonalità stabile per interferenza ottica. Il risultato è una marcatura permanente in cui il profilo superficiale resta invariato: nessun solco, nessuno spigolo, nessun materiale spostato.
È la differenza sostanziale rispetto all’incisione. Dove l’incisione crea una discontinuità geometrica, l’annealing lascia la superficie complanare a quella originale: al tatto e al profilometro la zona marcata e quella circostante appartengono allo stesso piano. Per un componente a fatica questo significa che il concentratore di tensione, semplicemente, non c’è. Il controllo del processo è però esigente: la finestra tra un ossido ben formato e un principio di fusione localizzata è stretta, e richiede parametri qualificati e ripetibili, non impostati a occhio.
| Aspetto | Incisione / marcatura profonda | Annealing (senza asportazione) |
|---|---|---|
| Asportazione di materiale | Sì, crea un solco | No, nessuna rimozione |
| Effetto sul profilo superficiale | Discontinuità geometrica | Profilo invariato |
| Rischio di innesco a fatica | Presente su zone sollecitate | Trascurabile |
| Contrasto della marcatura | Elevato e permanente | Elevato, da ossidazione controllata |
| Superfici consigliate | Zone non strutturali | Anche superfici a fatica (con vincoli di progetto) |
Profondità, integrità superficiale e zone di marcatura
Sui componenti aerospace la profondità non è un parametro libero. Le specifiche di prodotto definiscono spesso un limite massimo per la marcatura diretta sulle superfici sollecitate, e su alcune classi di componenti l’asportazione di materiale non è semplicemente ammessa. L’annealing rientra naturalmente in questi vincoli perché opera a profondità trascurabile e non intacca il substrato metallico.
Il secondo vincolo riguarda le zone. Il disegno del componente distingue tipicamente aree in cui la marcatura è consentita — superfici non strutturali, aree a bassa sollecitazione, targhette riportate — e aree in cui è vietata o limitata a metodi a impatto nullo. La marcatura diventa così una scelta di progetto tracciata sul disegno, non una decisione di reparto.
Quando il codice serve a supportare la tracciabilità lungo tutta la vita del pezzo — come nella logica dei codici UID nel ciclo di vita del componente — l’obiettivo è un mark leggibile e verificabile per anni senza aver toccato l’integrità strutturale. Il caso opposto, quello della marcatura profonda multi-livello, resta valido ma su tutt’altra famiglia di componenti: quelli in cui la profondità è voluta e la superficie non è critica a fatica.
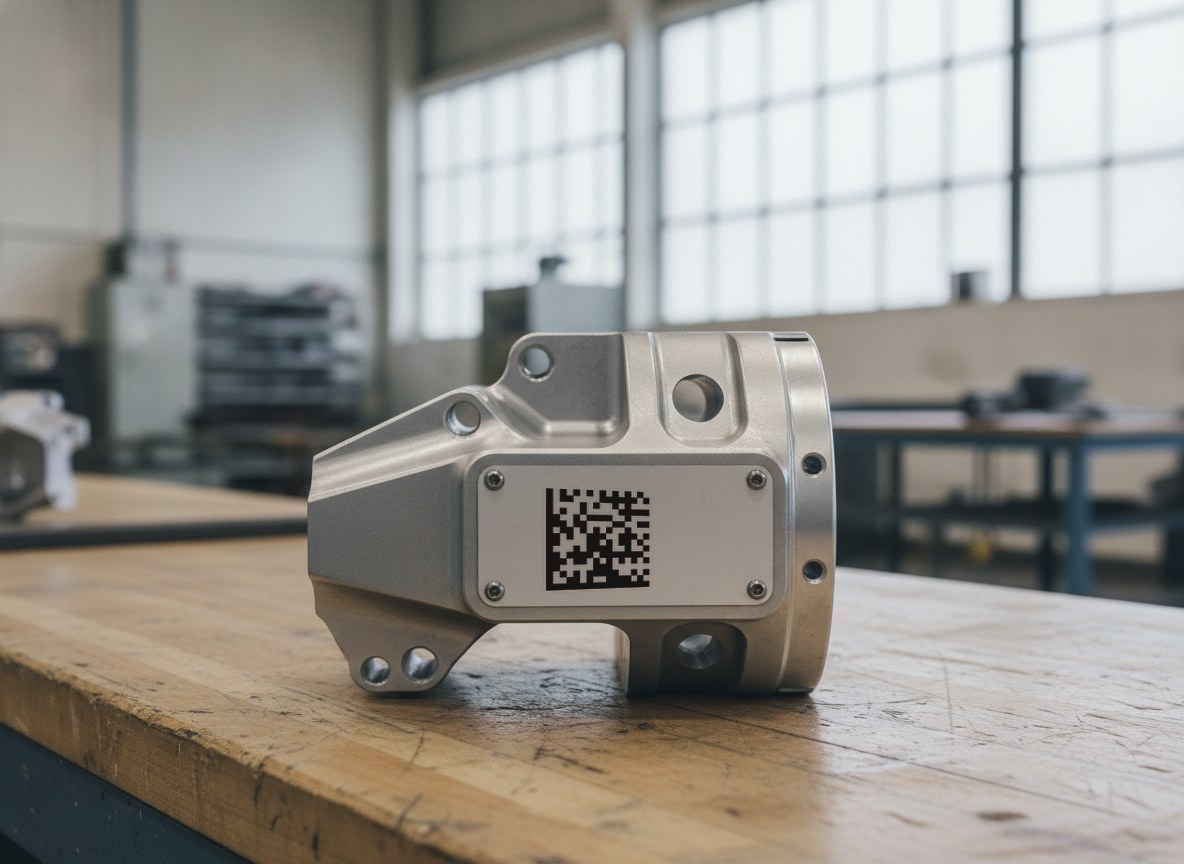
Titanio e alluminio: due leghe, due comportamenti
Le leghe di titanio sono il terreno naturale dell’annealing. L’ossido di titanio si forma in modo ordinato e stabile, e a seconda del suo spessore genera tonalità nette e ripetibili senza alcuna rimozione di materiale. Su un componente in titanio sollecitato a fatica si ottiene così un codice ad alto contrasto lasciando la superficie perfettamente complanare, condizione ideale quando il pezzo deve conservare la sua vita a fatica di progetto.
Le leghe di alluminio aeronautiche si comportano diversamente: l’elevata conducibilità termica disperde rapidamente il calore e l’ossido nativo ha una dinamica propria, per cui la classica ricottura a colore tipica del titanio non è il meccanismo di riferimento. Anche qui, però, il principio guida resta lo stesso: su una superficie a fatica la priorità è una marcatura a bassissima penetrazione, che generi contrasto senza creare un intaglio. La scelta dei parametri va calibrata sulla specifica lega, e per questo la strada obbligata sono le prove su campioni reali del materiale del cliente, non le impostazioni generiche.
Documentare il processo per il fascicolo tecnico
In aerospace un processo di marcatura vale quanto la sua documentazione. Non basta che il codice sia leggibile: occorre poter dimostrare che il ciclo applicato non ha compromesso l’integrità del componente e che è ripetibile. Questo significa partire da parametri qualificati, validarli con prove su campioni rappresentativi, verificare che la superficie marcata mantenga il profilo e controllare la leggibilità del codice con criteri oggettivi.
Il grading dei codici DataMatrix, applicabile in linea, fornisce una misura oggettiva e ripetibile della qualità del mark che confluisce nel fascicolo; la verifica formale, quando richiesta, si esegue invece in condizioni di laboratorio controllate. Registrare parametri, esito delle prove e criterio di accettazione trasforma la marcatura da operazione manuale in processo qualificato — l’unico che regge un audit e che si integra con i requisiti degli standard AS9100 e MIL-STD-130.
Quando l’annealing è la scelta giusta (e quando no)
L’annealing è la soluzione naturale quando la marcatura cade su una superficie sollecitata a fatica e il requisito è strutturale prima che estetico: componenti in titanio, elementi in lega che devono conservare intatta la loro vita a fatica, parti su cui l’asportazione di materiale non è ammessa. In questi casi marcare senza toccare il profilo non è un vantaggio accessorio, è la condizione stessa per poter marcare.
Non è invece la scelta obbligata quando la superficie non è critica e servono profondità elevate — per resistere ad abrasione severa, a rilavorazioni o a trattamenti che rimuovono strato superficiale: lì una marcatura profonda su zona non strutturale resta più adatta. La regola pratica è semplice: prima si stabilisce se la superficie è sollecitata a fatica, poi si sceglie il metodo. Invertire l’ordine è l’errore che, su un componente aerospace, si paga più caro.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.