

Chi industrializza componenti aerospaziali soggetti a fatica — staffe strutturali, fitting, longheroni, elementi di carrello, parti di motore — convive con un vincolo che non ammette scorciatoie: tutto ciò che altera la superficie di un pezzo caricato ciclicamente è un potenziale punto di innesco. La marcatura rientra in pieno in questo problema. Un codice che deve restare leggibile per l’intera vita del componente non può trasformarsi in un difetto della superficie su cui è stato applicato.
Il punto critico è la profondità. Una marcatura ottenuta asportando materiale — incisione o deep engraving — lascia un solco con bordi netti e spigoli vivi. Su un pezzo statico non è un problema; su un pezzo a fatica quel solco si comporta come un intaglio, cioè una zona in cui le linee di sforzo si addensano e la tensione locale cresce rispetto al resto della sezione. È da lì che una cricca da fatica tende a partire.
La risposta non è marcare meno, ma marcare in modo diverso: produrre un segno ad alto contrasto e permanente senza rimuovere materiale. Su leghe di titanio e alluminio questo significa lavorare in regime di annealing e di ossidazione superficiale controllata, scegliendo con attenzione dove sul pezzo è lecito scrivere.
Perché un segno profondo diventa un rischio strutturale
La resistenza a fatica di un componente non dipende solo dal materiale e dalla sua geometria nominale, ma dallo stato della superficie. Rugosità, graffi, spigoli e intagli abbassano il limite a cui il pezzo resiste ai cicli di carico. Un solco inciso introduce esattamente ciò che un progettista aerospaziale cerca di eliminare: una discontinuità geometrica con un fondo stretto, dove la tensione si concentra.
La relazione è intuitiva ma va tenuta presente in fase di definizione del ciclo: più il segno è profondo e netto, più marcato è l’effetto di concentrazione dello sforzo nel suo intorno. Non è un difetto del laser in sé, è la fisica dell’intaglio — vale per qualunque incisione meccanica o chimica.
Per questo, su componenti a fatica, la strada non è ottimizzare la profondità di un’incisione, ma eliminarla del tutto. L’annealing fa proprio questo: genera il contrasto per via termica, lasciando il profilo della superficie sostanzialmente intatto.
Annealing: marcare scaldando, non asportando
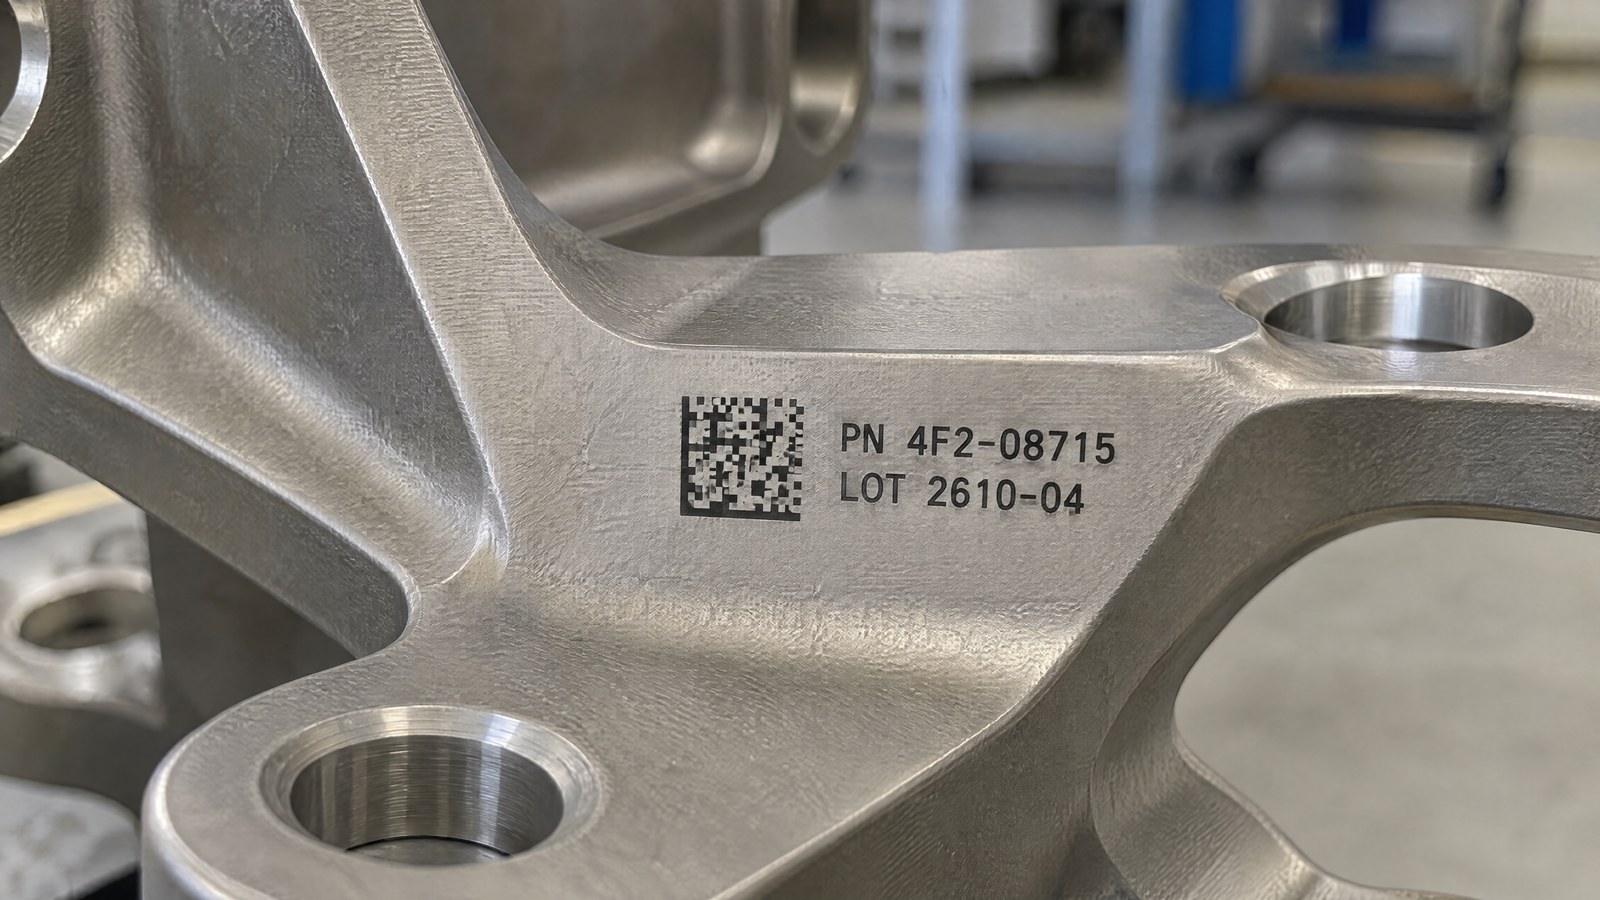
La marcatura in annealing (ricottura localizzata) sfrutta il calore controllato del fascio laser per innescare una trasformazione sotto la superficie del metallo, senza fonderla né rimuoverla. Il risultato è uno strato di ossido sub-superficiale che appare scuro e ad alto contrasto, mentre il profilo esterno del pezzo resta planare. Non c’è solco, non c’è bava, non c’è spigolo vivo: non c’è intaglio.
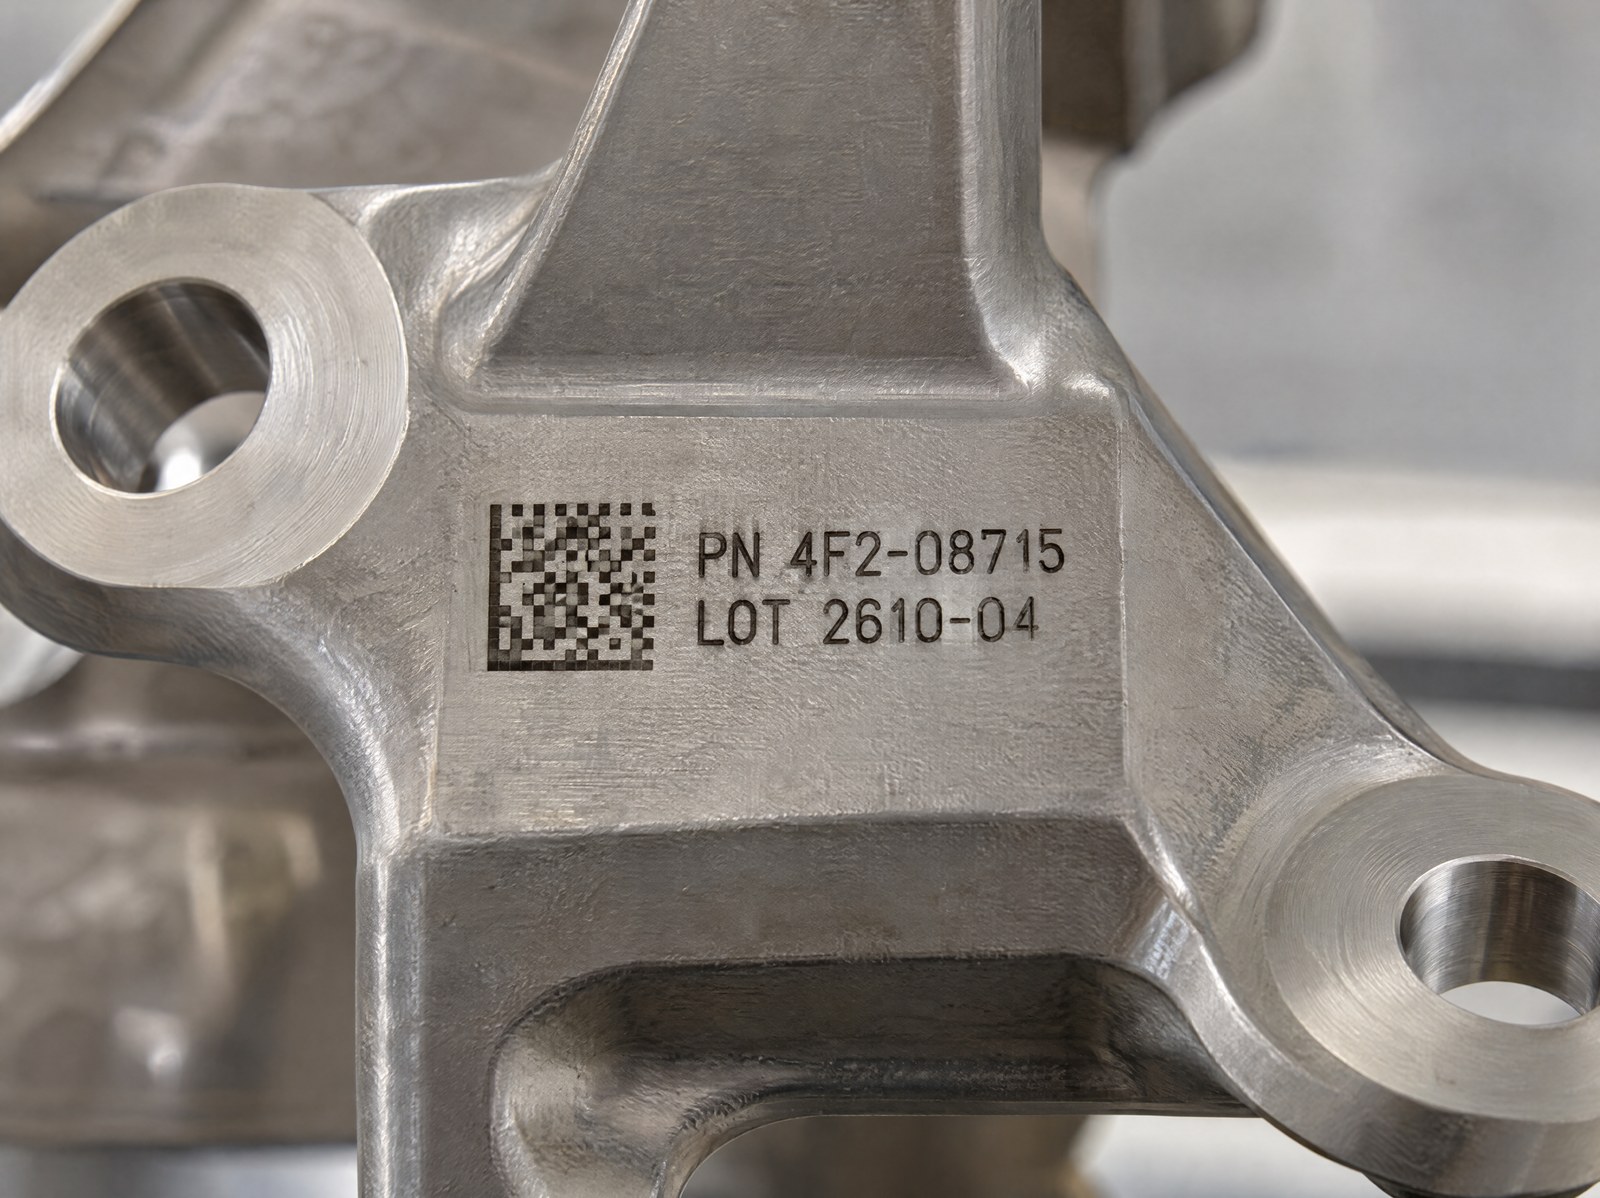
La differenza rispetto all’incisione è sostanziale sul piano del processo. Nell’incisione si lavora sopra la soglia di ablazione e si asporta materiale; nell’annealing si resta sotto quella soglia, modulando energia e velocità per scaldare in modo controllato senza arrivare alla rimozione. È la stessa logica con cui si marcano gli strumenti chirurgici, dove la marcatura deve resistere a cicli ripetuti di sterilizzazione restando liscia — un approccio che abbiamo descritto parlando di marcatura annealing su componenti aerospace a fatica.
Titanio: l’ossidazione controllata è il suo terreno naturale
Le leghe di titanio si prestano bene all’annealing. Scaldando la superficie in modo controllato si forma uno strato di ossido la cui tonalità dipende dalla temperatura raggiunta e dallo spessore dell’ossido stesso. Modulando i parametri si ottengono segni che vanno dal grigio scuro al nero, con un contrasto stabile e una superficie che resta liscia al tatto.
Questo rende il titanio un materiale dove requisito di leggibilità e requisito di integrità superficiale possono coesistere senza compromessi: il segno è netto perché l’ossido è denso, non perché il metallo è stato scavato. È lo stesso principio che governa la marcatura dei componenti impiantabili, dove l’ossidazione controllata permette tracciabilità permanente senza intaccare il materiale.
| Aspetto | Requisito estetico | Requisito strutturale |
|---|---|---|
| Cosa chiede | Segno leggibile e nitido | Nessuna modifica alla risposta a fatica |
| Asportazione di materiale | Ammessa | Da evitare nelle zone sensibili |
| Metodo coerente | Anche marcatura a bassa profondità | Annealing, senza intaglio |
Alluminio: perché cambia il gioco
Sull’alluminio la fisica è meno accomodante. L’elevata conducibilità termica della lega disperde rapidamente il calore depositato dal fascio, rendendo più difficile confinare l’energia nella zona da marcare. L’ossido nativo dell’alluminio, inoltre, è chiaro e trasparente: non offre lo stesso contrasto scuro che si ottiene naturalmente sul titanio.
Il segno ad alto contrasto su alluminio si ottiene quindi lavorando con grande attenzione sul bilancio tra energia depositata e velocità, per generare una modificazione superficiale sufficiente a creare contrasto senza scivolare nell’asportazione di materiale. L’obiettivo resta lo stesso del titanio — un segno permanente che non introduca un intaglio — ma il margine di processo è più stretto, e le prove su campioni reali della lega specifica diventano indispensabili. Abbiamo approfondito le particolarità di questo materiale parlando di marcatura laser su alluminio.
Zone ammesse e zone da evitare sul pezzo
Anche con un metodo senza asportazione, dove si marca non è indifferente. Su un componente a fatica la superficie non è omogenea dal punto di vista degli sforzi: ci sono zone molto caricate — raggi di raccordo, gole, superfici in trazione, intorni dei fori — e zone a basso sforzo come bozze, flange, pad ricavati apposta.
La regola di buon senso ingegneristico è concentrare la marcatura nelle zone a basso sforzo e su superfici piane previste dal disegno, lasciando intatte le aree critiche per la fatica. L’annealing allenta questo vincolo, perché non introduce un intaglio, ma non lo cancella: il criterio di posizionamento resta parte del progetto del pezzo e va concordato con chi lo ha dimensionato, non deciso a bordo macchina. Il passaggio dalle tecniche a deformazione alla marcatura laser nasce anche da questa esigenza di controllo, come abbiamo raccontato nel confronto dal dot peen al laser nell’aerospace.
Una tracciabilità che resta leggibile nel tempo
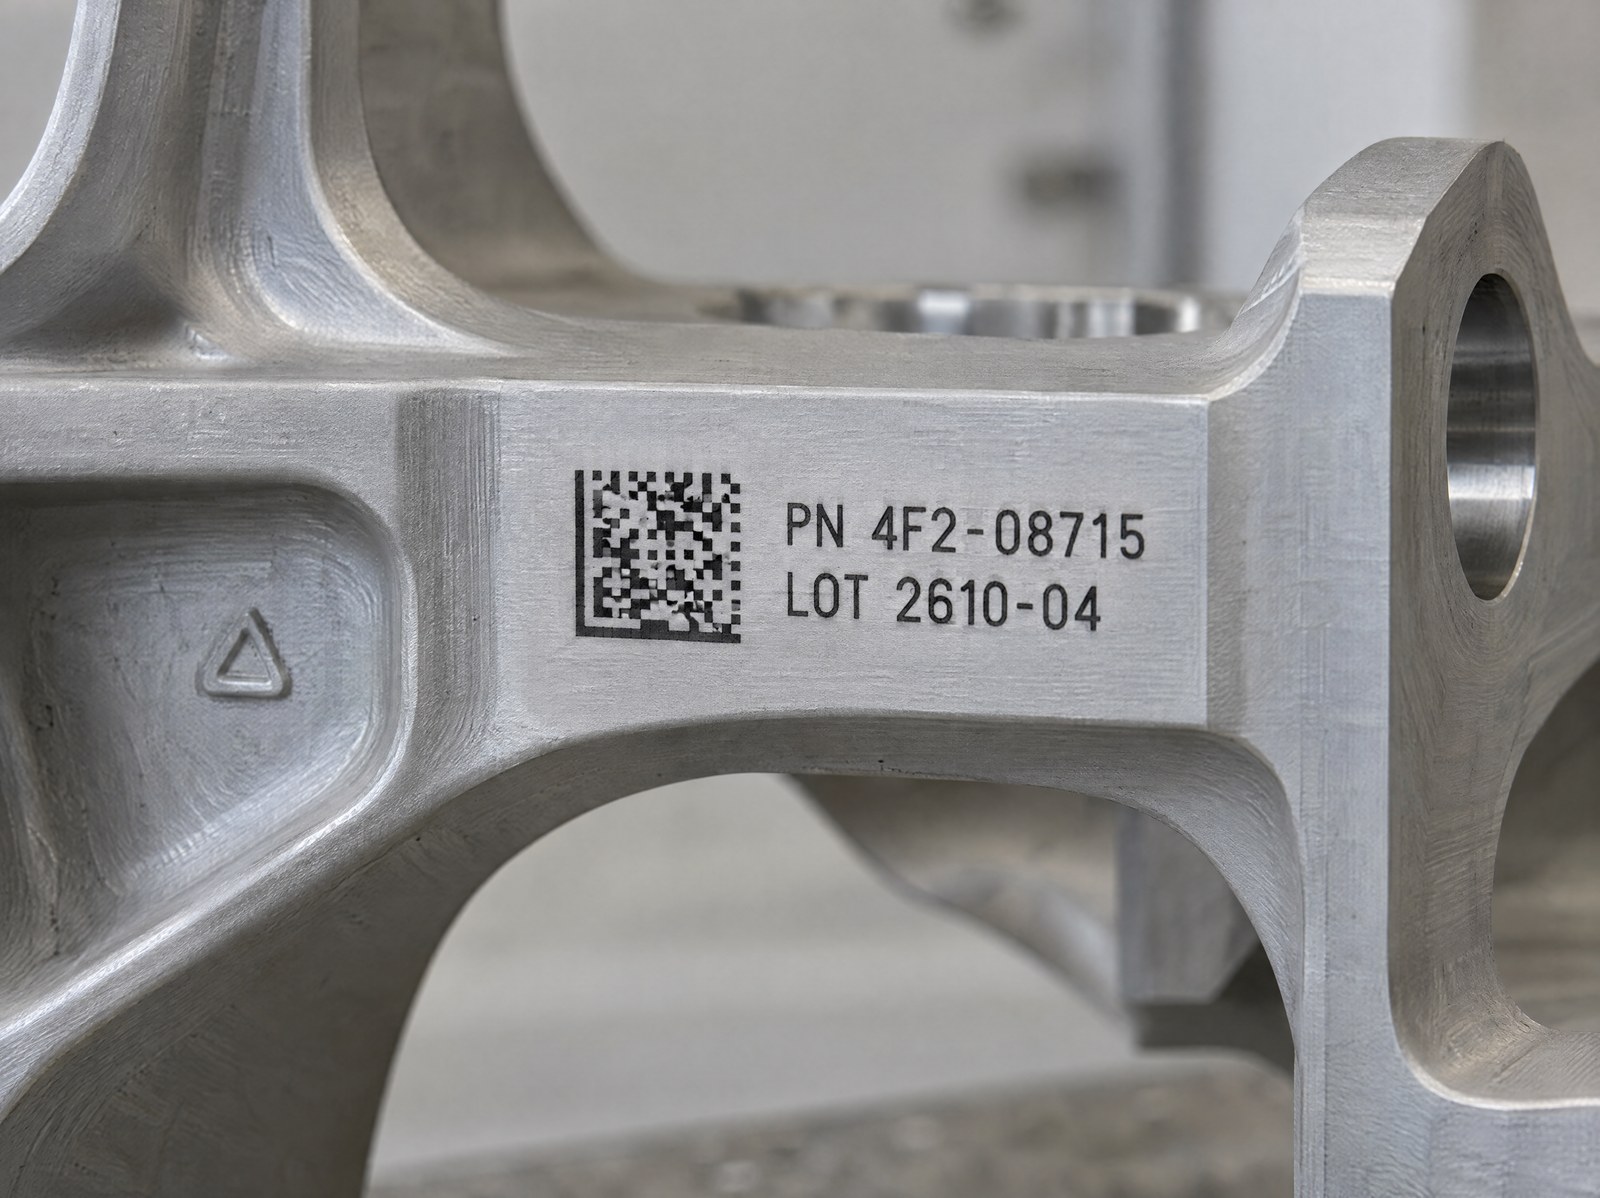
Marcare senza asportare non deve andare a scapito della funzione della marcatura, che nell’aerospace è prima di tutto tracciabilità lungo l’intero ciclo di vita del componente. Un codice DataMatrix ottenuto in annealing deve restare leggibile da uno scanner e superare il grading di qualità in linea, lo standard applicabile durante la produzione, distinto dalla verifica di laboratorio in condizioni controllate.
Il vantaggio dell’annealing è proprio la stabilità del contrasto nel tempo: lo strato di ossido è parte del materiale, non un deposito sopra di esso, e non si consuma come una verniciatura o un’etichetta. È la condizione che rende la marcatura utile per la gestione documentale e di configurazione, tema che tocchiamo parlando di UID marking e tracciabilità nel ciclo di vita dei componenti aerospaziali, sempre nel rispetto degli standard AS9100 e MIL-STD-130 del settore.
Requisito estetico e requisito strutturale: la distinzione che decide il metodo
Qui sta il nodo che conviene chiarire prima di impostare qualsiasi ciclo. Un requisito estetico chiede che il segno sia leggibile, nitido e coerente: lo soddisfa un’ampia gamma di marcature, incluse quelle a bassa profondità. Un requisito strutturale chiede qualcosa di più severo — che la marcatura non modifichi la risposta a fatica del componente — e questo esclude ogni asportazione di materiale nelle zone sensibili.
Quando il pezzo è soggetto a fatica, è il requisito strutturale a comandare, e l’annealing è la risposta naturale: contrasto e permanenza senza intaglio. Quando invece il componente non è caricato ciclicamente, o la marcatura cade in una zona del tutto scarica, la scelta può tornare più libera e anche una marcatura a maggiore profondità resta ammissibile. L’errore da evitare è trattare tutti i pezzi allo stesso modo: applicare un deep engraving dove serviva un annealing introduce un rischio inutile, applicare un annealing delicato dove bastava un’incisione robusta complica il processo senza motivo. La soluzione giusta nasce dal classificare il pezzo — a fatica o no, zona caricata o scarica — e dal provare i parametri sulla lega reale prima di andare in produzione.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.