

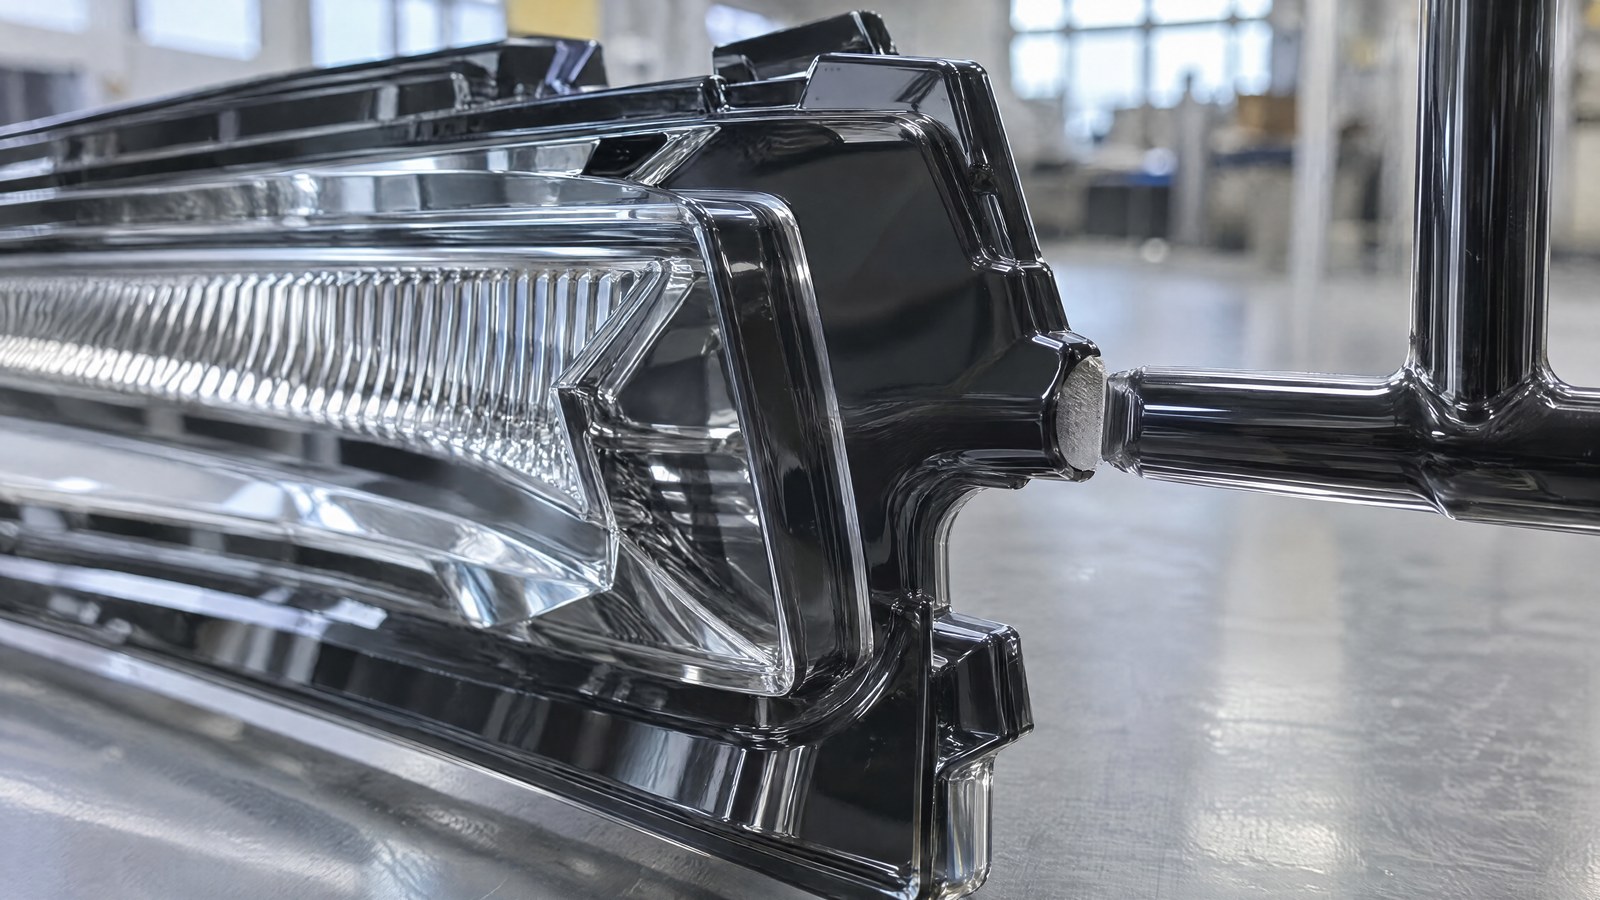
Chi stampa a iniezione componentistica automotive conosce il percorso che fa la materozza dopo la pressa: il pezzo esce dallo stampo con il canale di alimentazione ancora attaccato, viene raccolto in cassone e portato a una postazione separata dove un operatore o una trancia staccano l’attacco. È un’operazione che vive fuori linea, e come tutto ciò che sta fuori linea aggiunge movimentazioni, buffer di semilavorati e tempi di attesa tra stampaggio e finitura.
Riportare il degating a valle della pressa, dentro la stessa cella, è tecnicamente possibile con il laser, che taglia l’attacco senza contatto. Ma farlo non significa semplicemente mettere una sorgente accanto allo stampo: significa progettare una cella che stacchi la materozza nel tempo che la pressa impiega a produrre lo stampo successivo, senza diventare il collo di bottiglia della linea.
La cella di degating in linea si regge su cinque scelte progettuali che vanno decise insieme: come il pezzo arriva al laser, come viene posizionato, come si gestiscono i fumi, come la stazione dialoga con la pressa e come si controlla il bordo tagliato. Nessuna di queste scelte è indipendente dalle altre.
Perché il taglio meccanico della materozza mostra i suoi limiti
La tranciatura meccanica stacca l’attacco con una lama o una pinza. Funziona, ma trasferisce al pezzo uno sforzo di taglio, e su materiali rigidi o fragili — i tecnopolimeri rinforzati, il policarbonato, il PMMA delle ottiche — quello sforzo si traduce in microfessurazioni che partono dal punto di attacco, in sbavature e in un bordo residuo variabile da pezzo a pezzo man mano che l’utensile si usura. Su un componente estetico o ottico, dove l’attacco è vicino a una superficie funzionale, questi difetti diventano scarto.
Il laser lavora in modo diverso: ablaziona il materiale nel punto di attacco senza alcuna forza meccanica sul pezzo. Il risultato è una linea di separazione ripetibile, con un bordo pulito e definito che non dipende dall’affilatura di una lama. Su geometrie delicate il vantaggio non è teorico: è l’assenza della sollecitazione che genera cricche. Chi vuole approfondire il principio del taglio dell’attacco con il fascio può partire dall’articolo dedicato al degating e alla rimozione delle materozze, che ne descrive la fisica.
Rientrare nel tempo ciclo della pressa: il vincolo che decide tutto
Il parametro che governa l’intera cella è il tempo ciclo dello stampaggio. La pressa produce uno stampo a intervalli regolari, e la cella di degating deve completare il proprio lavoro — presa, taglio, scarico — dentro quella finestra, altrimenti rallenta la pressa. È questo il motivo per cui una cella in linea non si progetta a partire dal laser, ma a partire dal ritmo della macchina a cui si aggancia.
Il principio che rende la cosa gestibile è il tempo mascherato: mentre la pressa chiude lo stampo e inietta il ciclo successivo, il robot e la stazione laser lavorano sullo stampo appena estratto. Il degating non si somma al tempo di stampaggio, si nasconde al suo interno. Quando la finestra è stretta, la sequenza si ottimizza riducendo i movimenti del robot e portando il fascio sul punto di attacco con la testa di scansione, senza spostare il pezzo.
La presa e il posizionamento: dove si gioca la ripetibilità
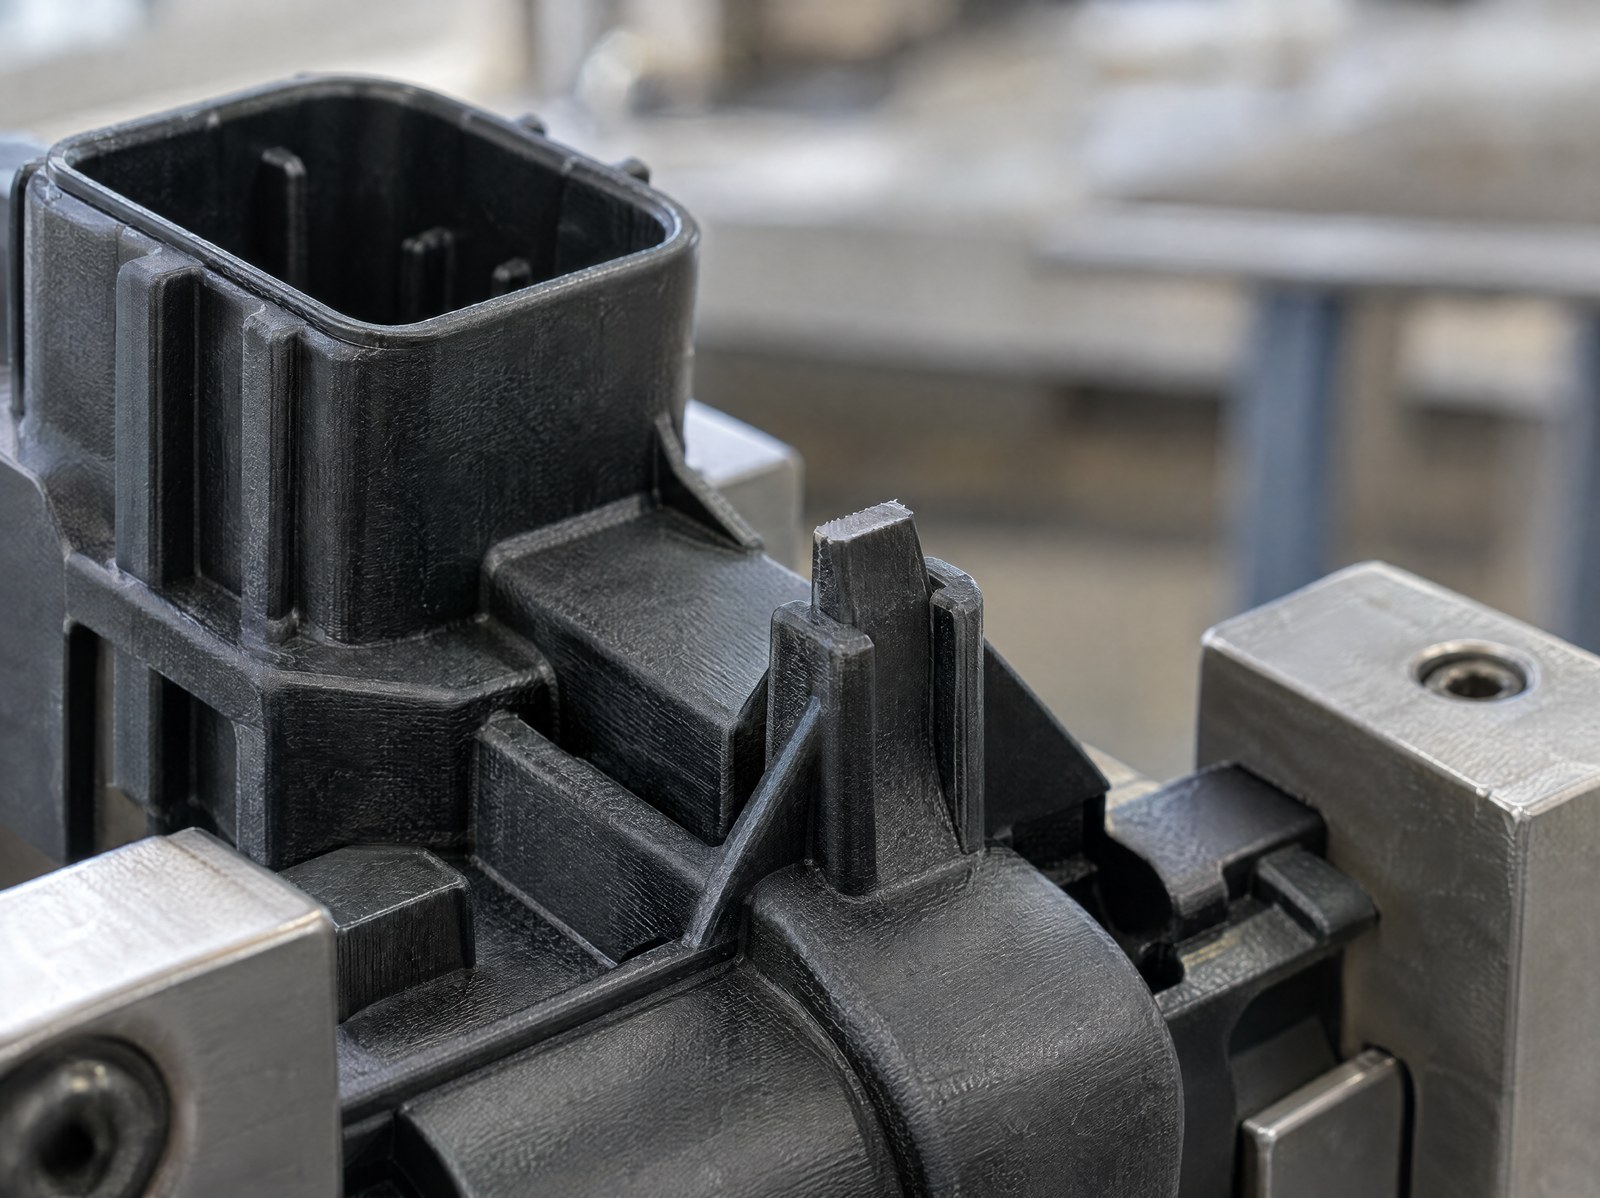
Il taglio laser è ripetibile quanto lo è la posizione del punto di attacco davanti al fascio. Qui entra la presa robotizzata: l’organo di presa raccoglie lo stampo appena estratto e lo porta alla stazione, oppure trattiene il pezzo mentre la testa lavora. In entrambi i casi la geometria dell’attacco deve presentarsi al laser sempre nello stesso punto, perché un attacco che oscilla di qualche decimo rispetto al fuoco produce un taglio incompleto o un residuo.
Per questo la presa e l’attrezzaggio si disegnano sul pezzo specifico, riferendosi a zone stabili dello stampato — non all’attacco stesso, che è proprio ciò che va rimosso. Nei casi in cui la famiglia di stampi cambia spesso, il riferimento può essere ripreso con un sistema di visione, così che la stazione individui l’attacco anche a fronte di piccole variazioni di posizione del pezzo in presa.
Aspirazione dei fumi e protezione dell’ottica
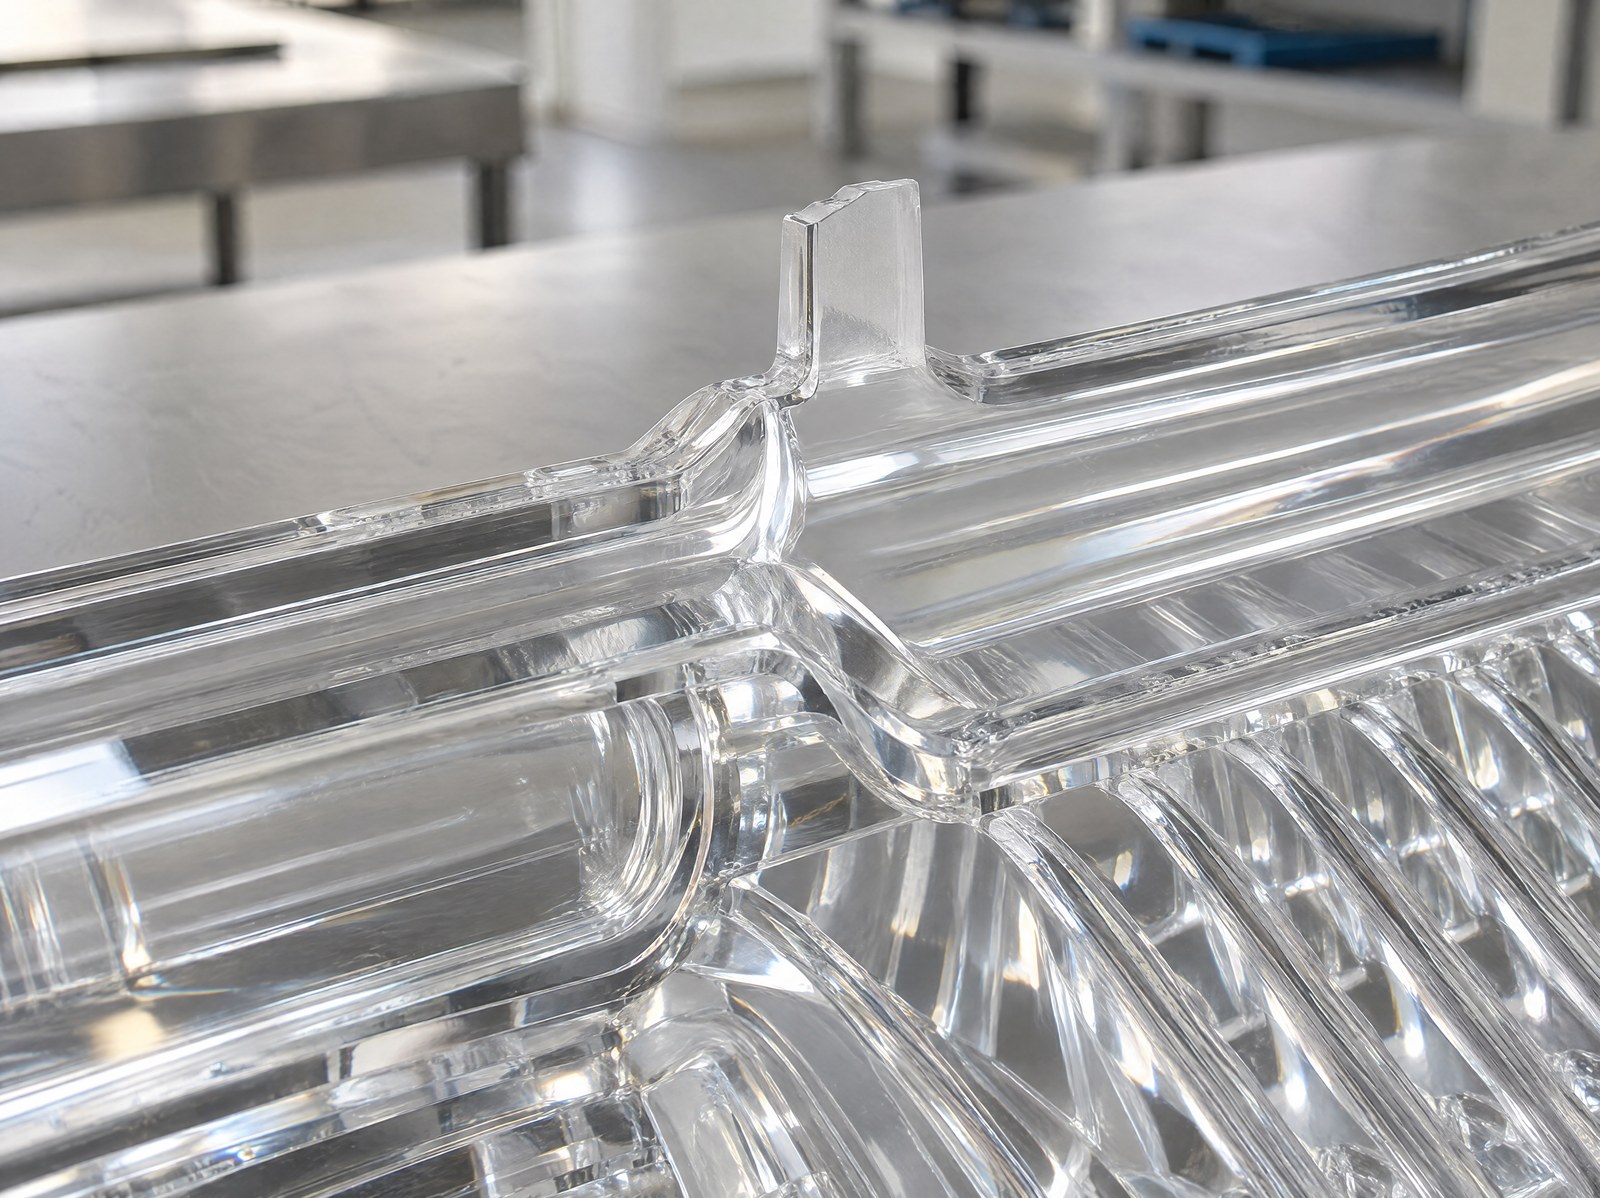
Tagliare un polimero con il laser genera fumi e particolato. In una cella chiusa, se non vengono captati nell’istante in cui si formano, quei prodotti si depositano sulle superfici vicine e sulla lente della testa, degradando la qualità del taglio nel tempo. Nelle ottiche trasparenti il problema ha anche un nome preciso: la nebbia di condensa che può velare la superficie attorno al punto lavorato, il cosiddetto foggy effect, che sui componenti dell’automotive lighting è un difetto estetico inaccettabile.
La contromisura è un’aspirazione dei fumi dimensionata e orientata sul punto di taglio, con un flusso che allontana il particolato dalla zona lavorata e dall’ottica anziché limitarsi a rinnovare l’aria della cella. È un dettaglio che decide la costanza del processo su decine di migliaia di pezzi: una captazione efficace mantiene la lente pulita e stabilizza la resa del taglio, mentre un’aspirazione generica lascia che la qualità scivoli lentamente ciclo dopo ciclo.
La sincronizzazione con la pressa: l’handshake che tiene insieme la cella
Una cella in linea non è una stazione che lavora per conto proprio: è un nodo che scambia segnali con la pressa. Il controllo dello stampaggio comunica quando lo stampo è aperto e il pezzo disponibile; la cella conferma di aver preso in carico, esegue, e segnala quando è libera per il ciclo successivo. Questo dialogo — l’handshake tra i due controlli — è ciò che garantisce che robot, laser e pressa non vadano mai in conflitto di tempi.
Sul piano dell’integrazione, la stazione laser si comporta come qualsiasi altra isola automatizzata della linea e si aggancia ai sistemi di fabbrica attraverso i protocolli industriali standard. Lo stesso approccio con cui LASIT integra marcatura e controlli a valle di una pressa in una singola cella è descritto nel caso della cella FlyPress per turbocompressori automotive, dove laser e stazione di prova convivono in un unico ciclo sincronizzato.
Il controllo del bordo in linea
L’ultimo elemento è la verifica del risultato. In una postazione fuori linea il controllo è spesso visivo e a campione; in linea conviene renderlo parte del ciclo, con un sistema di visione che ispeziona la zona dell’attacco subito dopo il taglio e verifica che la materozza sia stata rimossa correttamente e che il bordo sia integro. Il pezzo che non supera il controllo viene scartato prima di proseguire, così il difetto non si propaga a valle.
Questo controllo resta una verifica geometrica ed estetica del bordo, non va confuso con una validazione di laboratorio: serve a tenere il processo dentro i limiti stabiliti durante la messa a punto, ciclo dopo ciclo, e a dare alla linea un dato oggettivo su ogni pezzo lavorato.
Per chi è pensata (e per chi no)
La cella di degating laser integrata ha senso dove il volume è continuo e il degating fuori linea è già un collo di bottiglia: stampaggio di componentistica automotive in serie, ottiche e componenti estetici dove il taglio meccanico lascia cricche o sbavature, pezzi in cui l’attacco è vicino a una superficie funzionale. In questi casi riportare l’operazione dentro la cella elimina movimentazioni, buffer e variabilità del taglio manuale.
Non è invece la scelta obbligata per produzioni a basso volume, per attacchi molto grandi su materiali tenaci dove una trancia robusta fa il suo lavoro senza penalizzare il pezzo, o per famiglie di stampi talmente eterogenee da rendere impraticabile un attrezzaggio ripetibile. In quei contesti una postazione dedicata, anche non in linea, resta la soluzione più razionale. Il laser conviene quando il bordo deve essere pulito e ripetibile, quando il materiale soffre lo sforzo meccanico e quando il ritmo della pressa chiede di non spezzare il flusso.

Business Development Director | LASIT
Business Development Director in LASIT, Giandomenico Ievoli è responsabile della direzione commerciale e dello sviluppo strategico dell’azienda. Guida le attività di business development a livello nazionale e internazionale, contribuendo alla crescita e all’espansione di LASIT nei mercati globali.