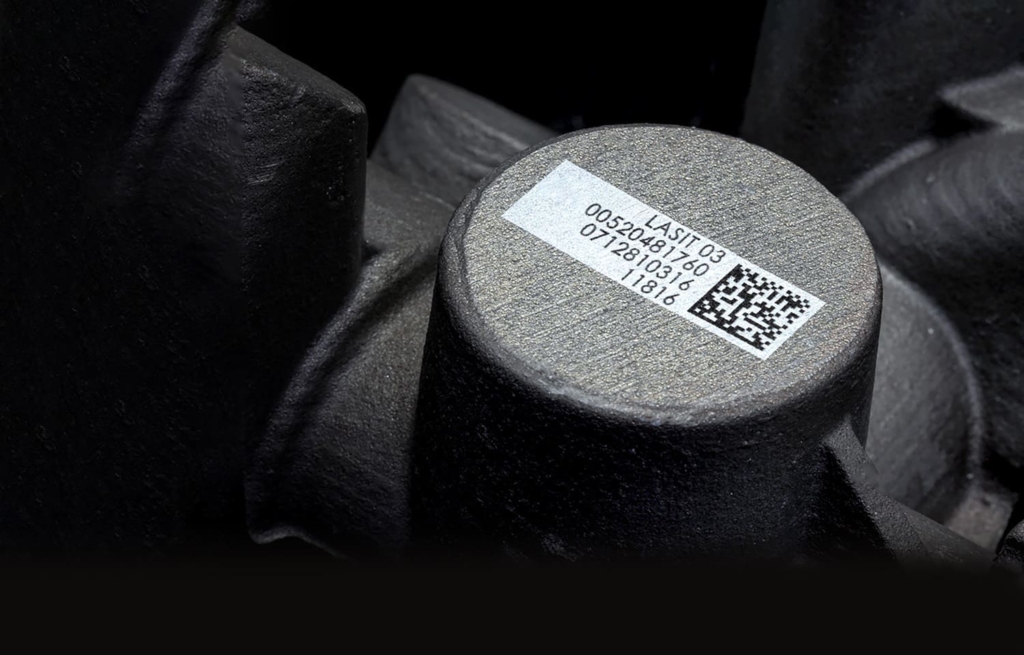


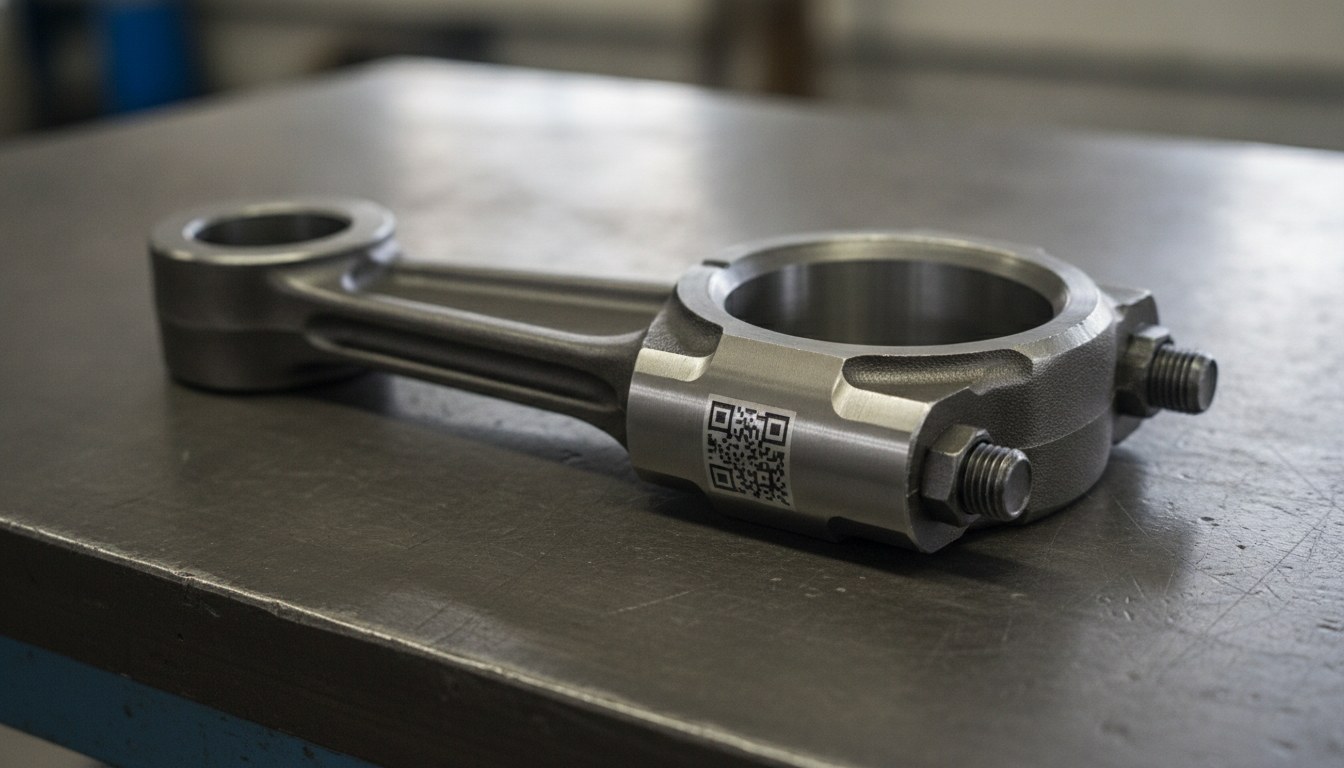
In uno stabilimento automotive certificato IATF 16949, la marcatura di un componente non è l’ultimo passo estetico del ciclo: è il momento in cui nasce il dato che lo rende rintracciabile per tutta la sua vita. Chi gestisce qualità e industrializzazione sa che in fase di audit non basta mostrare un pezzo marcato bene. Bisogna dimostrare che quel pezzo è stato marcato, che il codice è quello previsto, che è stato letto e confermato, e che nessun altro componente porta lo stesso identificativo.
È una differenza sostanziale. Un DataMatrix nitido su acciaio è una condizione necessaria, non sufficiente. Ciò che regge — o non regge — un audit è la catena del dato: la sequenza controllata che va dalla generazione del codice alla sua conferma, con una traccia verificabile di ogni passaggio. Quando questa catena ha un anello debole, il difetto non si vede sul pezzo, si vede nei registri, ed è lì che si perdono punti.
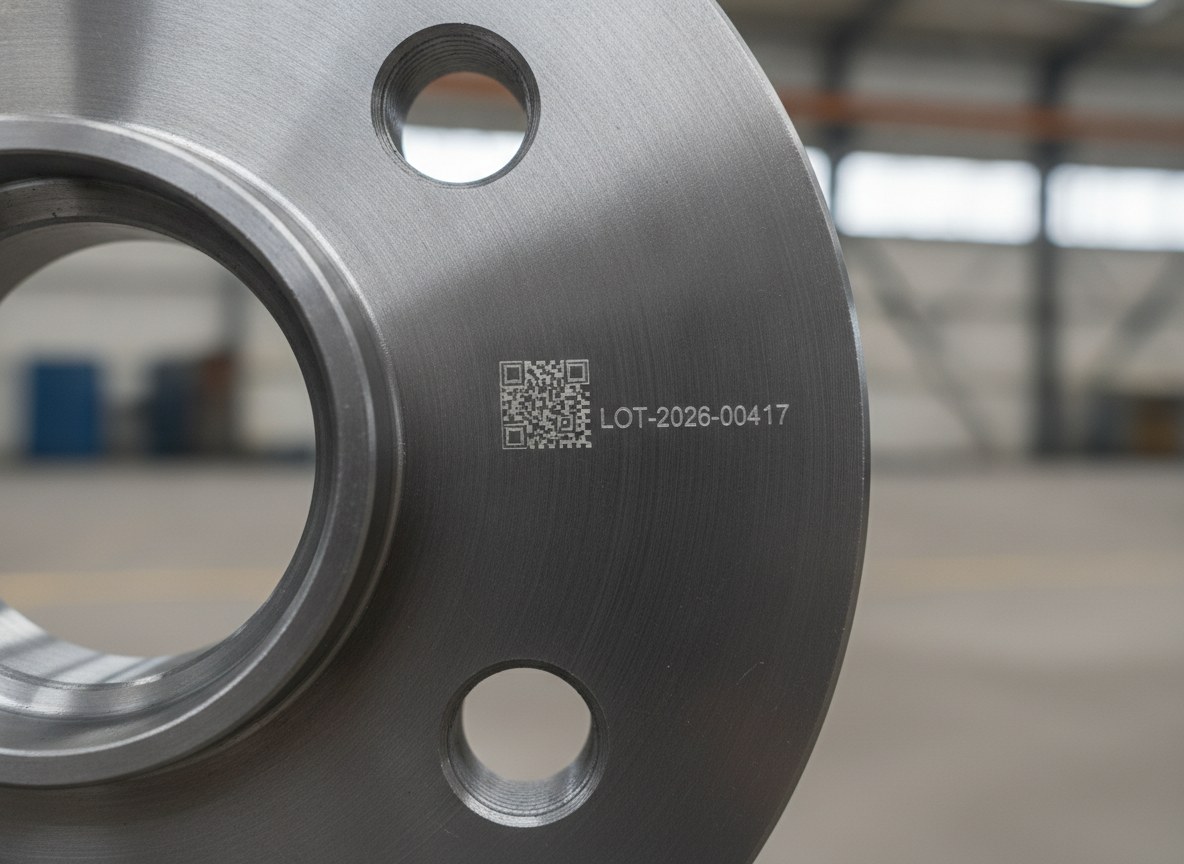
Questo articolo descrive come un sistema di marcatura laser a fibra costruisce e protegge quella catena direttamente in linea, dalla riserva del progressivo fino alla gestione del pezzo scartato, e quali errori ricorrenti la indeboliscono.
Perché la fibra è lo standard sui metalli automotive
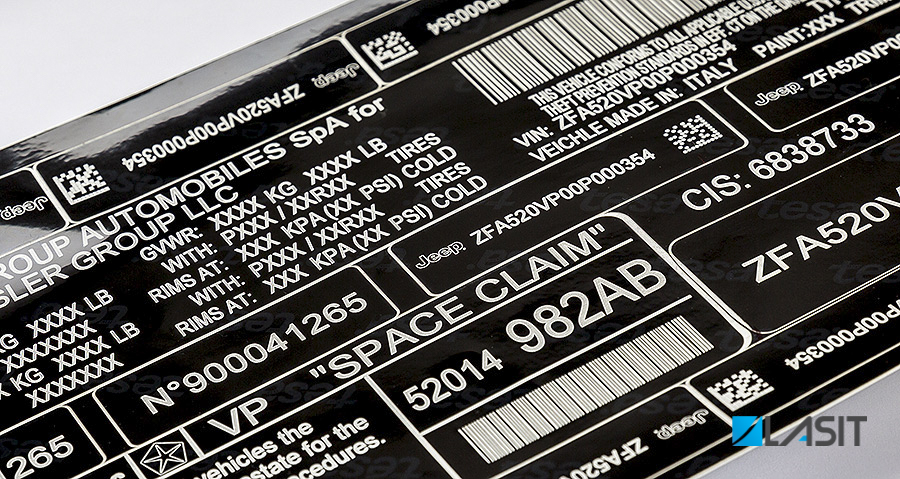
La sorgente a fibra a 1064 nm è il riferimento per i metalli dell’automotive per una ragione che nell’audit conta più della velocità: la permanenza. Su acciaio, alluminio, ghisa e leghe trattate, la marcatura a fibra sopravvive a lavaggi, oli, movimentazione, trattamenti termici e cicli di vita lunghi, restando leggibile a distanza di anni. Una tracciabilità che si basa su etichette o su getto d’inchiostro cade proprio dove serve di più: dopo un processo aggressivo o a fine vita del componente, quando il codice va riletto.
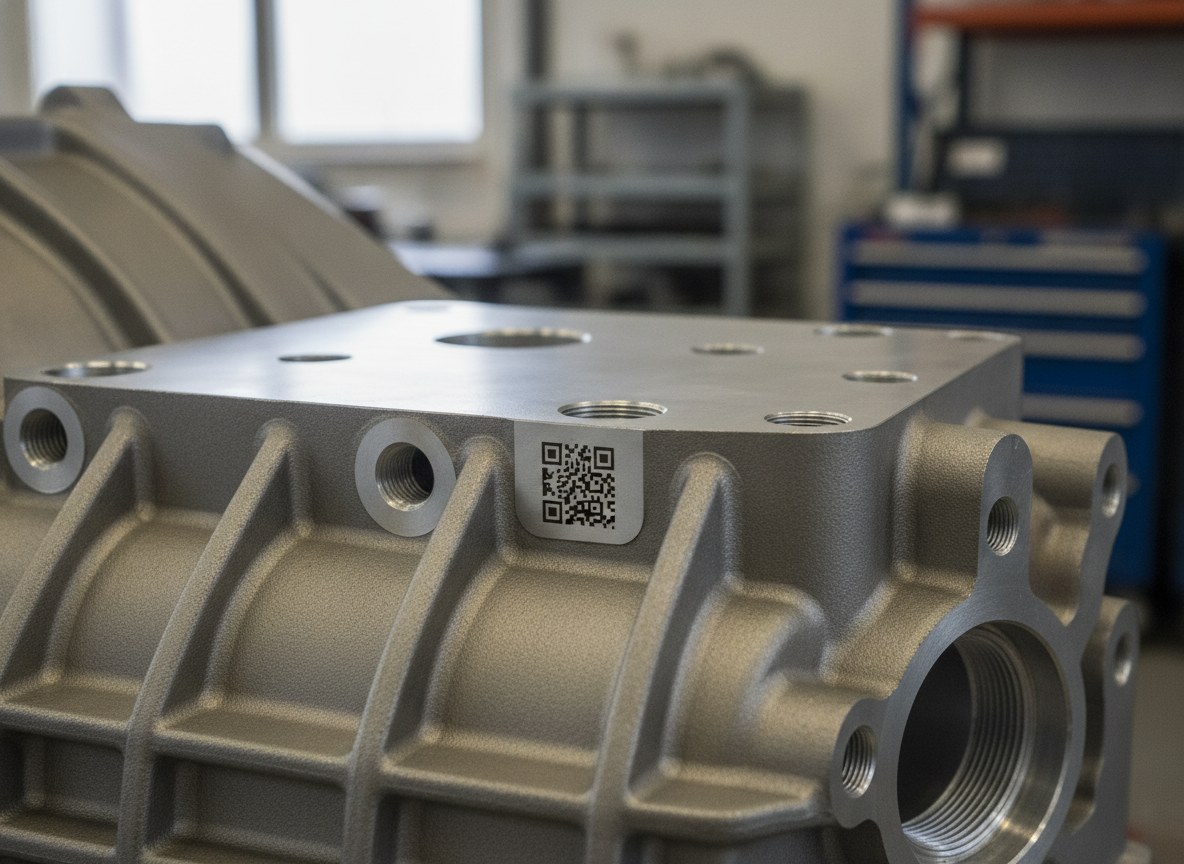
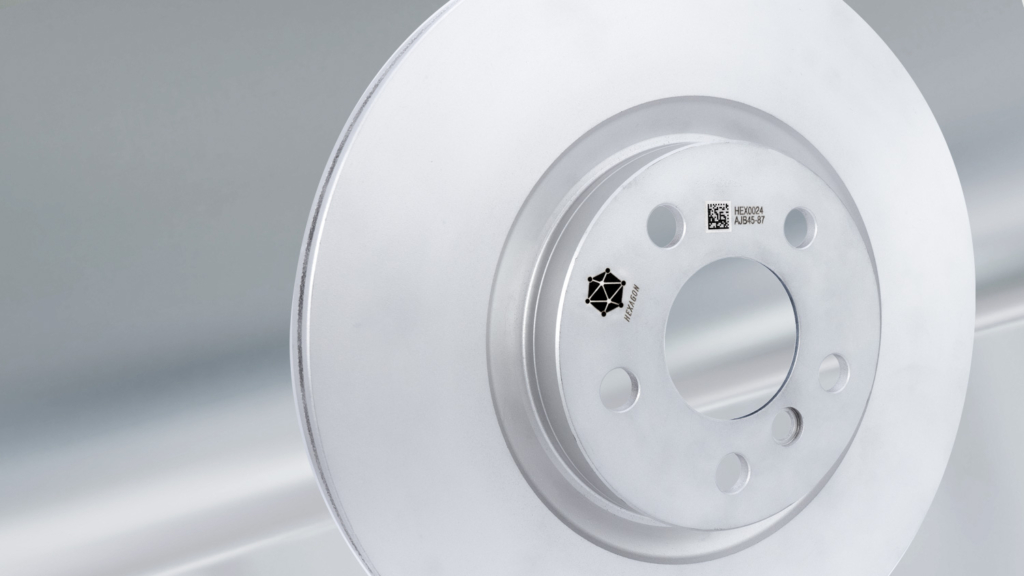
Per la catena del dato questo significa che il supporto fisico dell’informazione non è un punto debole. Il codice inciso o annerito resta, e resta il DataMatrix, che a parità di superficie contiene molti più caratteri di un alfanumerico e integra la ridondanza necessaria a essere letto anche se parzialmente danneggiato. Su questo abbiamo già approfondito la tracciabilità con DataMatrix sui dischi freno; qui il fuoco si sposta a monte e a valle della marcatura, cioè sul dato.
La generazione e la riserva del progressivo
La catena comincia prima che il laser accenda. Il contenuto del codice — seriale, progressivo, DataMatrix strutturato — viene generato o richiesto al MES e riservato al pezzo prima della marcatura. La riserva non è un dettaglio contabile: è ciò che garantisce l’univocità anche quando un ciclo si interrompe. Se un pezzo entra in stazione, ottiene il suo progressivo e poi il ciclo aborta, quel numero risulta impegnato e non viene assegnato a un altro pezzo.
Il principio che regge l’audit è che l’univocità e il non riutilizzo dei progressivi si governano a livello di sistema, non della singola macchina. È il MES a possedere il contatore e la logica di assegnazione; il marcatore laser lo interroga, riserva, marca e restituisce l’esito. Così due stazioni non possono generare lo stesso identificativo, e un riavvio della macchina non azzera né duplica la numerazione.
La conferma post-marcatura: lettura, grading e match
Marcato il pezzo, il sistema lo rilegge. Questo read-back è il cuore della dimostrabilità: senza rilettura, l’avvenuta marcatura resta un’ipotesi. La lettura fa due cose distinte. Verifica il match, cioè che il codice letto coincida con quello riservato per quel pezzo, e valuta la qualità del codice con il grading in linea, tipicamente secondo ISO/IEC 15415 per i codici 2D e la metodologia AIM-DPM per la marcatura diretta su parte.
Qui va tenuta ferma una distinzione che in audit fa la differenza: il grading in linea non è la verifica. Il grading è un controllo di processo applicabile sulla linea, ciclo dopo ciclo, che assegna una classe di qualità e ferma i codici sotto soglia. La verifica, invece, richiede un verificatore in condizioni di laboratorio controllate — illuminazione, ottica e distanza normalizzate — e serve a certificare la conformità del metodo, non a validare ogni singolo pezzo. Confonderli, o pretendere da un controllo in linea ciò che spetta al laboratorio, è un errore che emerge subito davanti all’auditor.
| Aspetto | Grading in linea | Verifica in laboratorio |
|---|---|---|
| Dove avviene | Sulla linea, a ogni ciclo | In laboratorio, su campione |
| Condizioni | Ambiente di produzione | Illuminazione e ottica normalizzate |
| Scopo | Controllo di processo continuo | Certificazione del metodo |
| Esito | Classe di qualità del codice | Conformità documentata |
No-read, no-match e la gestione del pezzo scartato
Un sistema serio si giudica da come tratta l’eccezione, non il caso ideale. Se la rilettura fallisce (no-read) o il codice non corrisponde a quello atteso (no-match), il pezzo non può proseguire come conforme. La logica corretta isola il componente marcato ma non confermato, lo indirizza a una gestione controllata — ri-marcatura tracciata o quarantena — e non lo lascia rientrare silenziosamente nel flusso buono.
C’è poi il caso del pezzo regolarmente marcato e confermato ma scartato più a valle per un difetto. Anche qui la regola è netta: quel progressivo appartiene a quel pezzo e alla sua storia, difetto compreso, e non si riutilizza su un altro componente. Riciclare un seriale per “non sprecare numeri” è una delle scorciatoie che rompono l’univocità e che un audit di tracciabilità individua incrociando i registri.
Log e interfaccia con il MES
Ogni evento della catena lascia una traccia: progressivo riservato, contenuto marcato, esito della lettura, classe di grading, timestamp, stazione. Questo log è la prova documentale che in audit sostituisce la parola “credo” con “risulta”. Perché sia utilizzabile deve essere allineato al sistema di fabbrica, non chiuso nella macchina: il marcatore dialoga con il MES tramite protocolli industriali standard come Ethernet/IP, OPC-UA e Profibus, diventando un nodo intelligente della linea produttiva anziché un’isola.
È il livello dove si chiude la tracciabilità 100%: il pezzo fisico e il record digitale coincidono, l’univocità è imposta dal contatore centrale e ogni conferma torna al sistema in tempo reale. Su questa integrazione tra marcatura e sistema informativo lavora il nostro software di integrazione con MES ed ERP, che gestisce la richiesta del dato, la conferma e la registrazione senza passaggi manuali.
Gli errori che fanno perdere punti in audit
Gli anelli deboli si ripetono da uno stabilimento all’altro. I più frequenti sono pochi e riconoscibili:
- marcare senza rilettura, dando per riuscita ogni marcatura e non potendo poi dimostrare l’avvenuta operazione;
- generare il progressivo senza riservarlo, con il rischio di duplicati sui cicli interrotti;
- lasciar rientrare in linea un pezzo marcato ma non confermato dopo un no-read o un no-match;
- riutilizzare il progressivo di un pezzo scartato, rompendo l’univocità di sistema;
- confondere il grading in linea con la verifica di laboratorio, o affidare a uno il compito dell’altro;
- tenere il log di marcatura disallineato dal MES, così che il dato in macchina e quello di fabbrica non coincidano.
Vale la pena essere onesti su quando tutto questo serve davvero. Una catena del dato completa — riserva, conferma, gestione delle eccezioni, log verso il MES — è indispensabile dove la tracciabilità è a prova di audit e i componenti sono critici per la sicurezza. Su produzioni non soggette a IATF 16949, lotti non safety-critical o marcature puramente estetiche, un flusso più leggero può bastare, e sovradimensionare l’architettura non aggiunge valore. Il punto non è marcare di più: è far combaciare il pezzo, il codice e il record — e poterlo dimostrare.
Software Engineer | LASIT
Software Engineer in LASIT dal 2020, Felice Santoriello si occupa della progettazione e realizzazione di software custom per i clienti. Sviluppa soluzioni su misura per integrare e ottimizzare i sistemi di marcatura laser nei processi produttivi aziendali.