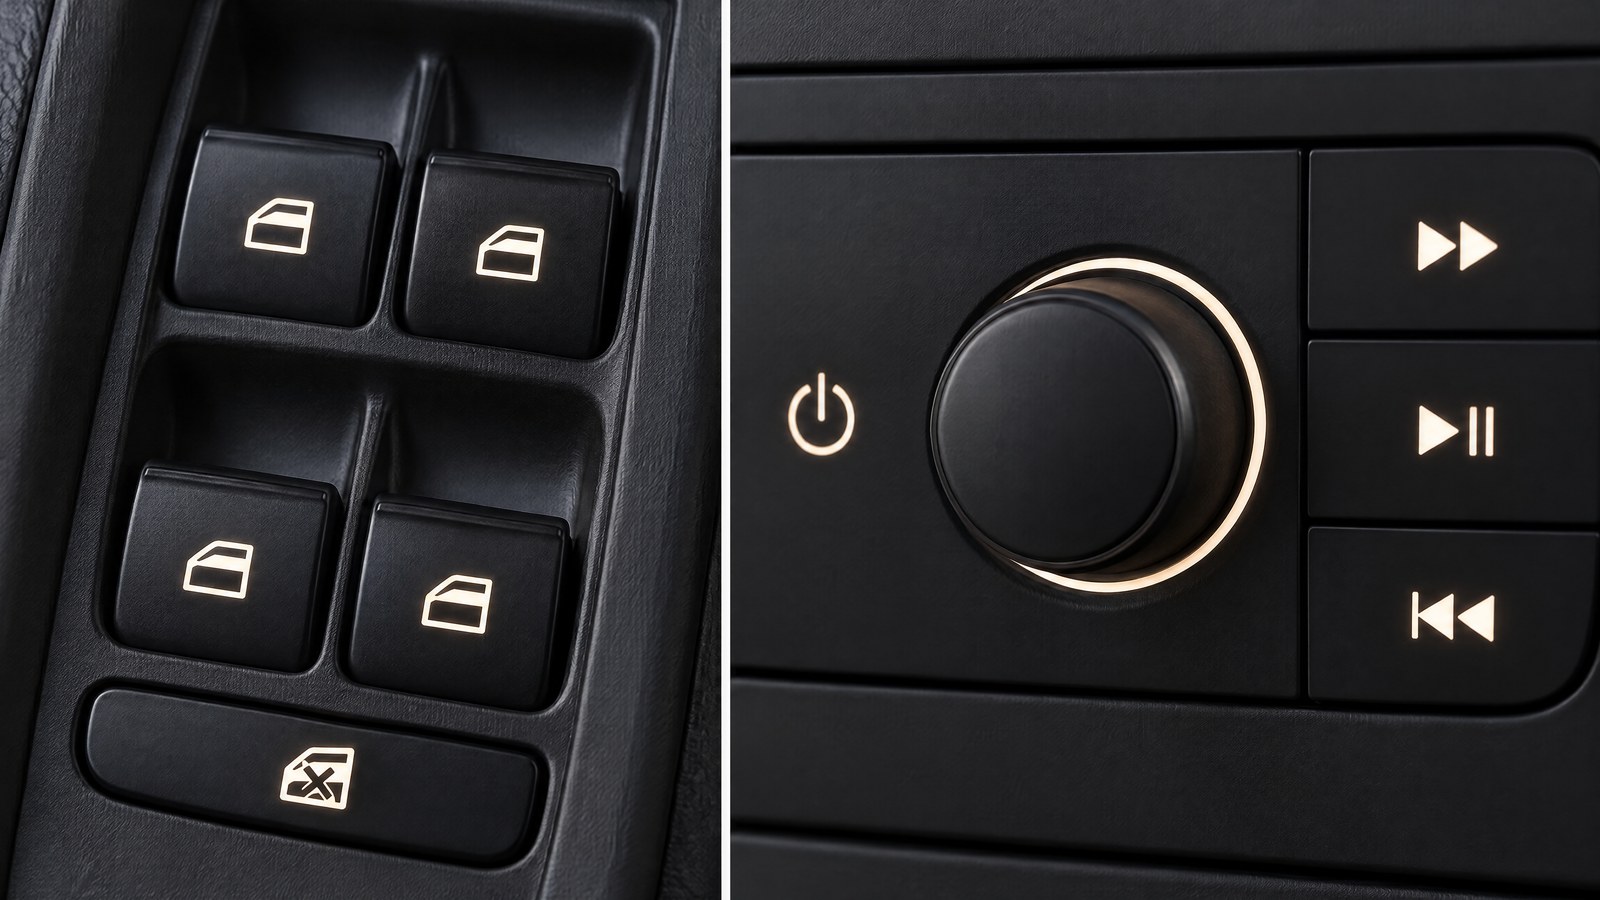
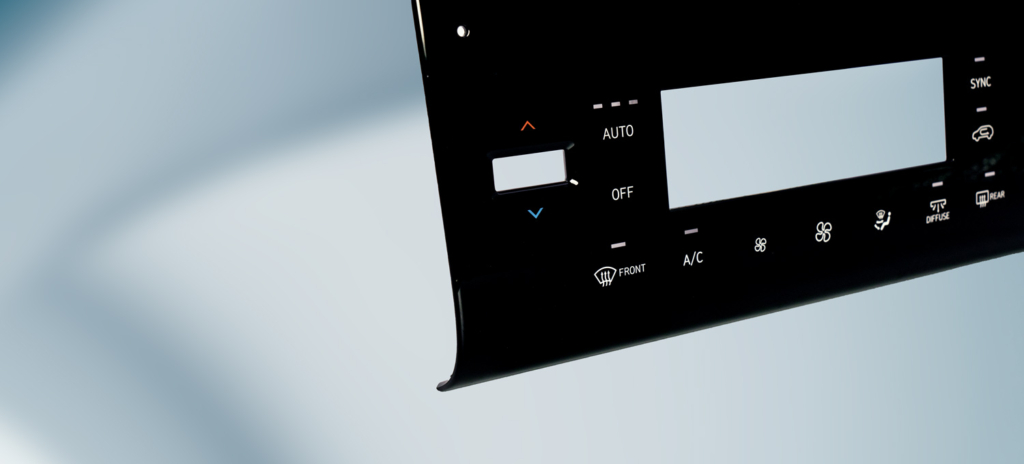


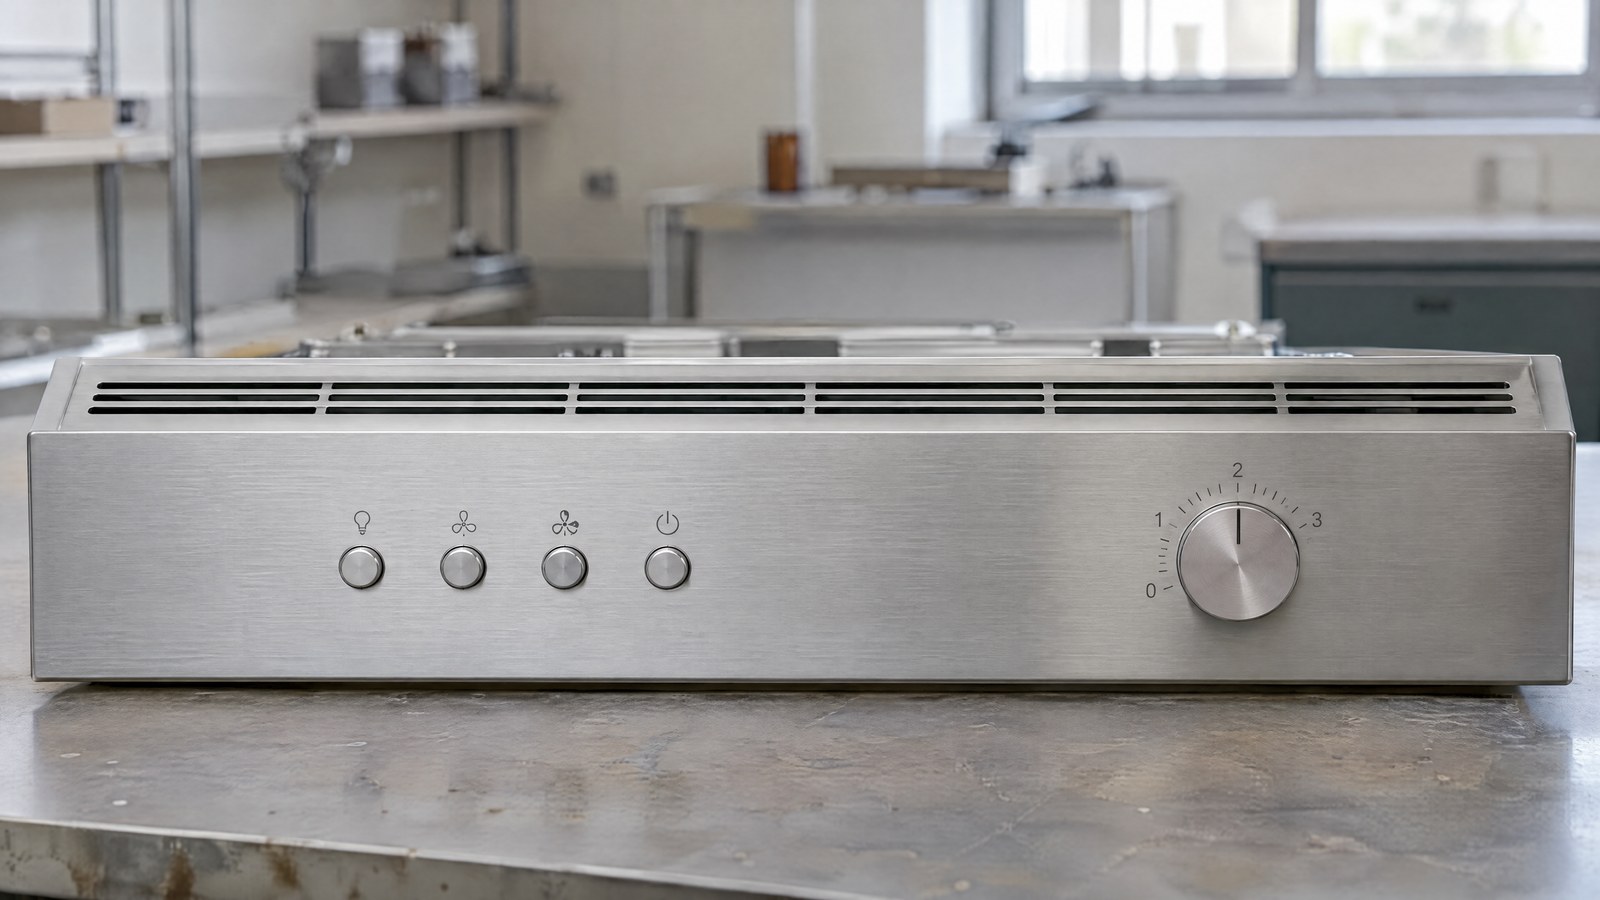
Su una linea di elettrodomestici capita spesso che la stessa postazione di marcatura veda passare, nel giro di pochi minuti, materiali molto diversi: il frontale in acciaio inox di una cappa, il pannello in vetro di un piano cottura, la manopola o il cassetto in plastica tecnica di un frigorifero. La grafica cambia poco — loghi, icone funzionali, indicazioni di regolazione, numeri di serie — ma il substrato cambia tutto. E la domanda che si pone il manufacturing engineer è sempre la stessa: una sola sorgente laser può marcare bene inox, vetro e plastica in sequenza, oppure servono stazioni separate?
La risposta non è un sì o un no. Dipende da come le tre famiglie di materiali reagiscono alla luce laser, da quanto è alta l’asticella estetica su ciascuna e da quanto è sbilanciato il mix produttivo. Ci sono parchi pezzi in cui una postazione unica copre tutto senza compromessi percepibili, e altri in cui la stessa scelta costringe a rinunciare a qualcosa su ogni materiale.
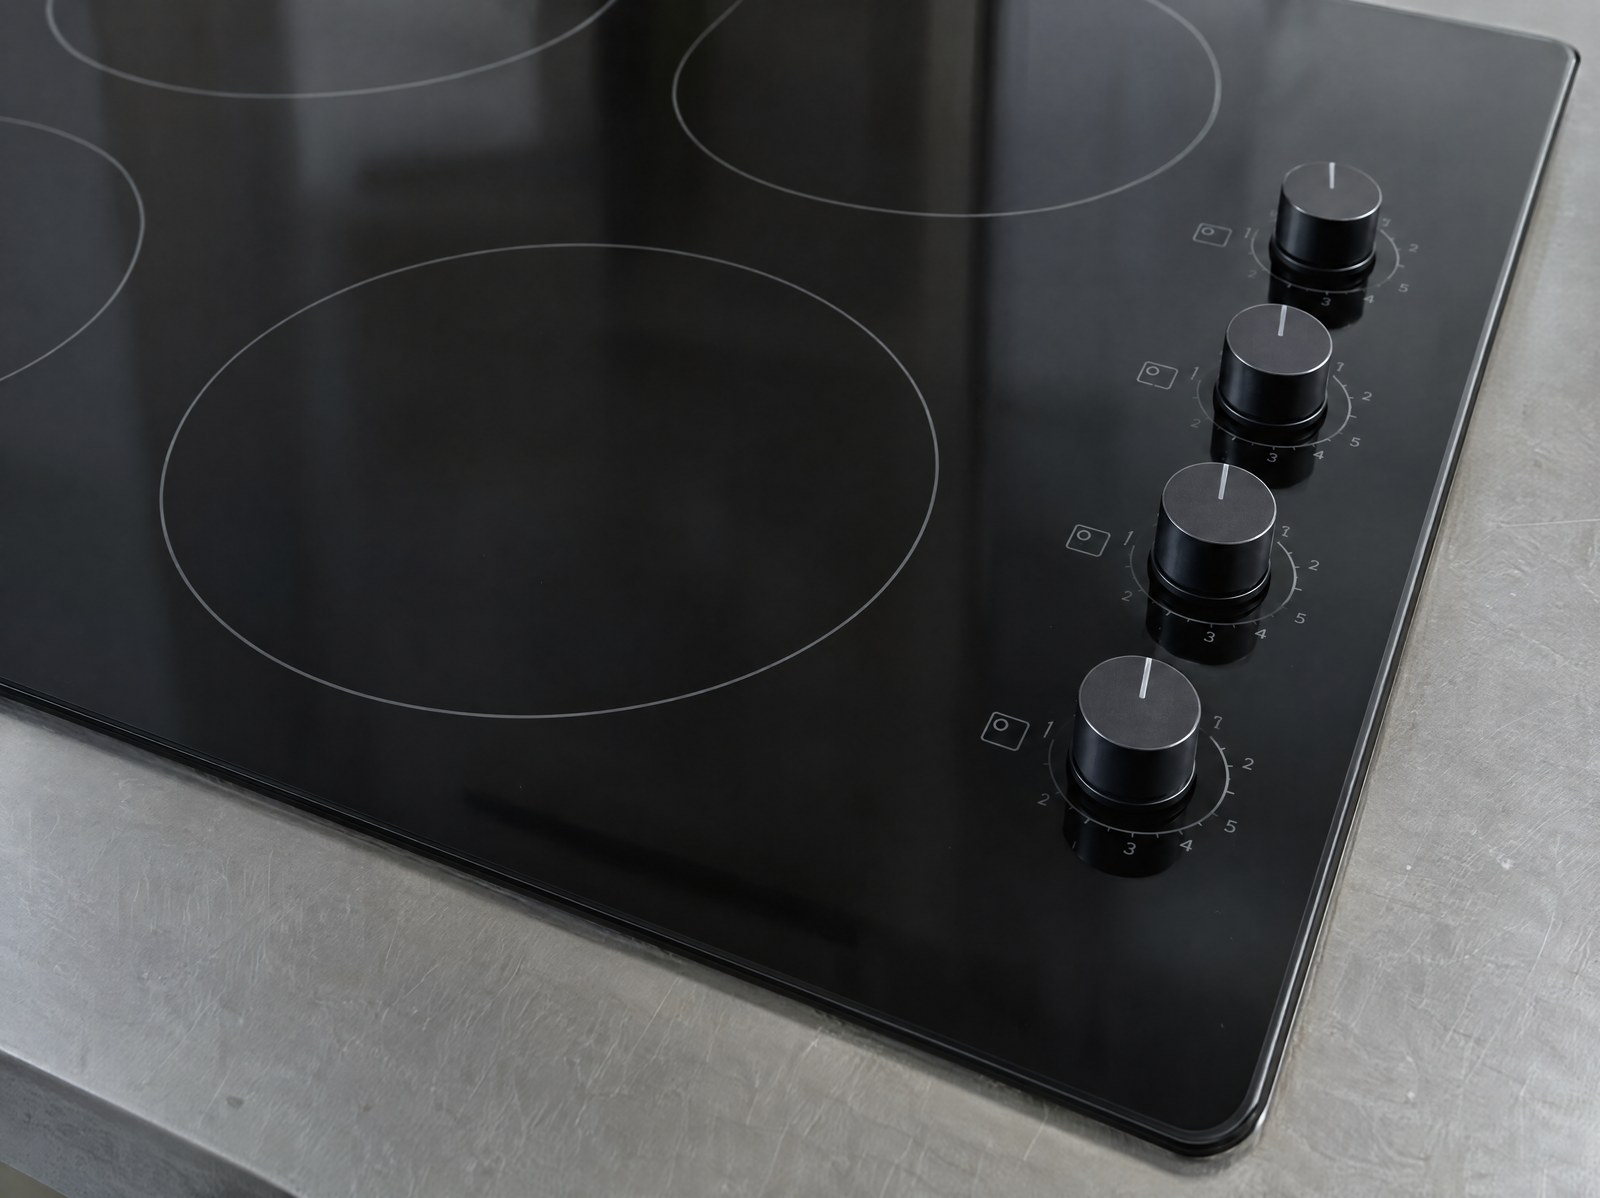
Il criterio per decidere tra postazione unica e due stazioni dedicate non è una questione di potenza, ma di quanto sono distanti tra loro i tre materiali sul piano dell’interazione con il fascio.
Perché inox, vetro e plastica “vedono” il laser in modo diverso
Il punto di partenza è la lunghezza d’onda e il modo in cui ciascun materiale la assorbe. La sorgente a fibra lavora a 1064 nm: è la lunghezza d’onda dell’infrarosso vicino, assorbita in modo efficiente dai metalli. Sull’acciaio inox questo si traduce in un ottimo controllo del contrasto, dall’annealing scuro senza asportazione fino all’incisione più marcata. Il vetro, però, è in gran parte trasparente a 1064 nm: il fascio lo attraversa invece di depositare energia in superficie, e la resa diventa difficile da controllare.
La sorgente UV lavora a 355 nm. A questa lunghezza d’onda il meccanismo cambia natura: l’energia dei fotoni è sufficiente a rompere direttamente i legami molecolari, con un processo prevalentemente fotochimico e un apporto termico contenuto. È il motivo per cui l’UV incide il vetro con un segno chiaro e nitido e marca le plastiche tecniche delicate con contrasto elevato senza carbonizzare né bruciare i bordi dei caratteri. In sostanza, ogni materiale ha la sua finestra di assorbimento, ed è quella a decidere quale sorgente lo marca bene.
L’UV come compromesso più ampio su un parco pezzi eterogeneo
Quando i pezzi da marcare appartengono a famiglie di materiali distanti tra loro, l’UV è la sorgente che copre lo spettro più ampio con una sola configurazione. Vetro e plastiche delicate — proprio i materiali su cui una sorgente infrarossa fatica o rischia l’alone da calore — sono esattamente il terreno in cui l’UV dà il meglio, grazie alla marcatura a freddo. E lo stesso fascio marca anche il metallo, con una resa più chiara rispetto alla fibra ma pienamente leggibile per loghi, icone e codici.
Questo spiega perché, su un mix tipico dell’home appliance, l’UV viene spesso scelto come denominatore comune. È la stessa logica che rende l’UV la tecnologia di riferimento per il laser UV sulle plastiche e per la marcatura UV sul vetro: una sorgente che non chiede al materiale di adattarsi, ma si adatta a materiali molto diversi.
Quali combinazioni una sola sorgente copre davvero
Vale la pena essere espliciti su cosa una singola sorgente copre e cosa no, perché è qui che si prendono le decisioni sbagliate. La fibra è eccellente su tutti i metalli — inox compreso — ma sul vetro trasparente rende poco. L’UV copre vetro e plastiche delicate e marca anche il metallo, pur con un contrasto inferiore a quello che la fibra ottiene sull’inox. Ne segue una regola pratica: se il mix è fatto di metalli diversi, la fibra è la scelta naturale; se il mix mette insieme metallo, vetro e plastica, l’UV è la sorgente più inclusiva.
| Materiale | Fibra 1064 nm | UV 355 nm |
|---|---|---|
| Acciaio inox | Contrasto elevato, annealing scuro | Marcatura chiara, contrasto inferiore |
| Vetro | Assorbimento scarso, resa difficile | Segno nitido, marcatura a freddo |
| Plastiche tecniche delicate | Rischio di bruciature o aloni | Contrasto alto senza bruciature |
La tabella riassume il ragionamento su base qualitativa: nessuna sorgente vince su ogni riga, ma l’UV è l’unica che non lascia caselle scoperte. È esattamente il tipo di lettura che serve prima di impegnare una linea su una scelta di configurazione — molto meglio ragionare su come tecnologie diverse rispondono a materiali diversi che partire dal pezzo più frequente e scoprire i limiti sugli altri.
Gestione ricette e cambio formato in una postazione unica
Una postazione che marca materiali diversi vive di ricette. Ogni famiglia — inox, vetro, plastica — ha i propri parametri di processo e il proprio layout grafico, salvati come ricetta nel software FlyCAD e richiamati all’ingresso del pezzo. Il cambio formato non è un intervento di attrezzaggio pesante: è il passaggio da una ricetta all’altra, con la regolazione della messa a fuoco quando cambia l’altezza del pezzo. L’asse Z elettrico porta il piano di lavoro alla quota corretta senza smontare nulla.
La solidità di questo flusso sta nella disciplina delle ricette, non in automatismi improvvisati. Parametri validati sui campioni reali, layout congelato, fuoco associato all’altezza nota del pezzo: è così che la stessa postazione passa dal frontale in inox alla manopola in plastica mantenendo una resa ripetibile marcatura dopo marcatura.
Posizionare pezzi eterogenei sotto lo stesso campo
Marcare materiali diversi nella stessa postazione significa anche posizionarli in modo coerente sotto il campo del laser. Pezzi di forma e ingombro molto differenti richiedono attrezzaggi che ne fissino i riferimenti in modo ripetibile, così che la grafica cada sempre nella zona prevista. Dove il pezzo o la grafica non hanno una posizione perfettamente deterministica, un sistema di visione TTL individua il riferimento e allinea la marcatura, correggendo piccoli scostamenti di caricamento.
Il fattore che pesa di più, marcando pezzi eterogenei, è la differenza di altezza. Un frontale piano e una manopola tornita non stanno sullo stesso piano focale: senza una gestione ordinata della quota di fuoco, la stessa ricetta che è perfetta su un pezzo risulta fuori fuoco sull’altro. È un punto banale da controllare in fase di studio e costoso da scoprire in produzione.
Quando i tre materiali sono troppo distanti: meglio due stazioni
La postazione unica ha un limite reale, e conviene nominarlo. Quando l’asticella estetica diverge tra i materiali, il compromesso di una sola sorgente diventa visibile. Se l’inox richiede un annealing profondo e scuro ad altissimo contrasto e, allo stesso tempo, il vetro e le plastiche delicate richiedono una marcatura a freddo impeccabile, chiedere a una singola sorgente di eccellere su entrambi i fronti significa accettare una resa non ottimale da qualche parte. In quel caso due stazioni dedicate — una fibra per il metallo, una UV per vetro e plastica — sono la scelta tecnicamente più onesta.
Pesa anche il mix. Se i volumi sono alti e sbilanciati verso un materiale, i continui cambi di ricetta su una postazione unica frammentano il ciclo, mentre due stazioni permettono di far scorrere ciascun flusso senza interruzioni. La separazione, insomma, non è un ripiego: è la risposta corretta quando qualità richiesta e cadenza produttiva spingono in direzioni diverse. Lo stesso principio guida la scelta della sorgente nei progetti dedicati, come nella marcatura UV dei cassetti frigo, dove il materiale detta la tecnologia.
Il criterio per decidere: una postazione o due
Il discrimine si riduce a tre domande. Primo: quanto sono distanti i materiali sul piano dell’assorbimento? Se restano tutti dentro la finestra dell’UV, una sola sorgente li copre; se uno di essi pretende una resa che solo un’altra sorgente dà, si sta già ragionando su due stazioni. Secondo: l’asticella estetica è la stessa su tutti i pezzi, o su qualcuno è molto più alta? Requisiti allineati favoriscono la postazione unica, requisiti divergenti la penalizzano. Terzo: com’è il mix di volumi e la cadenza? Volumi moderati e bilanciati convivono bene con i cambi ricetta; volumi alti e sbilanciati chiedono flussi separati.
La postazione unica su base UV è la scelta giusta per chi marca un parco pezzi vario — inox, vetro e plastica — con requisiti estetici allineati e volumi gestibili, e vuole un’unica interfaccia e un unico presidio. Non è la scelta giusta per chi ha bisogno del massimo contrasto dell’annealing sul metallo e insieme di una marcatura a freddo di alta gamma su vetro e plastica, con volumi elevati: lì due stazioni dedicate lavorano meglio di una che prova a fare tutto. La decisione, come sempre, si prende sui campioni reali prima che sul disegno della linea.

Business Development Director | LASIT
Business Development Director in LASIT, Giandomenico Ievoli è responsabile della direzione commerciale e dello sviluppo strategico dell’azienda. Guida le attività di business development a livello nazionale e internazionale, contribuendo alla crescita e all’espansione di LASIT nei mercati globali.