




Chi produce oggetti promozionali conosce la scena: un cliente approva un campione, poi ne ordina diecimila, e a metà commessa arriva la richiesta di aggiungere il nome di ogni destinatario o di cambiare il logo per una seconda linea di prodotto. Con le tecniche di stampa tradizionali ogni variazione grafica significa fermare, rifare l’attrezzaggio, ripartire. Il tempo speso a preparare la macchina finisce per pesare più della marcatura vera e propria, e la flessibilità che il cliente dà per scontata diventa un problema di reparto.
La marcatura laser cambia il punto di equilibrio. Non esiste un’attrezzatura fisica dedicata alla singola grafica: cambiare disegno significa cambiare un file. Su un flusso pensato bene, passare da un pezzo unico a una tiratura di diecimila con grafica variabile non richiede alcun riattrezzaggio. Ed è proprio qui che nasce la tesi di questo articolo: quando il laser azzera il tempo di setup, il collo di bottiglia si sposta a monte, sulla qualità e sull’organizzazione del dato che alimenta la produzione.
Perché con la stampa il setup era il collo di bottiglia
Nelle tecniche di stampa per contatto la grafica vive in un supporto fisico: un telaio, un cliché, un tampone. Preparare quel supporto, montarlo, registrarlo e allinearlo richiede tempo e mani esperte, e quel tempo è indipendente dal numero di pezzi: è lo stesso per uno o per mille. Su tirature lunghe e sempre identiche si diluisce e si giustifica; su lotti piccoli o su grafiche che cambiano spesso diventa la voce dominante del ciclo.
Il risultato lo conosce ogni responsabile di produzione promozionale: le piccole serie personalizzate sono le più scomode da gestire proprio perché il costo del cambio grafica non scala. Ogni variante è un fermo macchina, e la personalizzazione spinta — quella in cui ogni pezzo è potenzialmente diverso — semplicemente non è sostenibile con un supporto fisico da rifare ogni volta.
Il laser azzera l’attrezzaggio: dal cliché al file
Con la marcatura laser la grafica non è più un oggetto, è un tracciato digitale. Il fascio segue il percorso definito dal software di gestione FlyCAD, e cambiare disegno vuol dire caricare un altro layout. Non c’è nulla da smontare, pulire o registrare tra una grafica e la successiva: il tempo che prima serviva all’attrezzaggio semplicemente non esiste più.
Questo ribalta la logica dei lotti. La serie da un pezzo e quella da diecimila usano lo stesso identico setup di macchina; ciò che cambia è soltanto il contenuto da marcare. Il segno inoltre è ottenuto direttamente sul materiale, senza inchiostri né consumabili di stampa da gestire e allineare — un vantaggio che avevamo già affrontato parlando di marcatura diretta rispetto alla stampa a getto d’inchiostro. La ripetibilità è quella di un processo controllato da software: il decimillesimo pezzo esce con lo stesso contrasto e la stessa posizione del primo.
Personalizzazione uno-a-uno: quando ogni pezzo è diverso
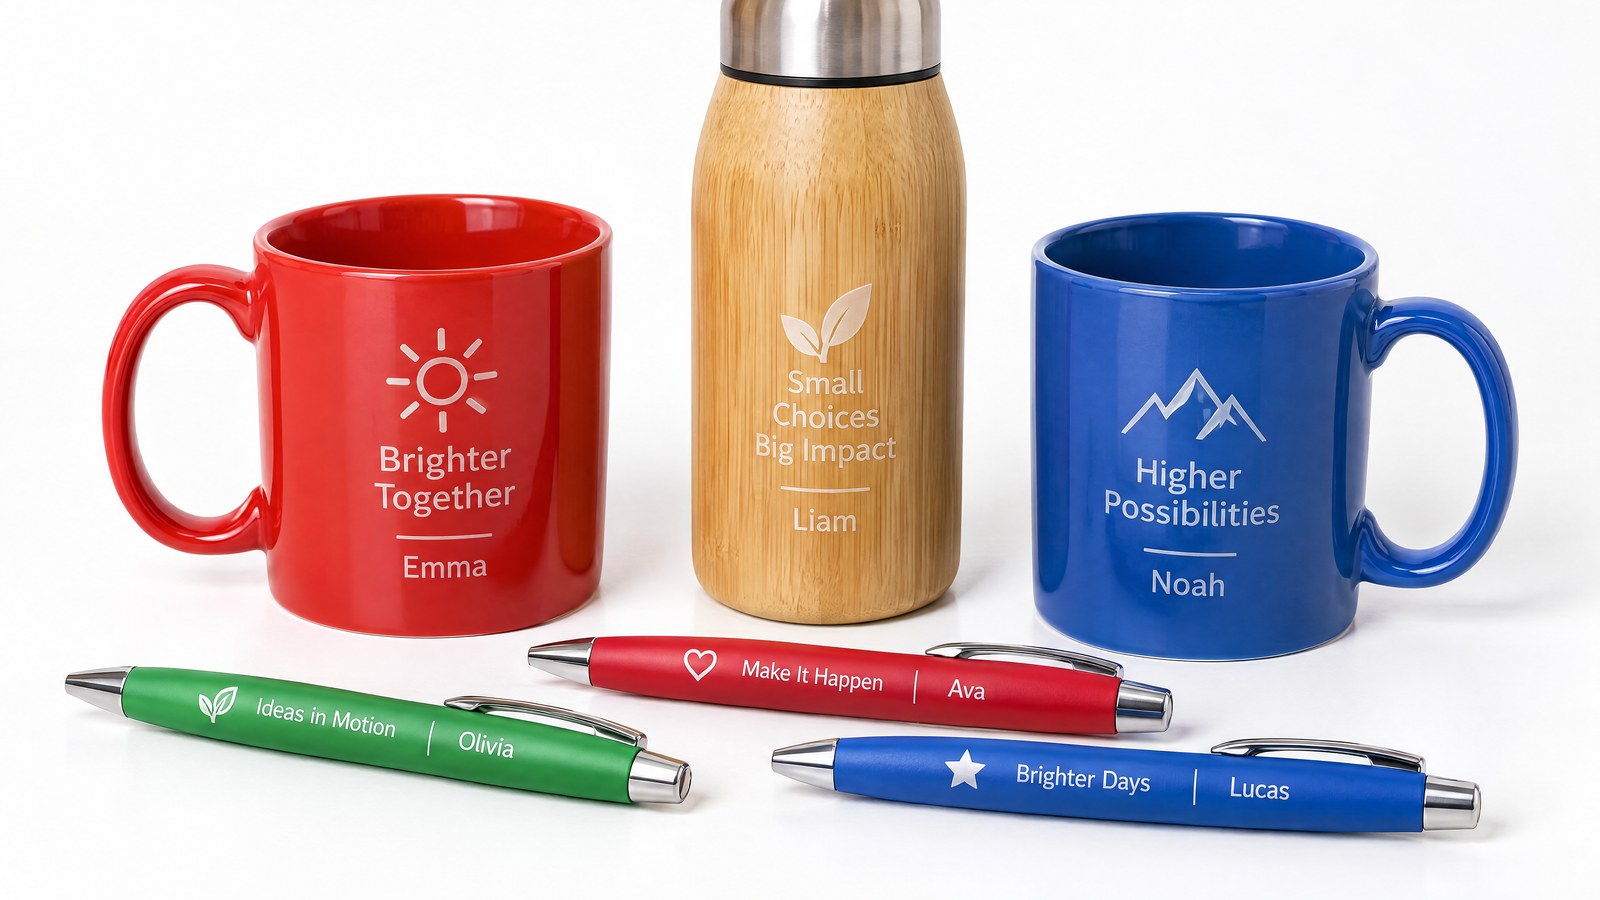
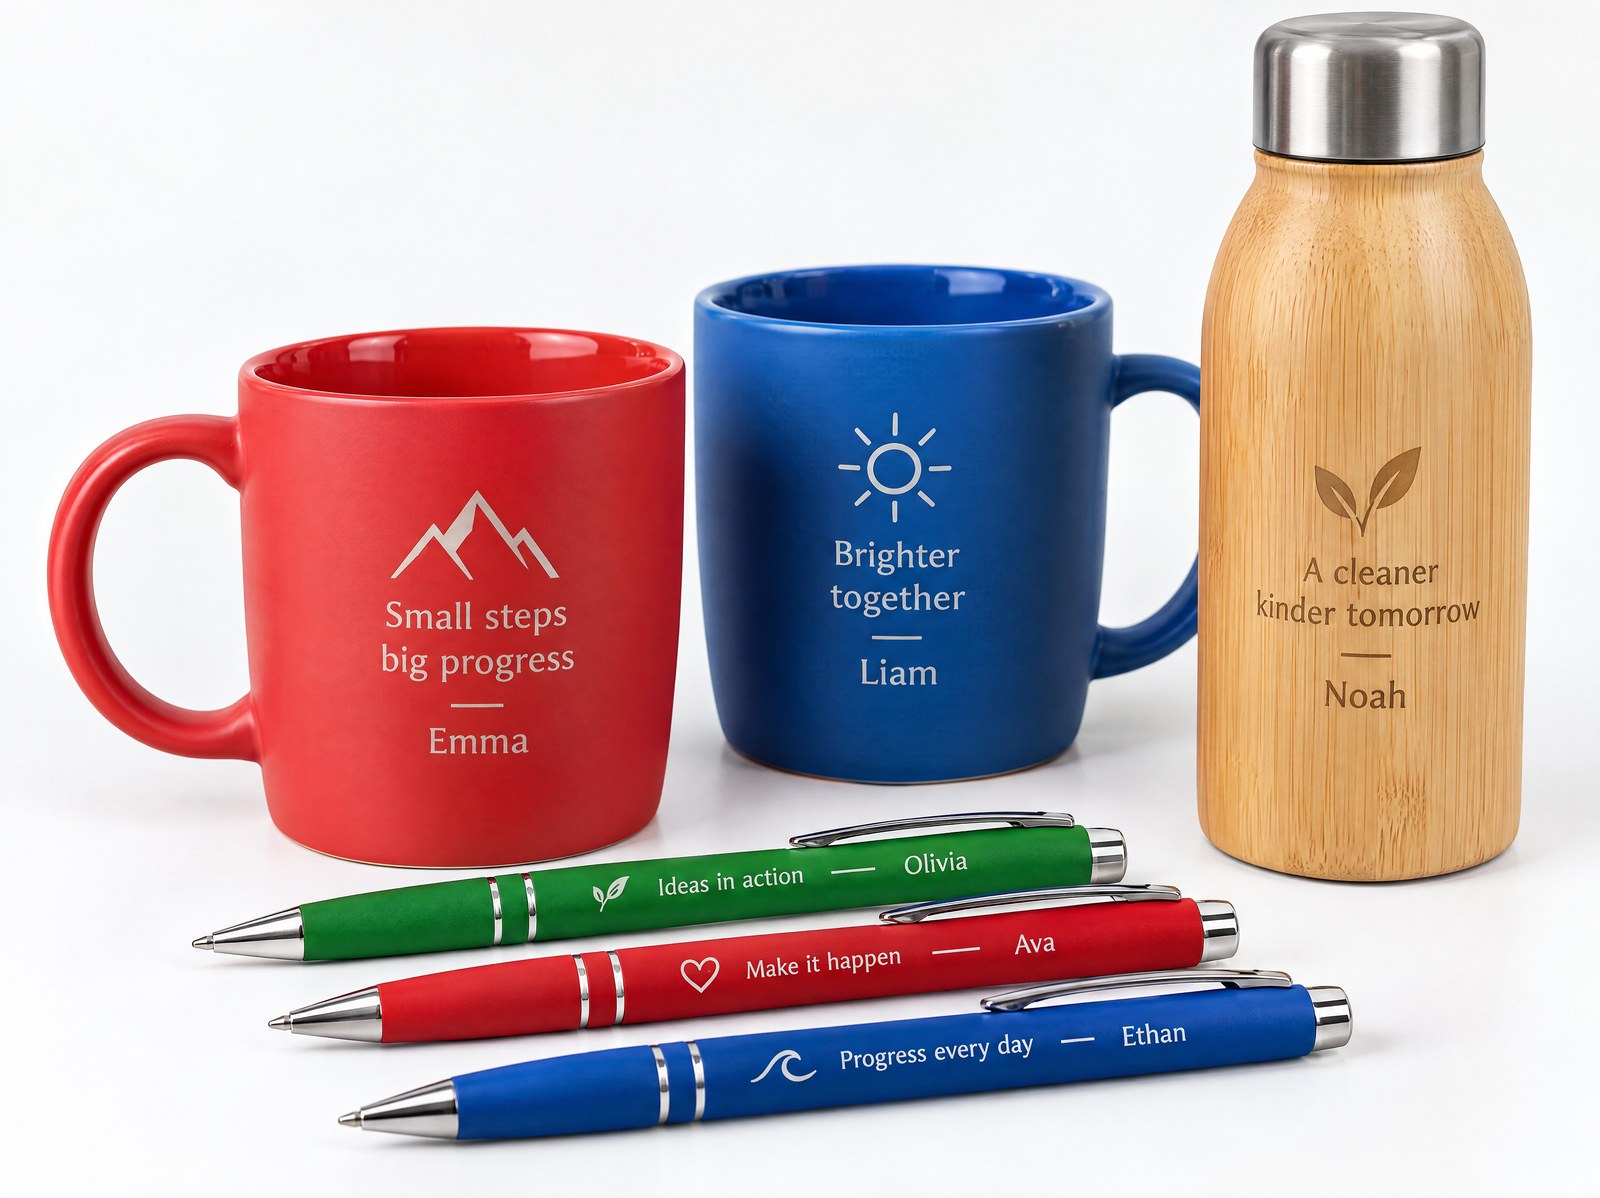
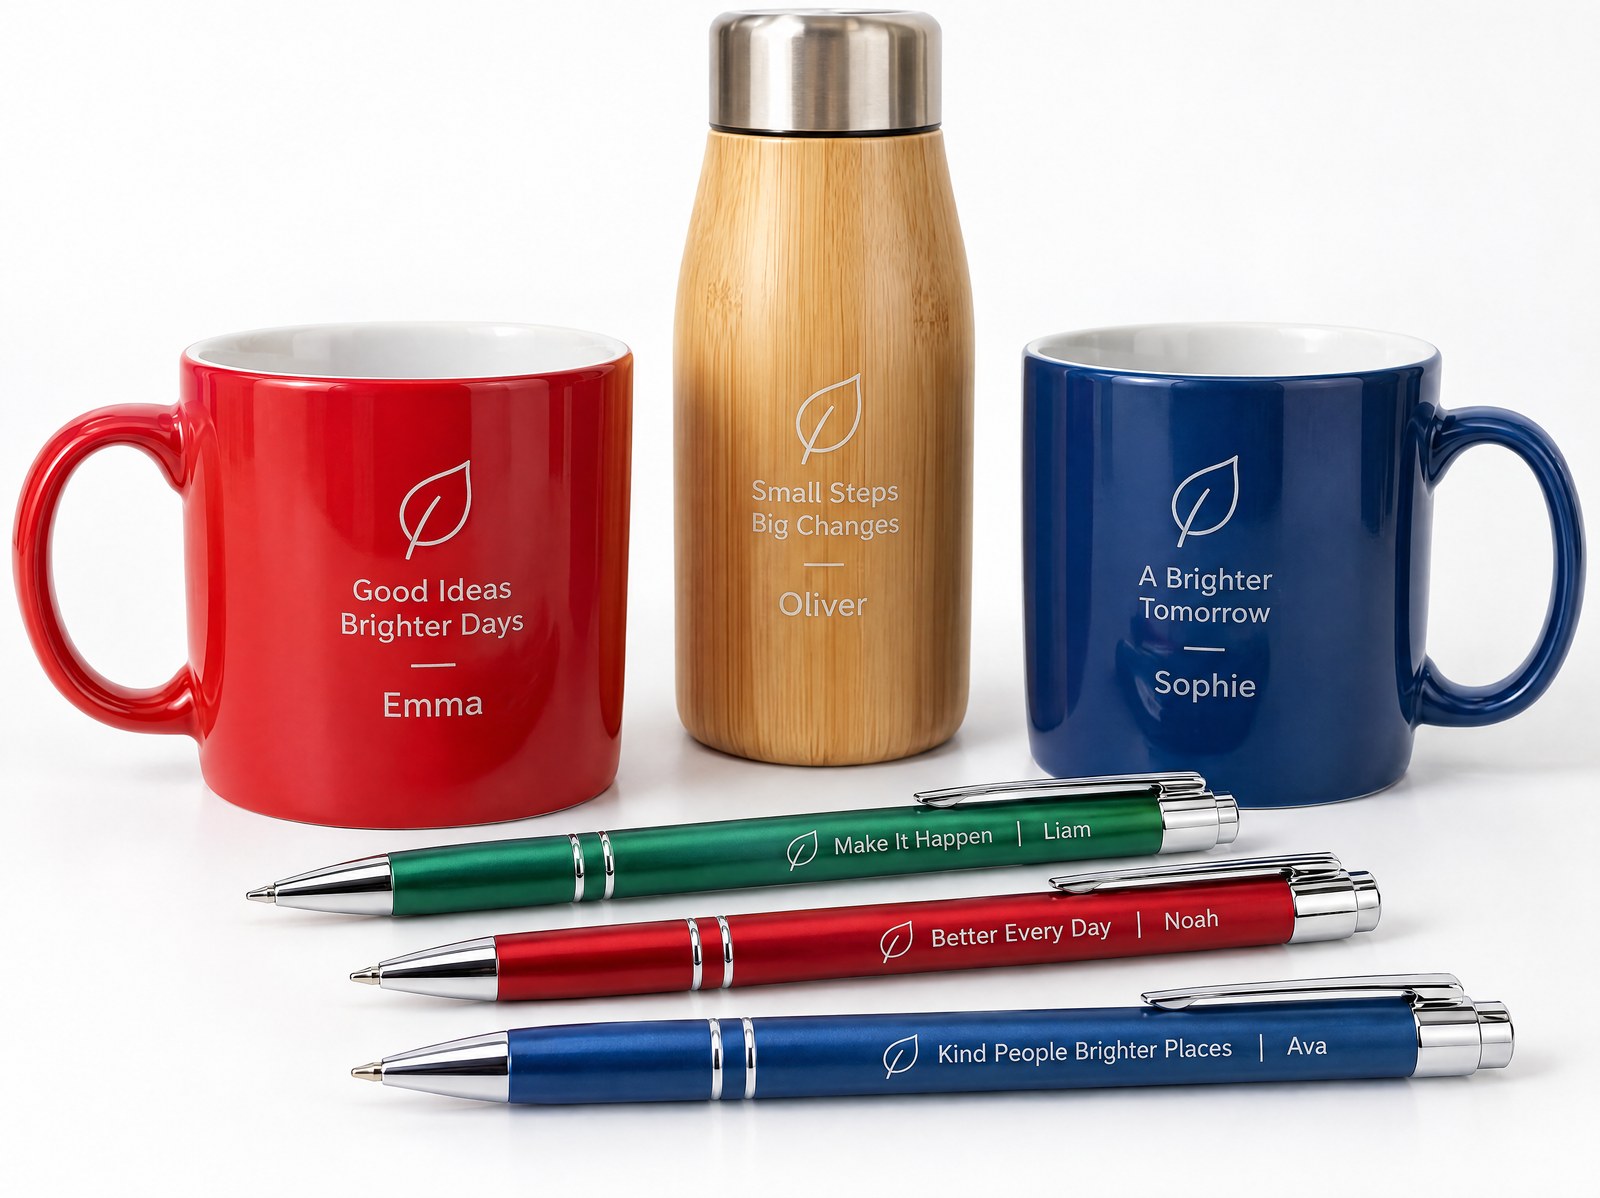
La conseguenza più interessante è la personalizzazione di massa. Se ogni marcatura è definita da un file, nulla vieta che quel file cambi a ogni pezzo. FlyCAD può leggere i dati da attingere pezzo per pezzo da un elenco o da un database esterno: un campo di testo variabile — un nome, un numero progressivo, una città, un codice — viene sostituito automaticamente a ogni ciclo, mentre il resto del layout resta fisso.
In pratica si prepara una volta l’impaginazione, si collega la sorgente dei dati e la macchina marca in sequenza diecimila oggetti tutti diversi senza che nessuno tocchi la grafica tra un pezzo e l’altro. È lo stesso principio con cui gestiamo la marcatura seriale nella tracciabilità industriale, applicato però alla resa estetica: qui il campo variabile non è un lotto, è il nome della persona che riceverà quella borraccia o quella penna.
Il nuovo vincolo si chiama gestione del dato
Se l’attrezzaggio sparisce, il limite si sposta. Il vero collo di bottiglia della personalizzazione uno-a-uno non è più la macchina, è la qualità dell’anagrafica che la alimenta. Una lista con nomi scritti in modo incoerente, caratteri accentati non gestiti, campi troppo lunghi per lo spazio disponibile o righe duplicate si trasforma in altrettanti pezzi da rilavorare — e su una tiratura personalizzata un errore nel dato è un errore inciso in modo permanente.
Per questo un progetto di personalizzazione ben impostato dedica attenzione a monte a pochi punti concreti:
- coerenza e pulizia dell’elenco o del database di partenza, con regole chiare su lunghezze e caratteri ammessi;
- definizione dell’area di marcatura e del comportamento del testo variabile quando un nome è più lungo della media;
- ordine e corrispondenza tra la sequenza dei dati e la sequenza fisica dei pezzi in macchina;
- un controllo di lettura o una verifica visiva quando la marcatura include codici destinati a essere riletti.
Sono attività di preparazione, non di reparto: una volta impostate, la produzione scorre. Ma è lì che oggi si vince o si perde una commessa personalizzata.
Drinkware e oggetti 3D: campo grande e testa prescan
Molti oggetti promozionali non sono piani. Borracce, tumbler, bottiglie termiche e altri articoli da drinkware hanno superfici cilindriche o curve, spesso da marcare su un’area sviluppata piuttosto ampia. Qui entrano in gioco le teste di scansione con prescan, che mettono a fuoco il fascio anche su superfici a quota variabile mantenendo un segno nitido dove la distanza cambia.
Sui campi di lavoro più estesi la soluzione non è il prescan da solo, ma una configurazione ibrida XY + prescan: gli assi spostano l’oggetto o la testa per coprire l’intera superficie, mentre il prescan gestisce le variazioni di profondità dentro ciascuna zona. È lo stesso principio che avevamo descritto parlando dell’uso della testa prescan sui campi di lavoro più ampi: la grafica resta uniforme dal bordo al centro, senza zone sfuocate o a contrasto calante.
Un laser, molti materiali: vetro, legno, plastica, metallo
Il catalogo promozionale è per natura eterogeneo: la stessa collezione può includere una bottiglia in acciaio, un portachiavi in legno, un accessorio in plastica e un gadget in vetro. Non tutti reagiscono alla stessa luce, e la scelta della sorgente segue il materiale: la fibra lavora bene sui metalli, l’UV è la tecnologia più delicata su plastiche sensibili e su vetro, la CO₂ è a suo agio sui materiali organici come il legno.
Il punto rilevante per chi gestisce una linea promozionale è la coerenza del brand attraverso materiali diversi: lo stesso logo deve leggersi con la stessa qualità su superfici che rispondono in modo diverso. Abbiamo raccolto il confronto tra le diverse tecnologie laser sui materiali del promozionale proprio per orientare questa scelta caso per caso, in base all’oggetto e all’effetto voluto.
Dove serigrafia e tampografia restano la scelta giusta
Il laser non è la risposta a ogni lavoro promozionale, e vale la pena dirlo con chiarezza. Quando il progetto richiede campiture a colore pieno, gradienti o riempimenti ampi, la serigrafia e la tampografia sono nate per quello e restano le tecnologie di riferimento. Lo stesso vale per le grandi tirature sempre identiche su superfici piane: là dove la grafica non cambia mai e i volumi sono altissimi, il supporto fisico della stampa si ammortizza e diventa molto competitivo sul tempo per pezzo.
La marcatura laser dà il meglio nella situazione opposta: lotti che cambiano spesso, personalizzazione uno-a-uno da file o database, oggetti tridimensionali e materiali misti, esigenza di un segno permanente e coerente senza consumabili. In sintesi, se il tuo problema è passare rapidamente da un pezzo a diecimila con grafica variabile, il laser toglie il vincolo dall’attrezzaggio e lo restituisce dove puoi davvero governarlo: nella qualità del dato. Se invece devi coprire di colore migliaia di pezzi identici, la stampa tradizionale continua a essere la strada più razionale.

Applications Specialist| LASIT
Specialista LASIT nelle applicazioni promozionali e di branding. Si occupa di marcatura decorativa e personalizzazione su metalli, plastiche, vetro e legno, con attenzione alla resa estetica, alla ripetibilità del risultato e alla coerenza del marchio nella produzione in serie. Segue le prove su campioni reali per definire i parametri più adatti a ogni materiale.


