

Chi produce rubinetteria in ottone cromato o nichelato conosce la posizione scomoda della marcatura: è l’ultima operazione del ciclo, arriva su un pezzo già finito e lucido, ed è proprio quella che il cliente vede per prima. Deve riportare marchio, riferimenti di lotto e, sempre più spesso, un DataMatrix di tracciabilità, senza rovinare la superficie a specchio. Ma c’è un problema meno evidente e più insidioso: sulla rubinetteria la marcatura è anche un potenziale innesco di corrosione.
Il rivestimento galvanico non è una finitura estetica e basta: è la barriera che protegge l’ottone sottostante. Ogni volta che il fascio tocca quella superficie, la domanda del quality engineer non è solo «si legge bene?», ma «sto aprendo una discontinuità nel deposito che tra qualche mese diventerà un punto di pitting?». Marcare ottone cromato senza compromettere la galvanica è, prima di tutto, un problema di controllo dell’energia e di scelta del momento giusto nel ciclo produttivo.
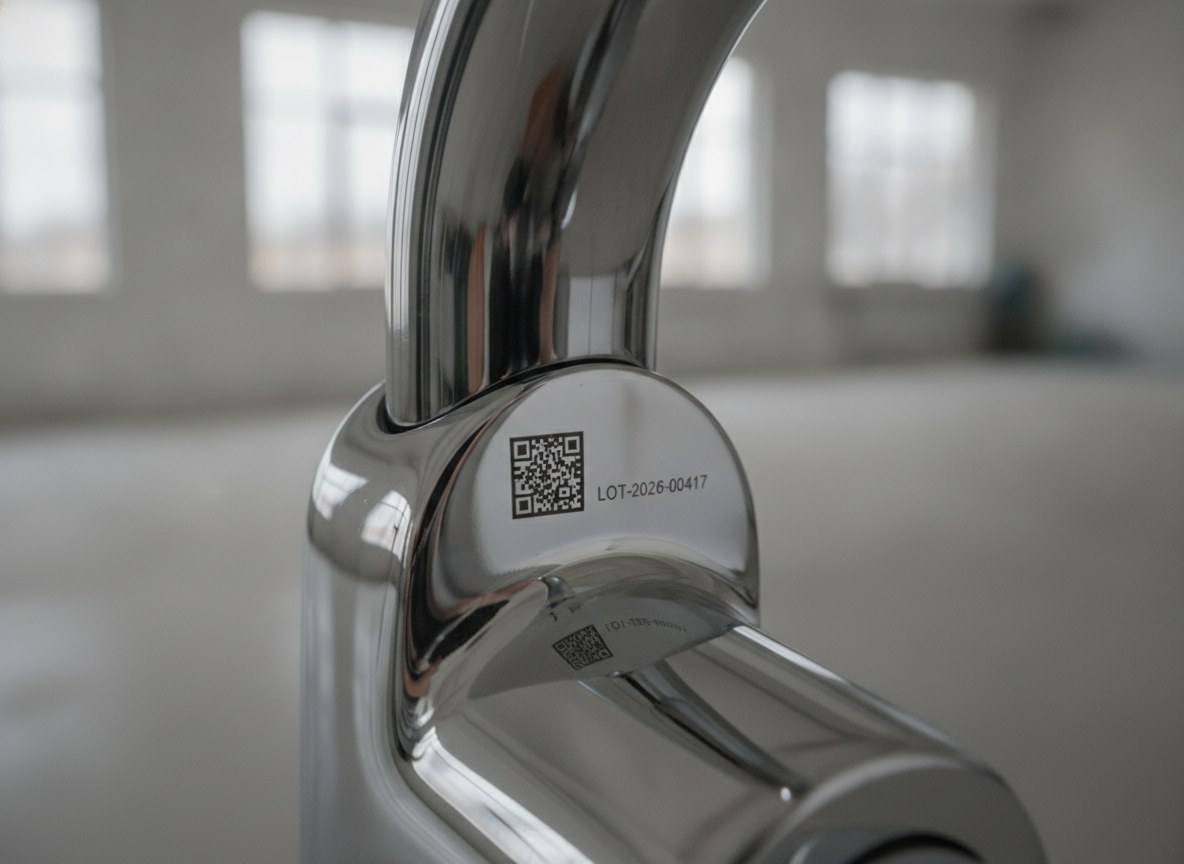
Una marcatura corretta su questi pezzi nasce da tre decisioni combinate: quando marcare rispetto alla galvanica, con quanta energia lavorare, e come dimostrare — prima di industrializzare — che il rivestimento tiene.
La struttura del rivestimento e perché la marcatura può innescare corrosione
Un pezzo di rubinetteria cromata è una stratificazione: il substrato in ottone, uno o più depositi di nichel e, in cima, un film di cromo decorativo. Il nichel svolge il lavoro pesante di protezione e livellamento; il cromo, durissimo e molto sottile, dà la finitura, la resistenza al graffio e il colore. È un sistema a barriera: finché gli strati restano continui, l’ottone non vede l’ambiente esterno.
La marcatura entra in conflitto con questa logica quando rimuove materiale. Se il fascio asporta il cromo e intacca il nichel fino a scoprire l’ottone, crea una discontinuità nel deposito: in quel punto il rivestimento non protegge più, e in presenza di umidità e cloruri si innesca la corrosione localizzata. A peggiorare le cose interviene l’accoppiamento galvanico tra metalli diversi — nichel, cromo e ottone esposti insieme all’interno di un micro-cratere — che accelera il fenomeno. Una marcatura troppo aggressiva non è solo poco elegante: è un difetto funzionale che si manifesta settimane dopo la spedizione.
Marcare prima o dopo la galvanica: due strade, due compromessi
La prima strada è marcare il grezzo, prima della placcatura, e lasciare che i depositi galvanici coprano il segno. Il vantaggio è netto sul piano della corrosione: la marcatura resta sigillata sotto il rivestimento, che rimane continuo su tutta la superficie visibile. Il prezzo da pagare è la flessibilità e la nitidezza: il livellamento tipico del bagno galvanico tende ad addolcire i bordi, e su un DataMatrix questo significa celle meno definite; inoltre ogni pezzo va marcato a monte, prima di sapere lotto e destinazione finale.
| Aspetto | Marcare prima della galvanica | Marcare dopo la galvanica |
|---|---|---|
| Integrità del rivestimento | Segno sigillato sotto il deposito, barriera continua | Da controllare: possibile discontinuità nel deposito |
| Flessibilità e serializzazione | Vincolata al pezzo grezzo, a monte del ciclo | Consente seriali e lotti applicati a fine linea |
| Nitidezza del codice | Bordi addolciti dal livellamento galvanico | Bordi netti e celle ben definite |
| Rischio di corrosione | Basso: nessuna breccia sulla superficie finita | Concentrato qui: richiede processo a bassa energia |
La seconda strada è marcare a valle, sul pezzo già cromato. Qui si guadagna tutto ciò che si perde nell’altra: numeri seriali e riferimenti di lotto applicati a fine linea, bordi netti, codici ad alta leggibilità. In cambio, è proprio qui che si concentra il rischio: il fascio agisce direttamente sulla barriera protettiva e va tenuto sotto controllo perché non la buchi. È la strada più usata nella rubinetteria moderna, perché la serializzazione tardiva è spesso irrinunciabile, ma richiede un processo tarato con attenzione.
Quando la marcatura è a valle e funzionale, la qualità del codice va tenuta sotto osservazione con lo stesso rigore della tenuta del rivestimento. In linea si applica il grading dei codici bidimensionali secondo gli standard di riferimento, mentre la verifica vera e propria appartiene a condizioni di laboratorio controllate: sono due livelli distinti, come spiegato nell’articolo dedicato alla differenza tra lettura, grading e verifica dei codici.
Lo spessore del deposito e il margine di lavoro del laser
Il punto critico è che il cromo decorativo è uno strato estremamente sottile, dell’ordine di frazioni di micron, sovrapposto a un deposito di nichel decisamente più spesso. Il margine entro cui il laser deve lavorare, quando marca a valle, è quindi ridotto: bastano pochi impulsi troppo energetici per attraversare il cromo, incidere il nichel e avvicinarsi all’ottone. Non esiste un unico valore valido per tutti i pezzi, perché lo spessore dei depositi cambia con il fornitore galvanico e con la geometria; per questo il parametro corretto si trova sul campione reale, non sulla scheda.
La logica è quella di una soglia: sotto un certo livello di energia si ottiene un contrasto per alterazione superficiale, senza rimozione del rivestimento; sopra, si comincia ad asportare materiale e la barriera si assottiglia fino a cedere. Tutto il lavoro di messa a punto consiste nel restare stabilmente al di sotto di quella soglia, con un margine di sicurezza che tenga conto delle tolleranze del bagno galvanico.
Distacco e pitting: quando l’energia è di troppo
Un eccesso di energia non produce solo la rimozione del rivestimento. L’apporto termico localizzato può generare micro-cricche nel cromo, che è duro ma fragile, e favorire il distacco del deposito ai bordi del segno, sotto forma di sollevamenti o sfogliature che con il tempo si allargano. Da lì la corrosione trova la sua via preferenziale: prima il pitting nei micro-crateri esposti, poi l’avanzamento sotto il rivestimento adiacente, dove l’ottone reagisce e spinge sul film sovrastante.
È un difetto particolarmente ingannevole perché al collaudo il pezzo appare perfetto: la marcatura è leggibile, la superficie è lucida, nessuno vede nulla. Il problema emerge solo dopo esposizione all’ambiente umido di un bagno, ed è il motivo per cui la valutazione di una marcatura su rubinetteria non può fermarsi all’aspetto immediato.
Soluzioni a bassa energia: contrasto chiaro sul fondo lucido
La risposta tecnica è lavorare in regime di bassa energia, con impulsi brevi ad alta frequenza che distribuiscono l’azione su molte micro-interazioni leggere invece di un’unica asportazione profonda. Su questi rivestimenti la sorgente a fibra MOPA offre il controllo fine necessario, così come i regimi in picosecondi, dove l’impatto termico sul rivestimento è trascurabile. L’obiettivo non è incidere: è modificare in modo controllato la microstruttura superficiale per creare contrasto senza aprire la barriera. Chi lavora la rubinetteria trova un approfondimento sul tema nella tecnologia MOPA nella rubinetteria.
C’è anche un vantaggio estetico coerente con questa scelta. Su un cromo a specchio, un segno chiaro e satinato ottenuto per micro-testurizzazione della superficie risalta meglio di un tentativo di segno scuro, che sul riflesso tenderebbe a sparire a seconda dell’angolo di osservazione. La marcatura chiara su fondo lucido è insieme la più leggibile e la meno invasiva, perché resta confinata negli strati più esterni del rivestimento.
Verificare la tenuta con la nebbia salina prima di industrializzare
Nessun parametro va mandato in produzione perché «sembra a posto». La tenuta del rivestimento marcato si dimostra con prove di corrosione accelerata su campioni marcati con gli stessi parametri di serie. La prova in nebbia salina neutra secondo ISO 9227 è il riferimento generale, ma per i rivestimenti decorativi cromo-nichel il test più severo e pertinente è il CASS (nebbia salina cupro-acetica, ASTM B368), pensato proprio per valutare la protezione di questi depositi.
In pratica si preparano coupon e pezzi rappresentativi, si marcano con il ciclo candidato, li si espone al test e si valuta l’area marcata: presenza di pitting, sollevamenti del rivestimento, migrazione della corrosione dai bordi del segno. Solo un ciclo che supera questa verifica sui campioni può essere considerato pronto per l’industrializzazione. È il momento in cui la messa a punto in laboratorio smette di essere un’opinione e diventa un dato ripetibile, da bloccare come parametro di produzione.
Per chi è pensata (e per chi no)
Questo approccio è pensato per chi marca rubinetteria e componenti in ottone cromato o nichelato a valle della galvanica, deve garantire contrasto e leggibilità su superfici lucide e, allo stesso tempo, non può permettersi che la marcatura diventi un punto di corrosione. È la situazione tipica di chi applica marchio, seriali e codici di tracciabilità su pezzi destinati a durare anni in ambiente umido.
Non è invece la strada obbligata per chi ha piena libertà di marcare il grezzo prima della placcatura e non ha esigenze di serializzazione tardiva: in quel caso marcare a monte e sigillare il segno sotto il deposito resta l’opzione più semplice sul fronte corrosione. E non serve dove il rivestimento non ha funzione protettiva critica. In tutti gli altri casi, la regola pratica è una sola: definire il parametro a bassa energia sul campione reale e validarlo con la nebbia salina prima di aprire la produzione.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.