

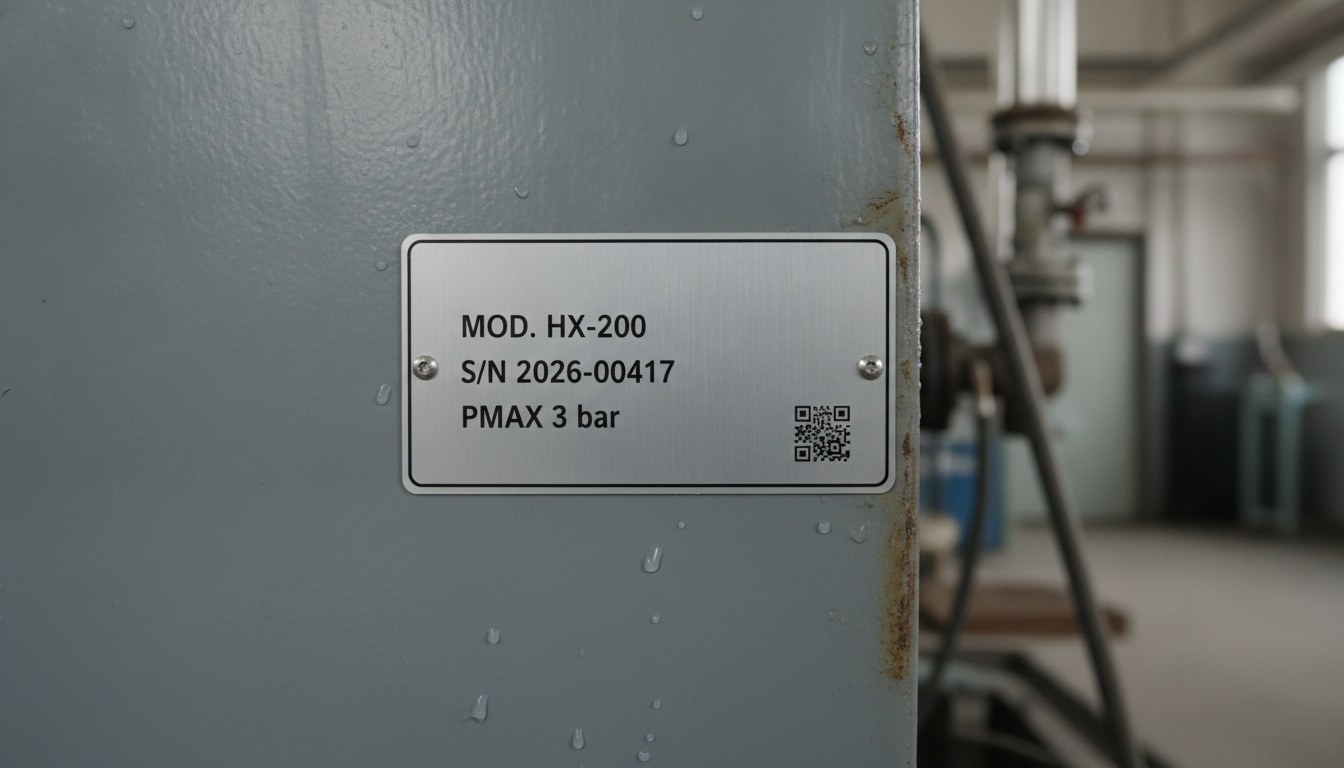
Nella termoidraulica la targa dati lavora in uno degli ambienti più ostili per un’informazione stampata, ed è spesso il componente a cui in fase di progetto si dedica meno attenzione. Su una caldaia, una pompa di calore o uno scambiatore installati da anni, costruttore, matricola, pressione massima, potenza e classe di rendimento devono restare leggibili proprio quando servono: durante una verifica, una manutenzione o un controllo di conformità. Se a quel punto la targhetta adesiva si è scollata o l’inchiostro è sbiadito, il dato è perso, e con esso la possibilità di ordinare il ricambio corretto o di documentare l’apparecchio.
La ragione sta nell’ambiente. Nei locali tecnici l’aria è calda e satura di umidità, e la superficie del metallo passa di continuo sopra e sotto il punto di rugiada: la condensa si deposita, ristagna, evapora e torna, ciclo dopo ciclo. È una sollecitazione costante, che agisce per tutta la vita dell’apparecchio proprio sui supporti — la colla di un adesivo, il film di un inchiostro — che dovrebbero tenere fermo il dato.
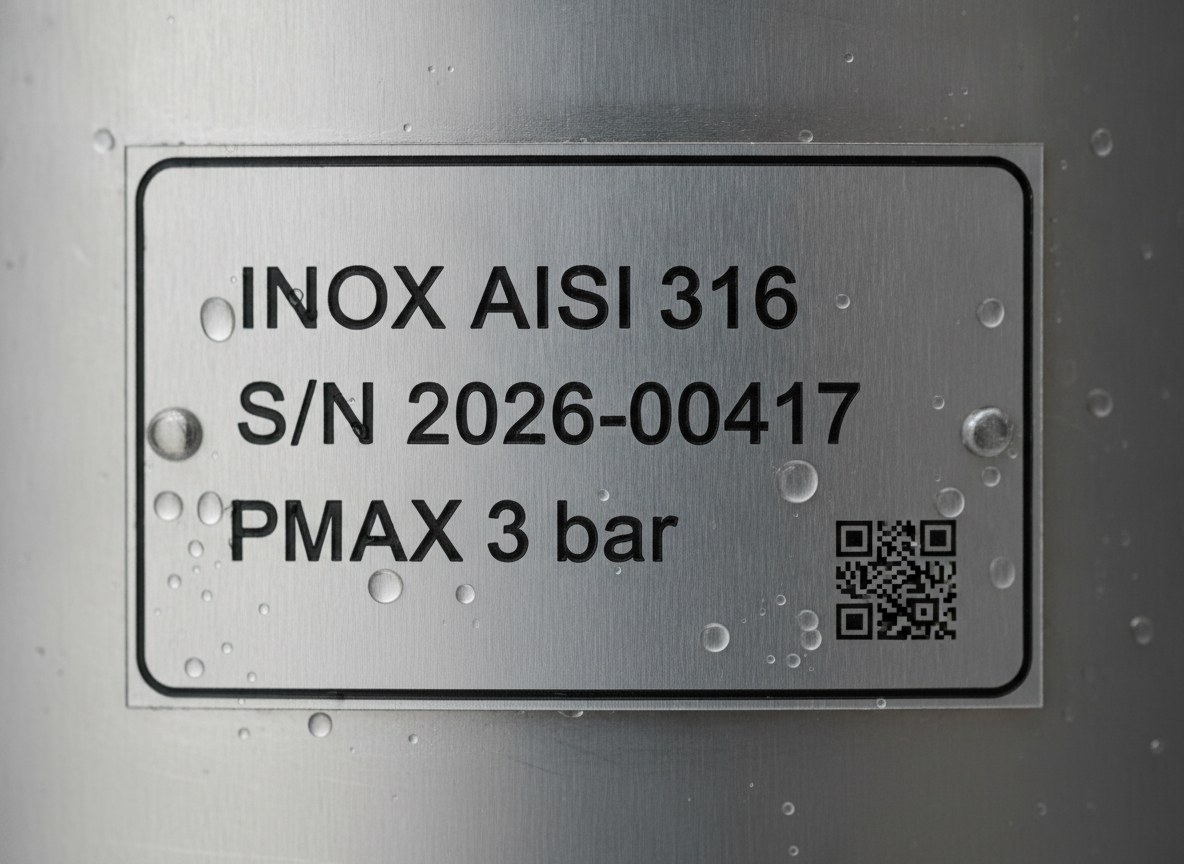
La marcatura laser diretta affronta il problema alla radice, perché non aggiunge nulla alla superficie: modifica il metallo stesso. Non è però la risposta giusta per ogni superficie e per ogni layout, e vale la pena vedere dove vince davvero e dove targhetta o serigrafia restano preferibili.
Perché adesivo e inchiostro cedono dove c’è condensa
La targhetta adesiva vive del suo strato di colla, e in un locale tecnico l’umidità trova quasi sempre un cammino sotto il film. Quando la temperatura scende sotto il punto di rugiada l’acqua condensa proprio all’interfaccia, i cicli di dilatazione fra metallo e adesivo lavorano il bordo fino a sollevarlo, e da lì lo scollamento avanza portandosi dietro l’ossido che sporca la lettura. L’inchiostro, a getto o serigrafico, è per definizione uno strato riportato sottile: umidità, condensa leggermente acida, detergenti e abrasione lo consumano. La serigrafia con inchiostri cotti tiene meglio di un getto a solvente, ma resta un film sopra la superficie, non parte di essa. È qui che la marcatura laser diretta rispetto alla stampa a getto d’inchiostro parte da un vantaggio strutturale: non c’è nessuno strato da perdere.
Il segno è il materiale, non uno strato riportato
Il laser non deposita nulla, modifica lo strato superficiale del metallo. A seconda dei parametri il segno può essere un ossido scuro cresciuto per annealing — una colorazione del reticolo di ossido senza asportazione — oppure una micro-incisione che rimuove pochi micron di materiale. In entrambi i casi non c’è né colla né pigmento, e condensa, sbalzi termici e detergenti non trovano un riporto da attaccare. Un segno di annealing mantiene un contrasto stabile da qualsiasi angolo e sotto qualsiasi luce, condizione essenziale sia per la lettura umana dei dati di targa sia per quella automatica dei codici. Il comportamento però cambia in modo netto da metallo a metallo, ed è lì che si decide se la marcatura diretta è davvero la scelta corretta.
Lamiera zincata e verniciata: marcare senza aprire varchi alla corrosione
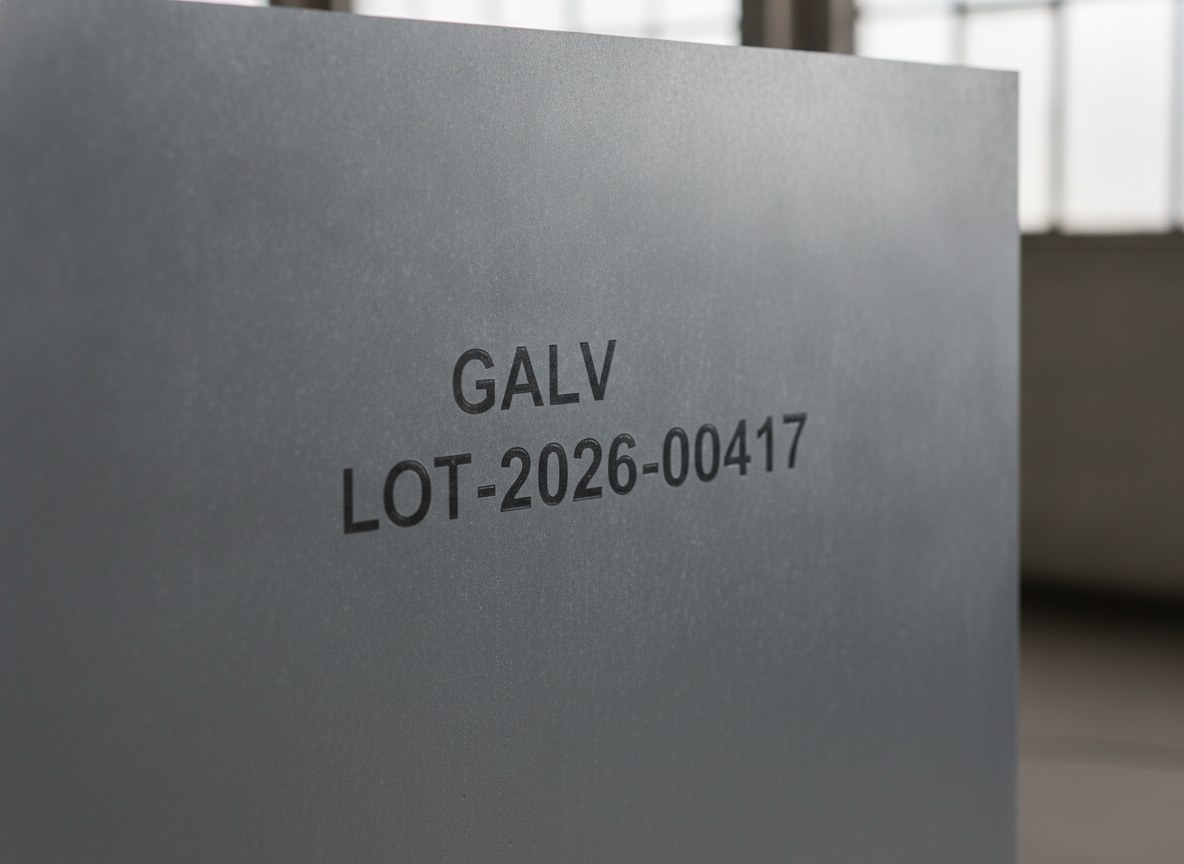
Sulla lamiera zincata la tentazione è marcare per contrasto asportando lo zinco fino a scoprire l’acciaio. In un locale con condensa è esattamente ciò che non va fatto: si crea un punto privo di protezione, e la ruggine parte proprio dalla marcatura. L’approccio corretto è modulare l’apporto termico — un impulso controllato, tipicamente con sorgente MOPA — per scurire lo strato senza portarlo via, mantenendo la continuità della protezione anticorrosiva.
Lo stesso vale per la lamiera verniciata o verniciata a polvere: ablare la vernice fino al metallo dà un contrasto immediato ma espone il substrato all’umidità in un punto localizzato, mentre conviene agire sul rivestimento senza scoprire il metallo sottostante. È il controllo fine dei parametri, più della potenza in sé, a distinguere una marcatura durevole da una che diventa un innesco di corrosione.
Inox e scambiatori a piastre: annealing nero e contrasto stabile
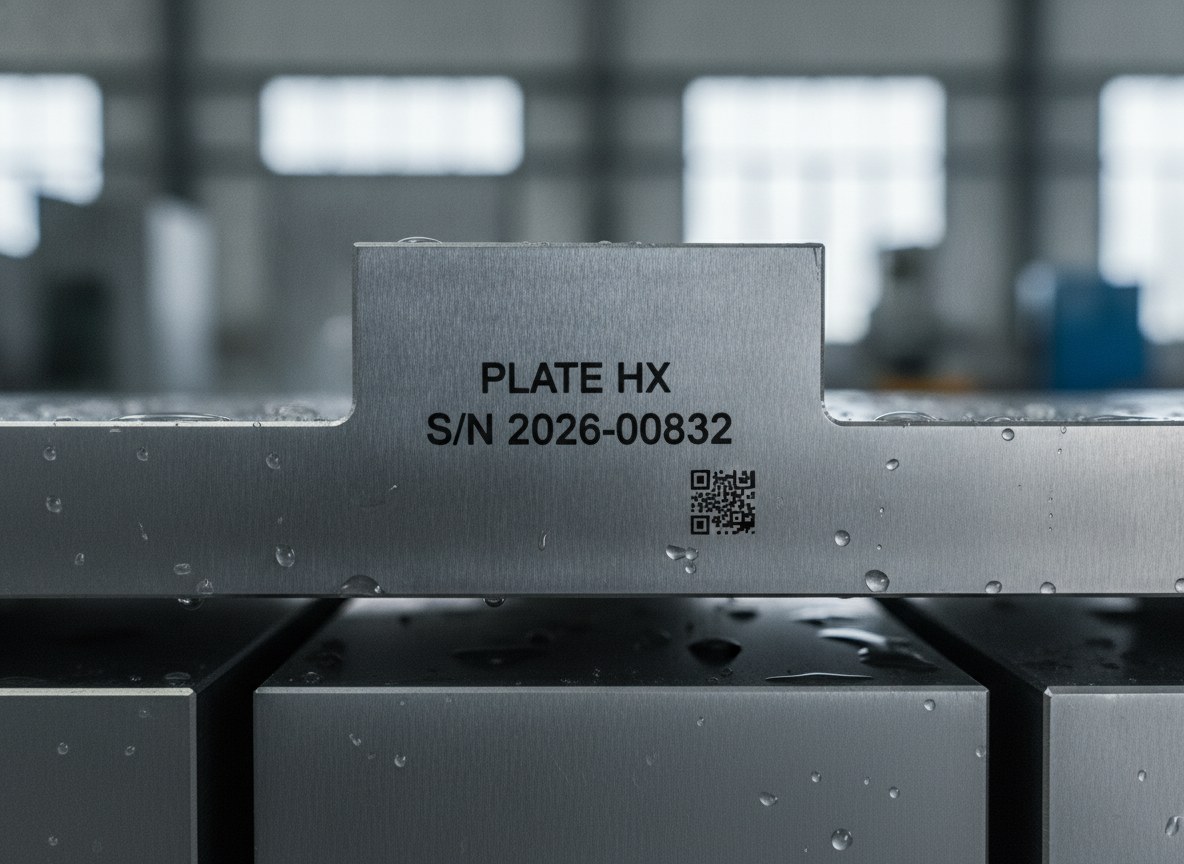
L’acciaio inox è il materiale ideale per la marcatura laser diretta in ambiente umido. L’annealing genera un segno nero profondo, integrato nella superficie, che sopravvive a condensa e cicli termici senza degradare. La cautela sta nel dosare l’energia: un annealing troppo aggressivo può alterare localmente lo strato passivo, quindi il parametro va calibrato per ottenere il contrasto necessario preservando la resistenza alla corrosione, come si ragiona in generale sul trattamento superficiale dell’acciaio con il laser. Gli scambiatori a piastre sono il caso emblematico: pacchi di lamierini inox sottili dove matricola e dati vanno incisi in modo permanente senza aggiungere spessori o supporti. Il segno resta parte della piastra e la accompagna per tutta la vita, comprese le fasi di lavaggio e i cicli di temperatura dell’esercizio.
Rame e leghe riflettenti: la sorgente fa la differenza
Il rame, diffuso in tubazioni, collettori e scambiatori, è il metallo più ostico. Alla lunghezza d’onda 1064 nm della fibra è molto riflettente e conduce via il calore troppo in fretta, e il segno esce incostante. La strada corretta è cambiare lunghezza d’onda: la sorgente verde a 532 nm viene assorbita molto meglio dal rame e restituisce una marcatura pulita e ripetibile anche su superfici lucide. Su ottone e bronzo, tipici di valvole e raccordi, la fibra torna adeguata e dà marcature nitide e stabili. In termoidraulica non esiste “un” laser buono per tutto, ma la sorgente giusta per ciascun metallo: definirla in anticipo, sui materiali reali del prodotto, è ciò che evita marcature deboli che poi cedono in campo.
La leggibilità dei dati obbligatori, misurata nel tempo
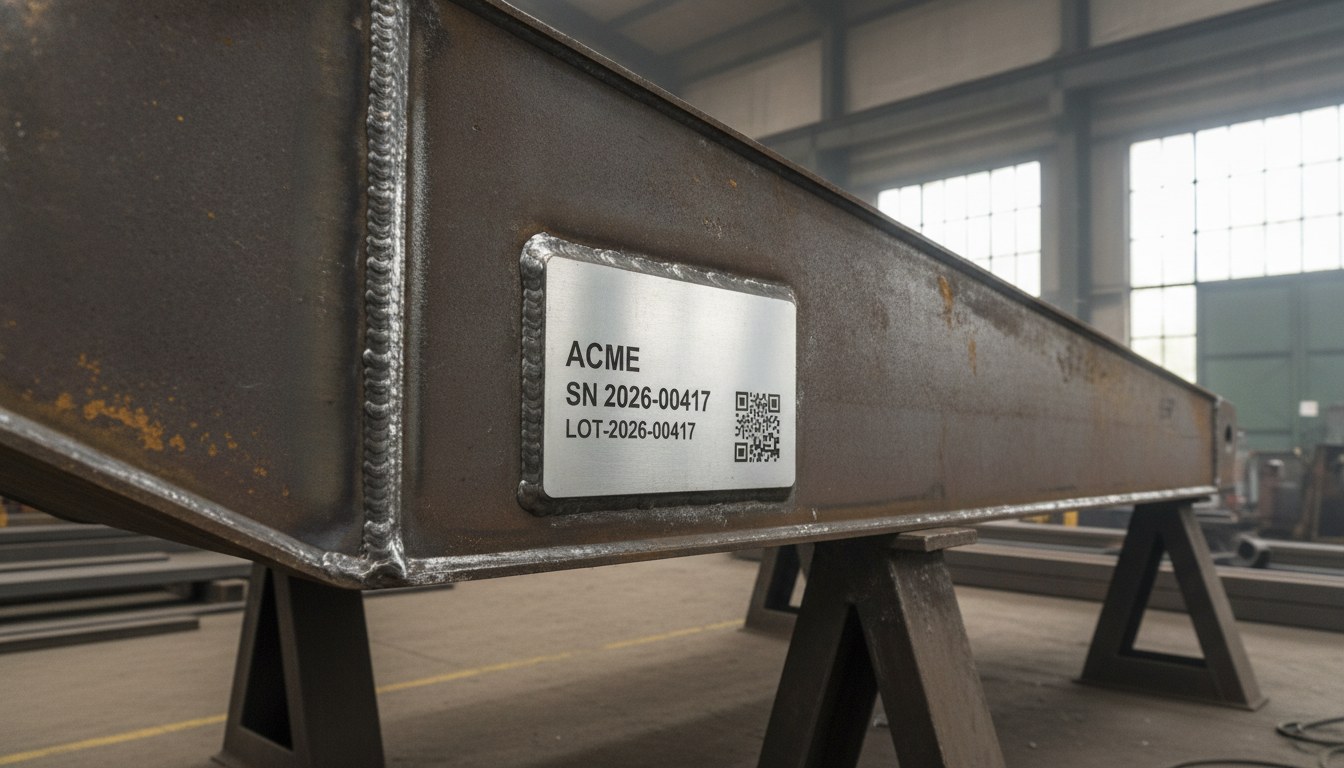
Il requisito non è “marcare”, è restare leggibili anni dopo, quando l’apparecchio ha già lavorato a lungo in un ambiente umido. Accanto ai dati alfanumerici, sempre più targhe portano un DataMatrix o un QR che collega la matricola alla documentazione tecnica e ai dati energetici: un codice illeggibile è un dato perso. Il contrasto stabile della marcatura laser è ciò che rende il codice affidabile nel tempo e consente il grading in linea — lo standard di controllo applicabile durante la produzione — mentre la verifica formale della qualità del codice resta un’operazione da condizioni di laboratorio controllate. Il segno che non si scolla e non sbiadisce è il presupposto perché entrambi i controlli restino significativi.
Quando targhetta o serigrafia restano la scelta giusta
La marcatura diretta non copre ogni caso. Ci sono superfici che non si vogliono o non si possono alterare — finiture estetiche, alcuni rivestimenti tecnici, housing in plastica — e punti che dopo l’assemblaggio la testa laser non raggiunge più. In queste situazioni la soluzione robusta è una targhetta metallica marcata a laser e poi fissata al pezzo: si conserva la permanenza del segno inciso nel metallo, ma si disaccoppia la marcatura dalla superficie del prodotto.
Restano poi i vincoli di layout. Quando i dati obbligatori sono molti, o quando servono loghi e pittogrammi di sicurezza colorati normati, il campo naturale è la serigrafia o la targhetta pre-stampata, perché la marcatura sul metallo lavora sul contrasto della superficie e non riproduce grafica a colori pieni. In sintesi: dove i dati devono durare quanto l’apparecchio, in ambienti con condensa e cicli termici, la marcatura laser diretta è la più affidabile; dove la superficie non è marcabile o il layout richiede colore e grafica, targhetta a laser e serigrafia restano complementari, non concorrenti.

Public Relations Manager | LASIT
Public Relations Manager in LASIT dal 2019, Claudia Neri è responsabile della gestione del reparto Marketing e Comunicazione. Si occupa della strategia di comunicazione aziendale, coordinando le attività di relazioni pubbliche, promozione del brand e comunicazione istituzionale per il mercato italiano e internazionale.