

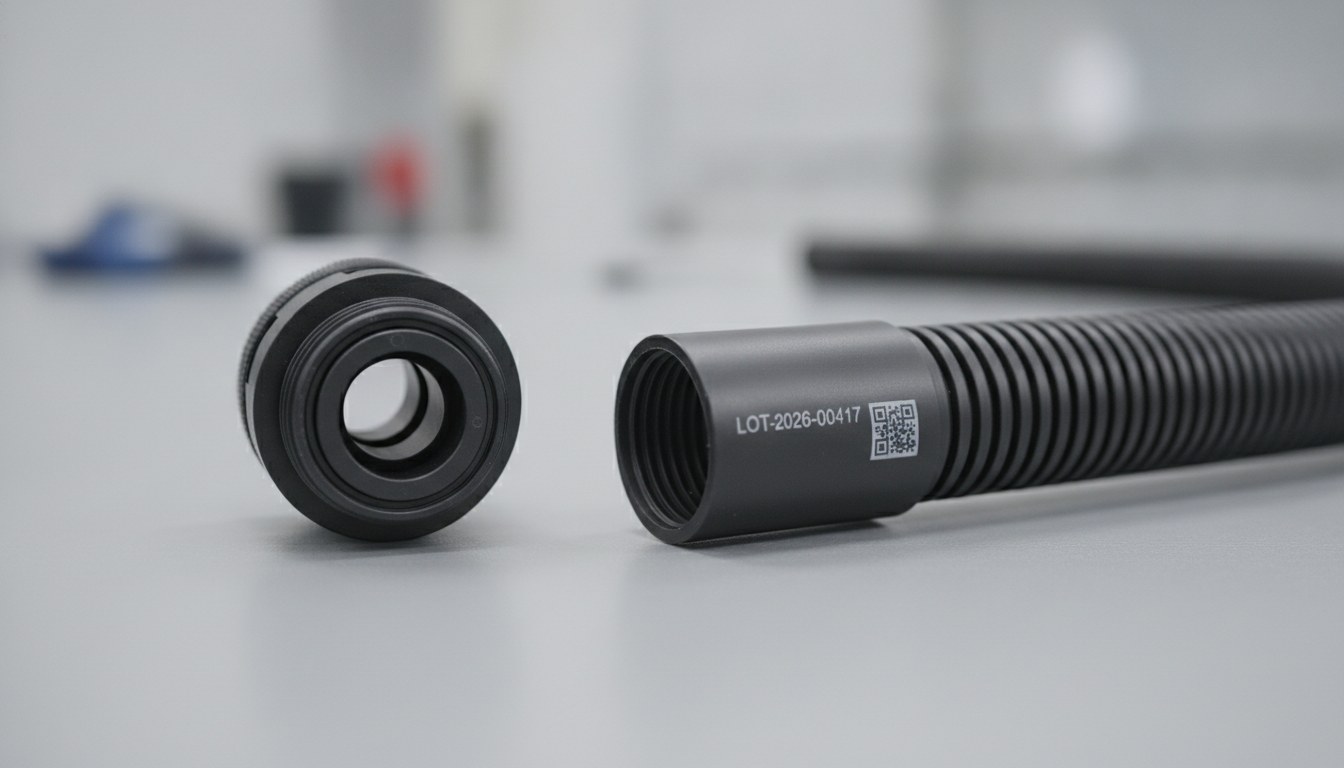
Chi produce cablaggi, guaine, boccole e passacavi convive con un vincolo che quasi nessun altro pezzo marcato in fabbrica conosce: la superficie da identificare è anche la parete che isola. Un seriale, un codice di lotto, la sigla di un circuito o la classe di tensione devono restare leggibili per l’intera vita del componente, ma il segno non può sottrarre materiale a una parete spessa frazioni di millimetro, il cui compito è tenere separati un conduttore e tutto ciò che gli sta intorno.
I metodi tradizionali aggirano il problema senza risolverlo. Le fascette stampate e le etichette adesive aggiungono un elemento che può staccarsi, ruotare lungo il cavo o sbiadire; la tampografia e gli inchiostri depositano uno strato che l’abrasione, i solventi e le alte temperature portano via. Il laser marca invece direttamente il polimero, senza consumabili e senza contatto — ma proprio su plastica il margine tra un contrasto pulito e un danno alla parete è più stretto che sul metallo.
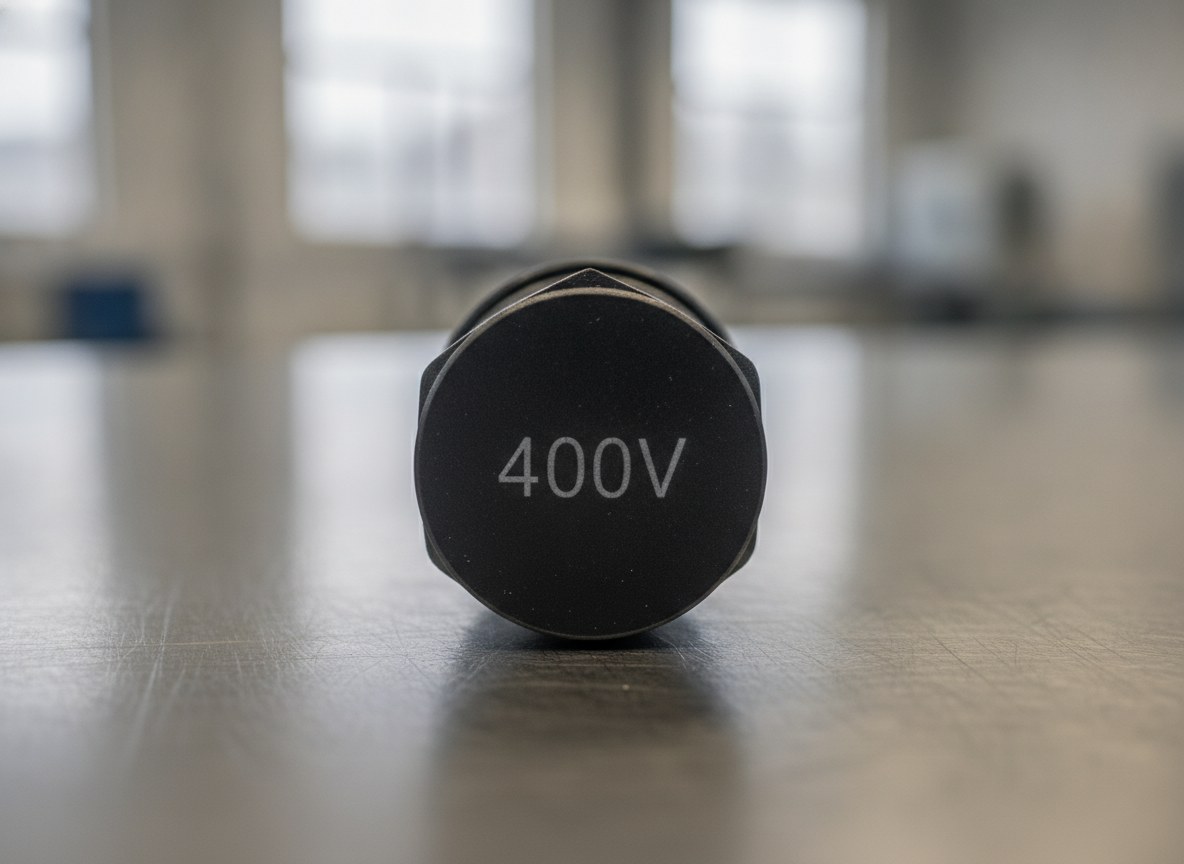
La chiave, su questi materiali, è trattare la marcatura come un contrasto controllato: un’alterazione mirata dello strato più superficiale del polimero che genera leggibilità senza intaccare la funzione isolante. È un problema di materiale e di parametri, prima ancora che di macchina.
Perché la parete isolante cambia le regole
Su un componente metallico la marcatura può permettersi di rimuovere qualche micron o di ossidare la superficie: il pezzo resta strutturalmente lo stesso. Su una guaina o un passacavo no. Lo spessore utile è quello che garantisce la rigidità dielettrica, e ogni solco che asporta materiale riduce localmente quella riserva. Il segno ideale, qui, non è un’incisione ma una trasformazione di colore dello strato esterno, ottenuta con l’energia minima sufficiente a renderla visibile.
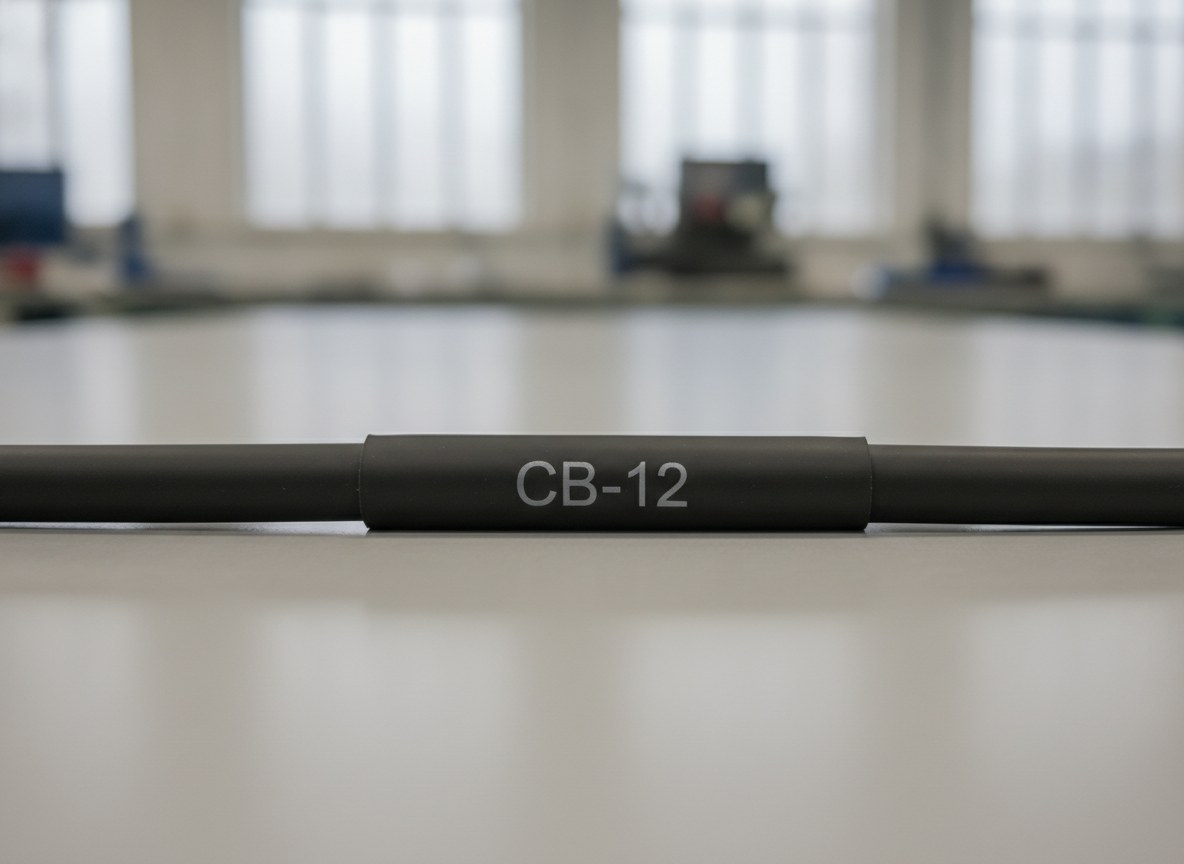
Questo ribalta la logica rispetto alla marcatura su metallo. L’obiettivo non è la profondità, ma il contrasto a parità di integrità: massimizzare la differenza cromatica tra segno e fondo tenendo l’apporto termico e l’asportazione entro un limite che non tocca la parete portante. Da qui partono tutte le scelte di sorgente, lunghezza d’onda e parametri.
Come reagiscono al fascio PVC, poliolefine, silicone e termorestringenti
Non esiste “la plastica”: ogni famiglia di polimero risponde al laser in modo suo, e la scelta della sorgente parte da qui.
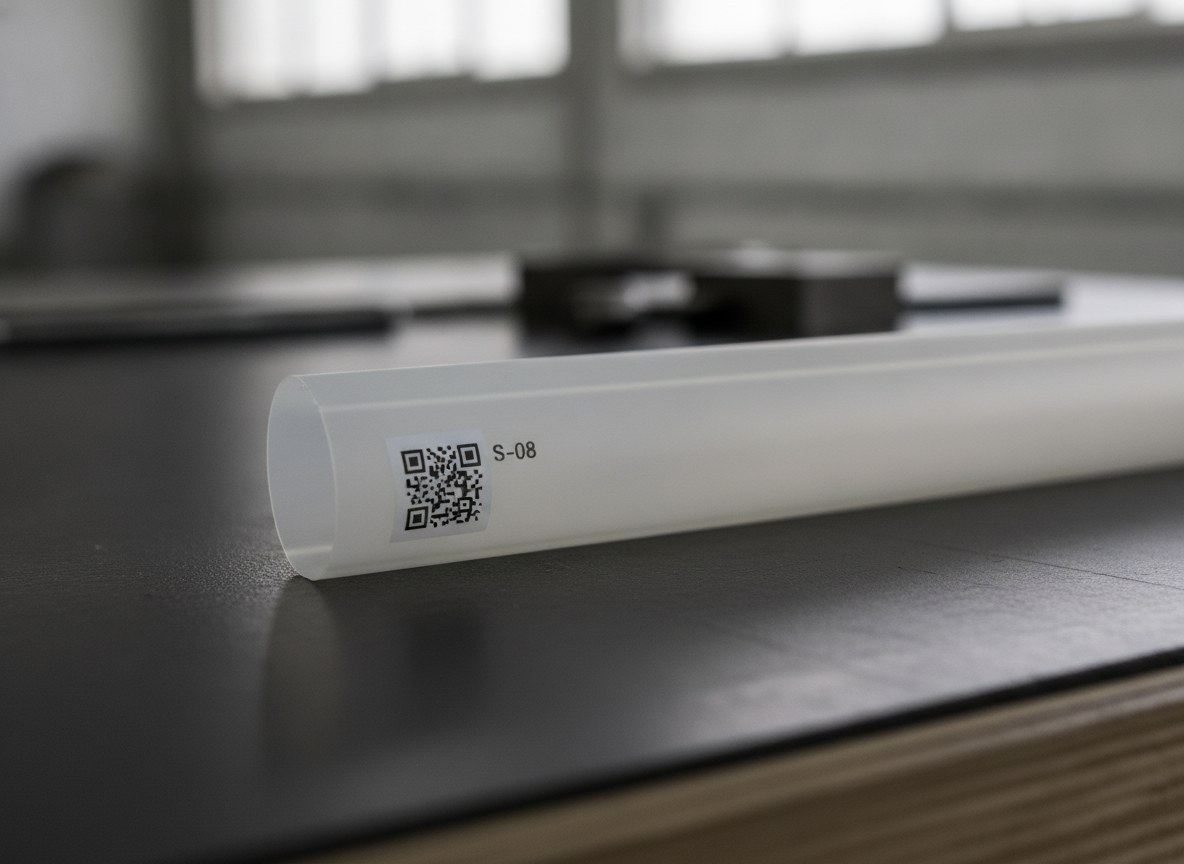
Il PVC assorbe bene la radiazione e reagisce con contrasto già a bassa energia; il punto critico non è la marcabilità ma la sua natura alogenata, di cui parliamo più avanti. Le poliolefine — polietilene e polipropilene, le basi più diffuse per guaine e corrugati — sono in larga parte trasparenti alla lunghezza d’onda del laser a fibra (1064 nm): senza additivi assorbitori tendono a fondere o a schiumare invece di segnare in modo pulito, ed è il caso in cui la lunghezza d’onda UV (355 nm), che agisce sui legami del polimero più che sul calore, dà il contrasto migliore. Il silicone è stabile termicamente ma morbido ed elastico: risponde bene a una marcatura per schiarimento superficiale, purché l’energia resti bassa per non incidere l’elastomero. I termorestringenti aggiungono un vincolo unico: sono progettati per ritirarsi con il calore, quindi un apporto termico eccessivo durante la marcatura può pre-attivare il restringimento proprio nella zona del codice, deformandolo — ragione per cui su questi materiali si privilegiano impulsi brevi e densità di potenza contenute.
| Polimero | Risposta al laser | Attenzione principale |
|---|---|---|
| PVC | Buon contrasto già a bassa energia | Fumi alogenati: aspirazione dedicata |
| Poliolefine (PE, PP) | Poco assorbenti a 1064 nm: meglio UV o additivi | Tendenza a fondere o schiumare |
| Silicone | Contrasto per schiarimento superficiale | Energia bassa per non incidere l'elastomero |
| Termorestringenti | Contrasto con impulsi brevi | Il calore può pre-attivare il restringimento |
La conseguenza pratica è che un unico set di parametri non copre l’intera distinta base di un cablaggio. Guaine, boccole, passacavi e tubetti restringenti possono richiedere ricette diverse, ed è il motivo per cui la definizione del ciclo passa quasi sempre da prove su campioni reali del materiale effettivamente in produzione, non su provini generici — la stessa attenzione che richiede la marcatura delle plastiche nel settore elettronico.
Il contrasto sul nero: additivi, pigmenti e ruolo dell’UV
Gran parte delle guaine e dei passacavi è nera, colorata in massa con nero di carbonio. Su un fondo così scuro il contrasto non si ottiene scurendo — si ottiene schiarendo: il fascio altera localmente il pigmento e la matrice polimerica producendo un segno chiaro, grigio o biancastro, per foaming o per sbianca del pigmento. È un meccanismo superficiale, che vive nei primi strati e non ha bisogno di scavare.
Qui il ruolo degli additivi e della lunghezza d’onda è decisivo. Alcuni compound contengono già additivi che favoriscono la reazione di marcatura; su materiali poco assorbenti la sorgente UV per la marcatura delle plastiche lavora per via fotochimica e ottiene contrasto netto con un carico termico ridotto, un vantaggio quando la parete è sottile e il rischio di deformazione è alto. Sui polimeri più assorbenti la fibra resta efficace e produttiva. La logica è sempre la stessa: scegliere la combinazione che dà il massimo contrasto con la minima alterazione fisica.
Il rischio dell’asportazione eccessiva e lo spessore che si può togliere
Il pericolo, su questi componenti, è spingere l’energia oltre la soglia del contrasto ed entrare in regime di ablazione: a quel punto il fascio non colora più, scava. Su una parete isolante significa erodere lo spessore che garantisce la tenuta dielettrica, con un danno che spesso non è visibile a occhio ma compromette la funzione. Esiste una soglia sotto la quale il laser trasforma solo il colore e sopra la quale inizia a rimuovere materiale: tutto il lavoro di messa a punto vive nel restare sotto quella soglia con un buon margine.
Il criterio di sicurezza è definire in fase di prova la massima energia — e quindi la massima profondità di alterazione — compatibile con la parete più sottile presente sul pezzo, e lavorare stabilmente al di sotto. La verifica non si fa a occhio: si taglia il campione marcato e si osserva la sezione al microscopio per misurare quanto in profondità è arrivata l’alterazione rispetto allo spessore residuo, accompagnando la misura con un controllo della tenuta dielettrica sui campioni. È un passaggio da laboratorio, da fare una volta in sede di validazione del ciclo, non pezzo per pezzo.
Marcatura in continuo sulla matassa, alternativa alle fascette stampate
Su cavi e guaine gestiti a metraggio, l’identificazione tradizionale passa da fascette e cartellini stampati applicati a valle. Sono elementi aggiunti, che vanno gestiti a magazzino, applicati manualmente e che possono staccarsi o ruotare. La marcatura laser in continuo ribalta l’approccio: il codice — seriale progressivo, sigla, riferimento di lotto — viene marcato come contrasto direttamente sulla guaina mentre il cavo scorre, a intervalli regolari lungo tutta la matassa.
Il segno è parte del cavo, non un accessorio: non si stacca, non si sposta e resta coerente per l’intera lunghezza. È la stessa esigenza di tracciabilità che spinge i componenti elettrici a lasciare la tampografia per una marcatura diretta e stabile. Dove serve un dato più ricco — un DataMatrix che rimanda a un lotto o a una distinta — il codice può essere marcato su una targhetta solidale al connettore o al fascio, mantenendo la stessa logica di leggibilità permanente.
PVC e polimeri alogenati: la questione dei fumi
C’è un aspetto che sui cablaggi non si può ignorare: molti isolanti, a partire dal PVC, sono polimeri alogenati. Quando il laser li lavora, i sottoprodotti gassosi contengono composti del cloro corrosivi per l’ottica della macchina e irritanti per chi lavora. Non è un dettaglio marginale: è una condizione di processo che va gestita all’origine.
La risposta è un sistema di aspirazione e filtrazione dimensionato per il materiale, con filtri adeguati a catturare il particolato e a neutralizzare i composti acidi. È il motivo per cui, quando si marca PVC e materiali simili, l’aspirazione dei fumi non è un accessorio ma parte integrante dell’impianto: protegge l’operatore, mantiene pulite lenti e superfici ottiche e stabilizza la qualità della marcatura nel tempo.
Per chi è pensata (e per chi no)
La marcatura laser come contrasto controllato è la scelta naturale per chi produce guaine, boccole, passacavi e cablaggi e ha bisogno di un’identificazione permanente che non aggiunga elementi e non tocchi la funzione isolante: seriali, sigle di circuito, riferimenti di lotto e classi di tensione che devono sopravvivere a manipolazione, calore, oli e solventi per tutta la vita dell’impianto. Su componenti neri, su materiali poco assorbenti e su tubetti restringenti, la combinazione giusta di sorgente e parametri dà leggibilità senza asportazione.
Non è invece la strada più semplice quando la parete è troppo sottile perché anche un’alterazione superficiale eroda un margine dielettrico già risicato, o quando il materiale è un compound non pensato per la marcatura e il contrasto risulta debole: in questi casi si interviene prima sul materiale — scelta del polimero o di additivi marcabili — e solo dopo sul laser. E resta un metodo che va validato: senza prove sui campioni reali e senza la verifica in sezione dello spessore alterato, nessun parametro va dato per buono.
In sintesi: se l’identificazione deve essere permanente, integrata nel pezzo e rispettosa della parete isolante, la marcatura laser trattata come contrasto controllato risponde esattamente a questo problema — a patto di scegliere sorgente, parametri e aspirazione in funzione del polimero, e di verificarne l’effetto dove conta, cioè nello spessore.

Applications Manager | LASIT
Applications Manager in LASIT da oltre 20 anni, Mario Palmieri è responsabile della gestione e dello sviluppo del laboratorio laser aziendale. Si occupa dell’esecuzione dei test sui campioni dei clienti, supportando i settori automotive, medicale, aerospace ed elettronica nella scelta della soluzione di marcatura laser più adatta alle loro esigenze.